


บทนํา
แม้ว่าเครื่องดัดลวด CNC จะทําตามมุมที่ตั้งโปรแกรมไว้อย่างแม่นยํา ชิ้นงานที่เสร็จแล้วก็ยังสามารถวัดได้ผิดเป้าหลายองศาเมื่อปล่อยลวด สําหรับผู้ผลิตที่ใช้ลวดโครงเบาะ สายโฟม ชิ้นส่วนลิงก์ หรือชิ้นส่วนสายไฟปริมาณมากอื่น ๆ นี่เป็นแหล่งที่มาของความเบี่ยงเบนของมิติ การทํางานซ้ํา และความไม่สอดคล้องระหว่างชุดอย่างต่อเนื่อง
สาเหตุเกิดจากการรีบแบ็ค: การฟื้นฟูความยืดหยุ่นที่เกิดขึ้นในลวดหลังจากแรงดัดถูกกําจัดออกไป สปริงแบ็คเป็นพฤติกรรมของวัสดุ ไม่ใช่ความผิดพลาดของผู้ปฏิบัติงาน และไม่สามารถกลึงลบได้ — แต่สามารถวัด ชดเชย และควบคุมได้อย่างสม่ําเสมอ คู่มือนี้อธิบายว่าสปริงแบ็คในการดัดลวด CNCมาจากปัจจัยที่มีผลต่อการดัดนี้ และวิธีการปฏิบัติที่ช่วยให้ความแม่นยําในการดัดและความสม่ําเสมอของขึ้นรูปอยู่ในระดับที่ควบคุมได้ในยุคปัจจุบันเครื่องดัดลวด CNC.
สปริงแบ็คในการดัดลวด CNC คืออะไร?
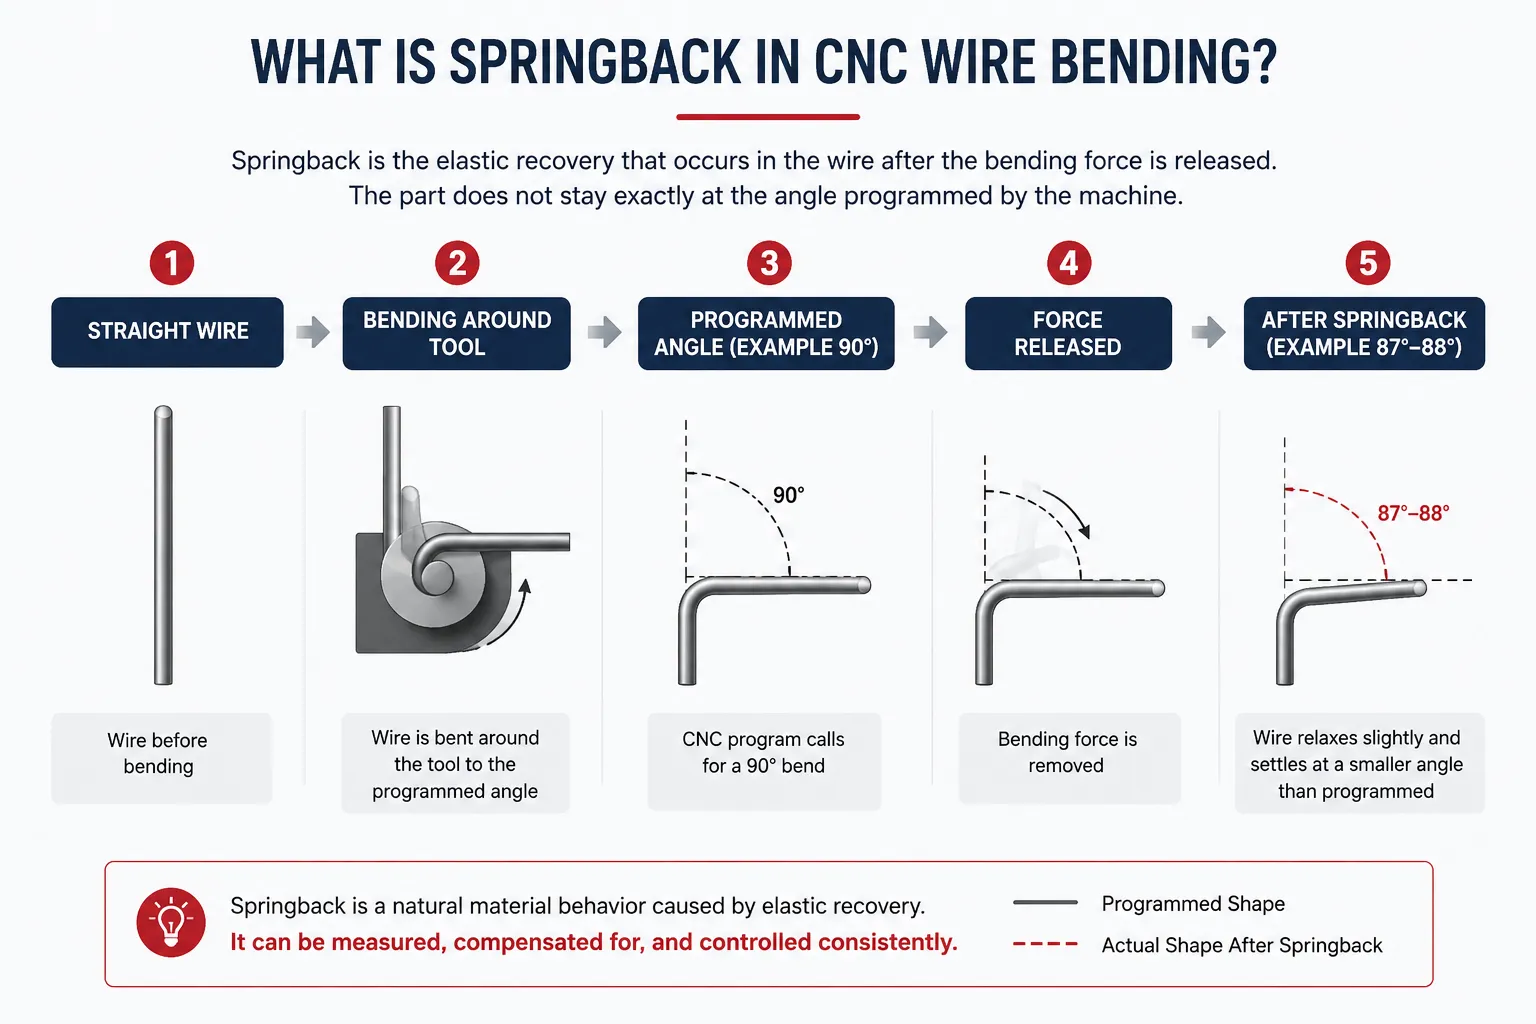
เมื่อลวดตรงถูกดัดรอบเครื่องมือ ด้านนอกของการดัดจะถูกยืดออกในขณะที่ด้านในจะถูกบีบอัด ส่วนหนึ่งของการเปลี่ยนรูปนี้เป็นพลาสติก (ถาวร) และบางส่วนเป็นแบบยืดหยุ่น ส่วนพลาสติกทําให้ลวดมีรูปร่างใหม่; ส่วนยืดหยุ่นคือพลังงานที่เก็บไว้ซึ่งจะฟื้นตัวเมื่อแรงดัดถูกปล่อย ดังนั้นการดัดจะผ่อนคลายเล็กน้อย
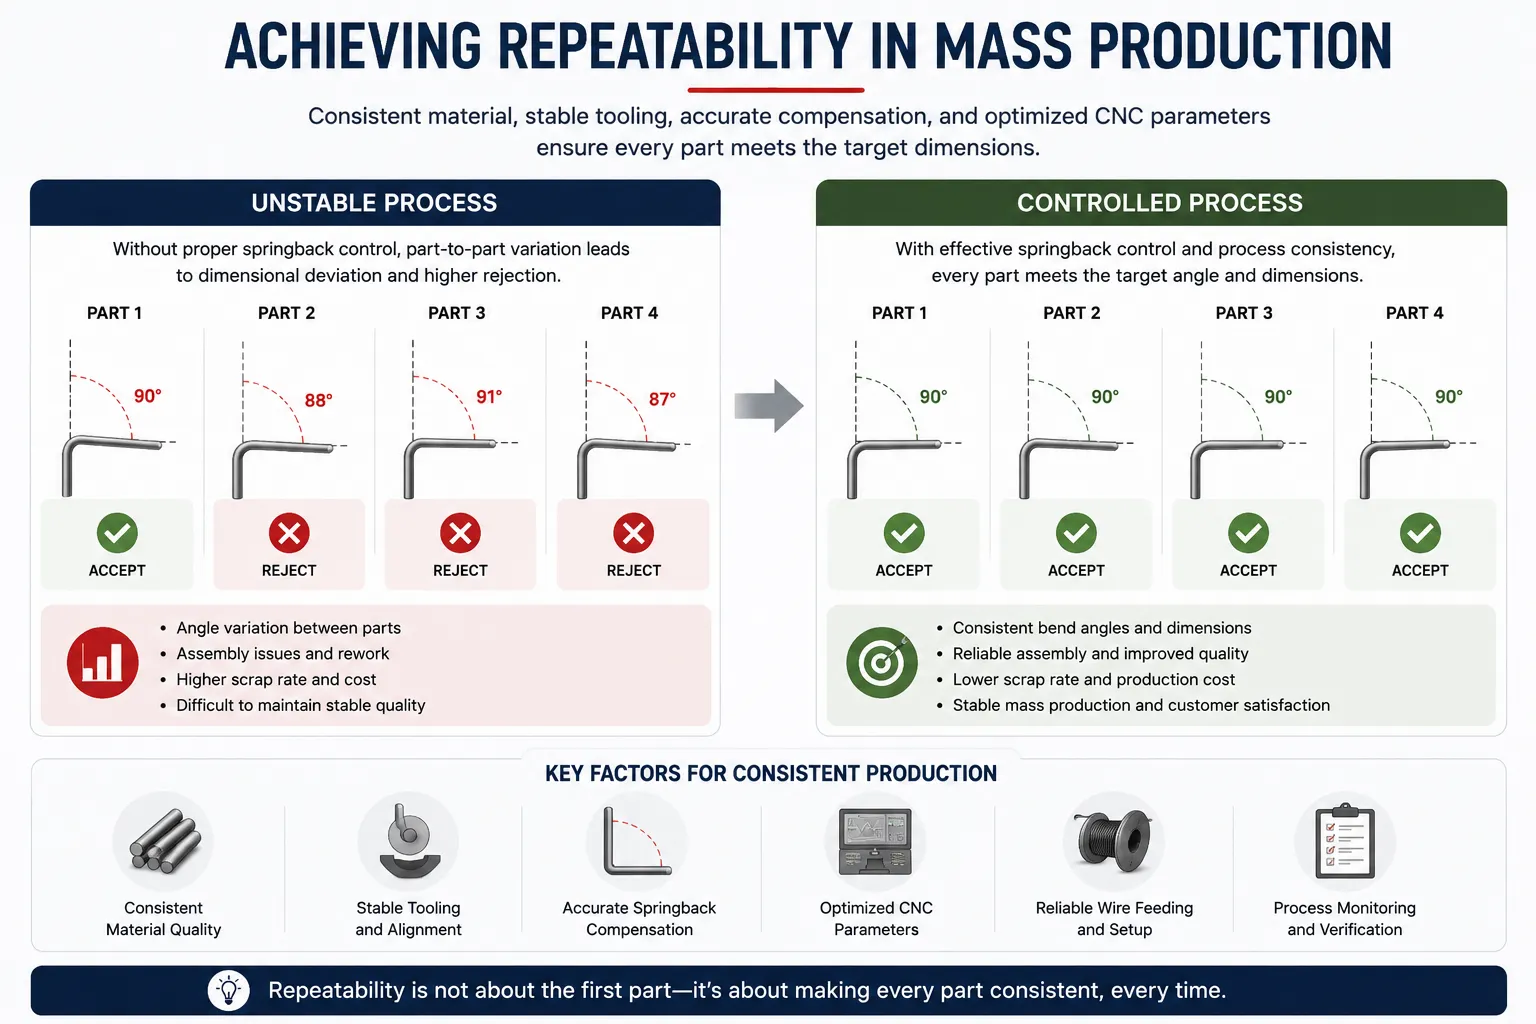
ในทางปฏิบัติ ลวดที่ตั้งโปรแกรมไว้ที่ 90 องศาอาจเด้งกลับและตั้งที่ 87 หรือ 88 องศา และรัศมีที่ขึ้นรูปอาจเปิดกว้างกว่ารัศมีเครื่องมือเล็กน้อย ชิ้นส่วนนั้นงอ — แต่ไม่ตรงกับรูปทรงที่โปรแกรมต้องการ
ปริมาณการกู้คืนจะแตกต่างกันไปตามวัสดุ: ลวดเหล็กดึงแข็งมักจะฟื้นฟูได้มากกว่าลวดอบอ่อนที่มีเส้นผ่านศูนย์กลางเท่ากัน และลวดสปริง สแตนเลส และเหล็กกล้าคาร์บอนต่ําอาจมีพฤติกรรมแตกต่างกันภายใต้สภาวะการดัดที่เหมือนกัน การเข้าใจเรื่องนี้คือจุดเริ่มต้นในการควบคุมมัน
ทําไมการเด้งกลับจึงเกิดขึ้นระหว่างการดัดลวด?
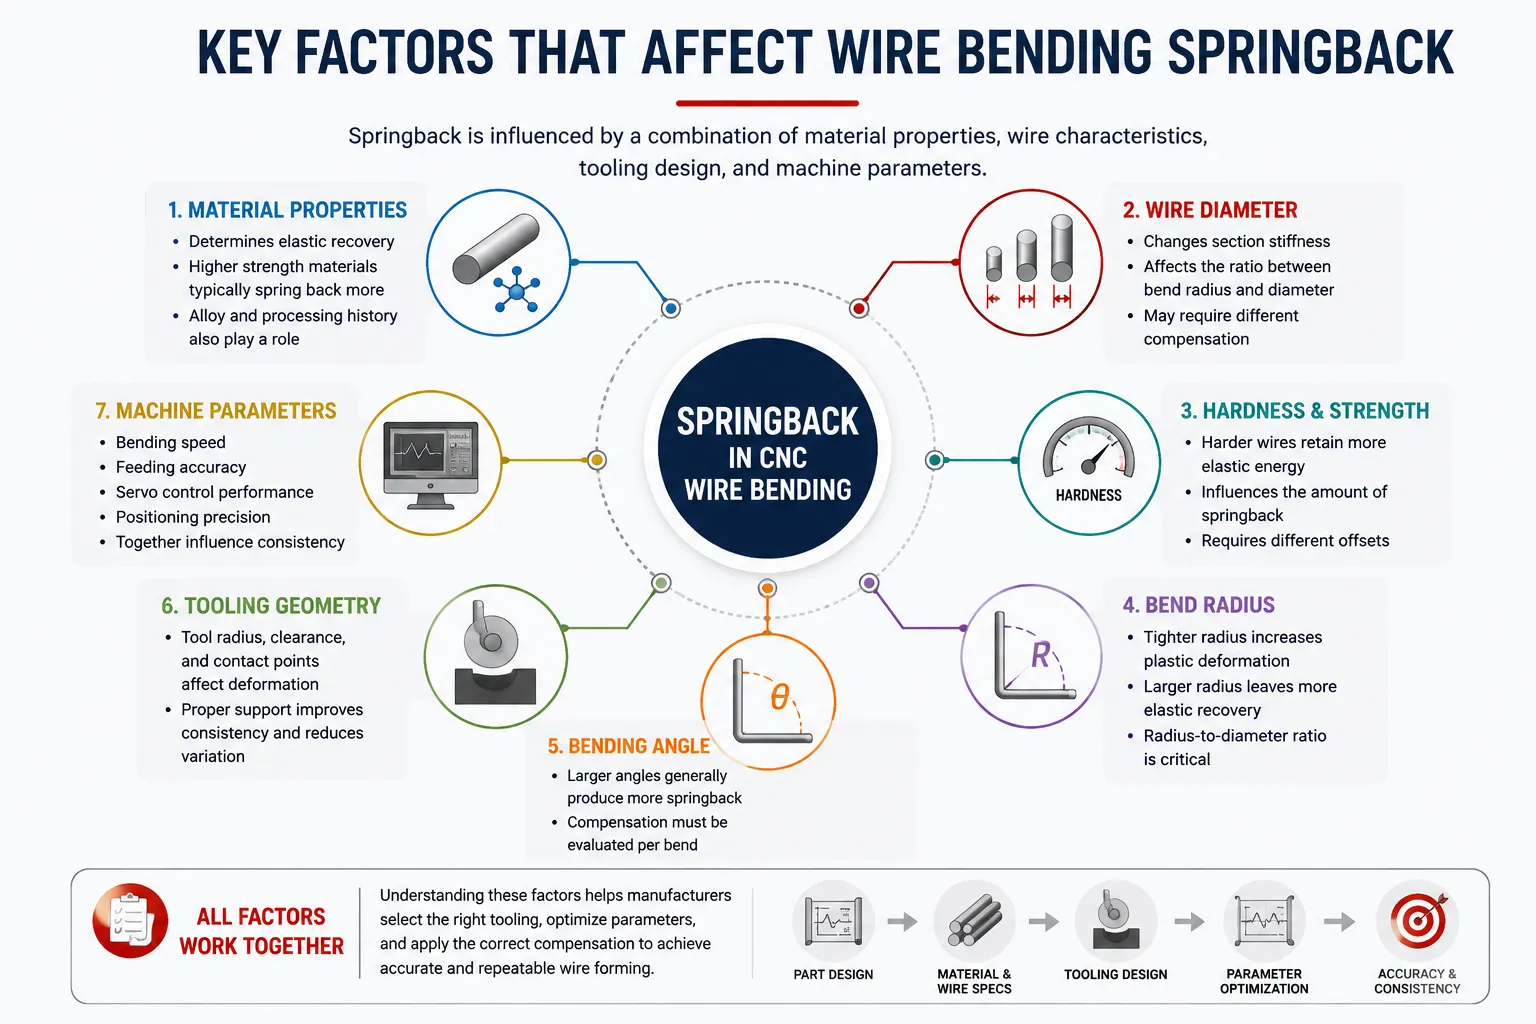
การรีบแบ็คมีรากฐานมาจากส่วนยืดหยุ่นของการเปลี่ยนรูป แต่ขนาดของส่วนนั้นขึ้นอยู่กับการผสมผสานของวัสดุและปัจจัยกระบวนการ:
คุณสมบัติและความแข็งของวัสดุวัสดุที่แข็งและมีความแข็งแรงสูงโดยทั่วไปจะเก็บพลังงานยืดหยุ่นได้มากกว่าในระหว่างการขึ้นรูป ซึ่งสามารถนําไปสู่การฟื้นฟูที่ดีขึ้นเมื่อบรรทุกถูกปลดออก ปริมาณที่แน่นอนขึ้นอยู่กับโลหะผสม อุณหภูมิ และประวัติการแปรรูป ดังนั้นสายไฟสองเส้นที่ดูเหมือนกันอาจไม่งอเหมือนกัน
ความแข็งแรงต่อแรงดึงและการคลายตัววัสดุที่มีความแข็งแรงในการคลายตัวสูงกว่าความแข็งแรงมักจะแสดงการรีบแบ็คมากกว่า เนื่องจากส่วนใหญ่ของการเปลี่ยนรูปยังคงยืดหยุ่น ดังนั้น รูปทรงของชิ้นส่วนเดียวกันอาจต้องการการชดเชยที่แตกต่างกันเมื่อระดับลวดเปลี่ยนไป
เส้นผ่านศูนย์กลางของลวดเส้นผ่านศูนย์กลางเปลี่ยนความแข็งแรงของส่วนลวด และอัตราส่วนระหว่างรัศมีการดัดกับเส้นผ่านศูนย์กลางโดยเฉพาะจะกําหนดว่าการฟื้นฟูความยืดหยุ่นถูกสร้างขึ้นในส่วนโค้งมากน้อยเพียงใด — ตัวแปรกระบวนการ ไม่ใช่แค่ขนาดของภาพวาด
รัศมีการดัดและมุมดัดรัศมีที่แคบโดยทั่วไปจะบังคับให้ส่วนของชิ้นส่วนเกิดการเสียรูปพลาสติกมากขึ้น ขณะที่รัศมีและมุมที่ใหญ่กว่าจะทําให้การฟื้นตัวยืดหยุ่นได้มากขึ้นตามสัดส่วน ดังนั้นการชดเชยจึงต้องประเมินทีละส่วน ไม่ใช่สมมติจากวัสดุเพียงอย่างเดียว
รูปทรงเครื่องมือและวิธีการขึ้นรูปวิธีที่ลวดถูกรองรับ จํากัด และพันระหว่างการขึ้นรูปส่งผลต่อความสามารถในการเปลี่ยนรูปที่คาดเดาได้ วิธีการขึ้นรูปและรูปแบบเครื่องมือที่แตกต่างกันสามารถสร้างพฤติกรรมการกู้คืนที่แตกต่างกันบนชิ้นงานเดียวกันได้
ความเร็วในการดัดและพารามิเตอร์ของเครื่องจักรความเร็วในการขึ้นรูป ความแม่นยําในการป้อน และพฤติกรรมการวางตําแหน่ง ล้วนมีผลต่อความสม่ําเสมอในการไปถึงรูปทรงที่ต้องการ ผลกระทบของมันมักจะน้อยกว่าปัจจัยทางวัตถุ แต่ก็ยังส่งผลต่อความหลากหลายของงานที่มีความแม่นยํา
ปัจจัยสําคัญที่มีผลต่อการดัดลวดแบบเด้งกลับ
ตารางด้านล่างสรุปปัจจัยหลักและความหมายของแต่ละปัจจัยบนพื้นที่ผลิต:
| ปัจจัย | ผลกระทบต่อการกลับคืน | การพิจารณาด้านการผลิต |
|---|---|---|
| วัสดุ | กําหนดลักษณะการฟื้นฟูแบบยืดหยุ่นของการโค้งงอ | รักษาเกรดลวดและอุณหภูมิให้สม่ําเสมอระหว่างแต่ละชุด |
| เส้นผ่านศูนย์กลางของลวด | เปลี่ยนความแข็งของหน้าตัดและความรุนแรงของการเสียรูป | ตรวจสอบการชดเชยใหม่เมื่อมีการเปลี่ยนแปลงเส้นผ่านศูนย์กลาง |
| ความแข็ง | ลวดที่แข็งกว่ามักจะเก็บความยืดหยุ่นได้มากกว่า | ขอใบรับรองวัสดุและทดสอบแต่ละล็อตใหม่ |
| รัศมีโค้ง | อัตราส่วนรัศมีต่อเส้นผ่านศูนย์กลางมีผลต่อการฟื้นฟูสัมพัทธ์ | ความสมดุลของความสามารถในการขึ้นรูป เครื่องมือ และความต้องการความล้า |
| มุมโค้ง | การชดเชยจะปรับตามมุมที่เกิดขึ้น | กําหนดการเลื่อนต่อโค้ง ไม่ใช่ต่อชิ้นส่วน |
| เครื่องมือ | ส่งผลต่อการจํากัดของลวดในระหว่างการขึ้นรูป | ตรวจสอบการสึกหรอ; ปรับเทียบใหม่หลังการเปลี่ยนแปลง |
| พารามิเตอร์ CNC | ควบคุมมุม ความสม่ําเสมอของฟีด และการเคลื่อนไหว | เอกสารชุดพารามิเตอร์ที่พิสูจน์แล้วสําหรับการนํากลับมาใช้ใหม่ |
ผลกระทบของสปริงแบ็คต่อความแม่นยําในการขึ้นรูปลวดอย่างไร
หากไม่ได้รับการจัดการ สปริงแบ็คจะปรากฏในหลายรูปแบบ: มุมโค้งเกินความคลาดเคลื่อน ขนาดโดยรวมเบี่ยงเบน และปัญหาการประกอบเกิดขึ้นเมื่อชิ้นส่วนต้องติดตั้งกับจิ๊ก อุปกรณ์เชื่อม หรือชิ้นส่วนที่เชื่อมต่อกัน อัตราการปฏิเสธเพิ่มขึ้น และผู้ปฏิบัติงานต้องใช้เวลาแก้ไขด้วยมือซึ่งกระบวนการขึ้นรูปควรจะจัดการได้
ความท้าทายที่ใหญ่กว่าในการผลิตจํานวนมากไม่ใช่แค่ชิ้นส่วนที่เกินความทนทาน — แต่เป็นความแปรปรวนของชิ้นส่วนแต่ละชิ้น เมื่อวัสดุเปลี่ยนแปลง เครื่องมือสึกหรอ หรือพารามิเตอร์ถูกปรับด้วยสัมผัสแทนข้อมูล ความแม่นยําในการดัดลวดจะไม่คงที่ในแต่ละชิฟต์ สําหรับผลิตภัณฑ์สาย B2B ความสม่ําเสมอในการก่อรูป — ความสามารถในการทําซ้ํา — คือสิ่งที่แยกผู้จัดหาที่ยอมรับได้ออกจากผู้จัดจําหน่ายที่ยาก
วิธีควบคุมสปริงแบ็คในการดัดลวด CNC
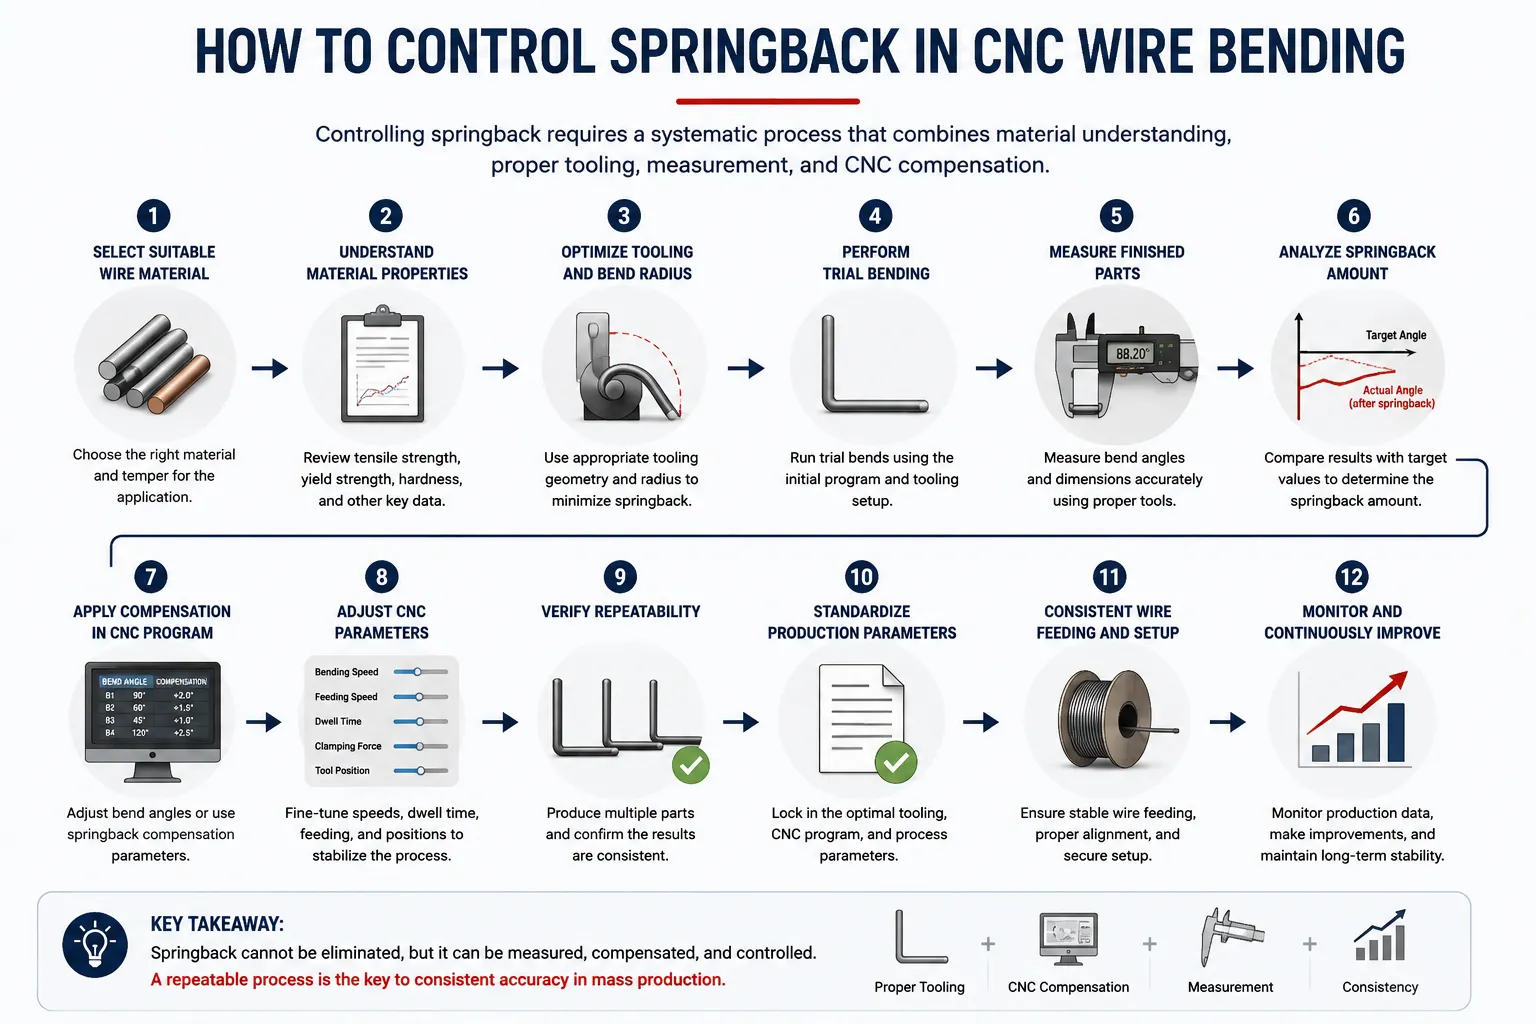
การควบคุมแบบสปริงแบ็คเป็นเวิร์กโฟลว์ ไม่ใช่การตั้งค่าเดียว วิธีการต่อไปนี้แต่ละวิธีจะจัดการกับส่วนต่าง ๆ ของปัญหา และเมื่อรวมกันแล้วจะกลายเป็นกระบวนการที่ทําซ้ําได้:
1. เลือกวัสดุลวดที่เหมาะสมการเกิดสปริงแบ็คที่สม่ําเสมอเริ่มต้นจากวัสดุที่สม่ําเสมอ ระบุเกรด อุณหภูมิ และสภาพพื้นผิวอย่างชัดเจน และหลีกเลี่ยงการผสมล็อตในรอบการผลิตเดียว
2. เข้าใจคุณสมบัติของวัสดุก่อนเขียนโปรแกรมเก็บข้อมูลความแข็งและแรงดึงของลวดที่ใช้งานจริง ค่าชดเชยจากวัสดุอ้างอิงอาจไม่สามารถโอนย้ายไปยังล็อตอื่น ดังนั้นให้ถือว่าวัสดุใหม่แต่ละชิ้นเป็นจุดเริ่มต้นใหม่
3. ปรับรัศมีการโค้งให้เหมาะสมรัศมีมีผลต่อปริมาณความยืดหยุ่นของการเปลี่ยนรูป การออกแบบจะปรับสมดุลระหว่างความสามารถในการขึ้นรูป อายุการใช้งานของเครื่องมือ และความต้องการด้านการใช้งาน แทนที่จะเลือกรัศมีที่ใหญ่ที่สุดเป็นค่าเริ่มต้น
4. ปรับแต่งรูปทรงเครื่องมือให้เหมาะสมเครื่องมือเป็นตัวกําหนดว่าลวดจะถูกรองรับและจํากัดอย่างไรในระหว่างการขึ้นรูป เครื่องมือที่เข้ากันได้ดีทําให้การเปลี่ยนรูปทํานายได้ง่ายขึ้น ซึ่งส่งผลให้การชดเชยสปริงแบ็คมีความเสถียรมากขึ้น
5. ใช้การดัดเกินเมื่อเหมาะสมหากการโค้งงอสามารถดีดกลับได้อย่างน่าเชื่อถือสององศา การโค้งเล็กน้อยเกินเป้าหมายจะทําให้ชิ้นงานฟื้นตัวกลับสู่มิติแบบวาด — ใช้ได้ก็ต่อเมื่อการฟื้นตัวสม่ําเสมอเท่านั้น
6. กําหนดพารามิเตอร์การชดเชยการรีบแบ็คสร้างการเลื่อนตําแหน่งที่มีเอกสารสําหรับแต่ละโค้งโดยอิงจากผลลัพธ์ที่วัดได้ แทนที่จะเป็นการสมมติฐาน ถือว่าค่าเหล่านี้เป็นข้อมูลกระบวนการที่เป็นของหมายเลขชิ้นส่วน
7. ปรับพารามิเตอร์การดัด CNCมุมโค้งงอ พารามิเตอร์การป้อนวัสดุ และการเคลื่อนไหวมีปฏิสัมพันธ์กับพฤติกรรมการกู้คืนของวัสดุ; การปรับจูนให้ตรงกับสายไฟจริงและบันทึกผลลัพธ์จะเปลี่ยนการลองผิดลองถูกให้กลายเป็นกระบวนการที่ชัดเจน
8. ทดลองดัดน้ําการดัดดัดในสินค้าชิ้นแรกด้วยลวดผลิตเผยให้เห็นว่าวัสดุทํางานอย่างไรก่อนที่จะส่งมอบล็อตเต็ม — ซึ่งจําเป็นเมื่อวัสดุ เครื่องมือ หรือรูปทรงเปลี่ยนแปลง
9. วัดชิ้นส่วนที่เสร็จสมบูรณ์ตรวจสอบมุมและขนาดด้วยวิธีการวัดที่เหมาะสม — เกจวัดมุม, อุปกรณ์จับภาพ หรือการวัดการมองเห็น ขึ้นอยู่กับความคลาดเคลื่อน การวัดจะปิดวงจรระหว่างการคาดการณ์และการกลับจริง
10. บันทึกและมาตรฐานพารามิเตอร์การผลิตเมื่อชุดพารามิเตอร์สร้างชิ้นส่วนที่สอดคล้องกันแล้ว ให้ล็อกมันไว้ พารามิเตอร์ที่บันทึกไว้ช่วยให้ผลลัพธ์สามารถทําซ้ําได้ทั้งในผู้ปฏิบัติงานและกะงาน และช่วยลดการเปลี่ยนคําสั่งซื้อซ้ํา
11. รักษาการป้อนลวดให้สม่ําเสมอความแปรผันของการป้อนจะเปลี่ยนตําแหน่งที่แต่ละโค้งเริ่มต้น ทําให้รูปทรงเรขาคณิตที่มีผลเปลี่ยนแม้ว่ามุมจะถูกต้อง การป้อนลวดอย่างสม่ําเสมอช่วยปกป้องความแม่นยําโดยรวมในการขึ้นรูปสายไฟ
12. ใช้การประสานงานแบบหลายแกนเมื่อจําเป็นชิ้นส่วนสายไฟ 3 มิติที่ซับซ้อนจะโค้งงอในหลายระนาบ และแต่ละระนาบสามารถมีพฤติกรรมการกู้คืนของตัวเองได้ การเคลื่อนที่หลายแกนที่ประสานกันในยุคปัจจุบันเครื่องดัดลวด 3 มิติรักษาลําดับการขึ้นรูปทั้งหมดให้สอดคล้องกัน แทนที่จะแยกแต่ละโค้งแยกกัน
เทคโนโลยี CNC ช่วยชดเชยการเด้งกลับได้อย่างไร
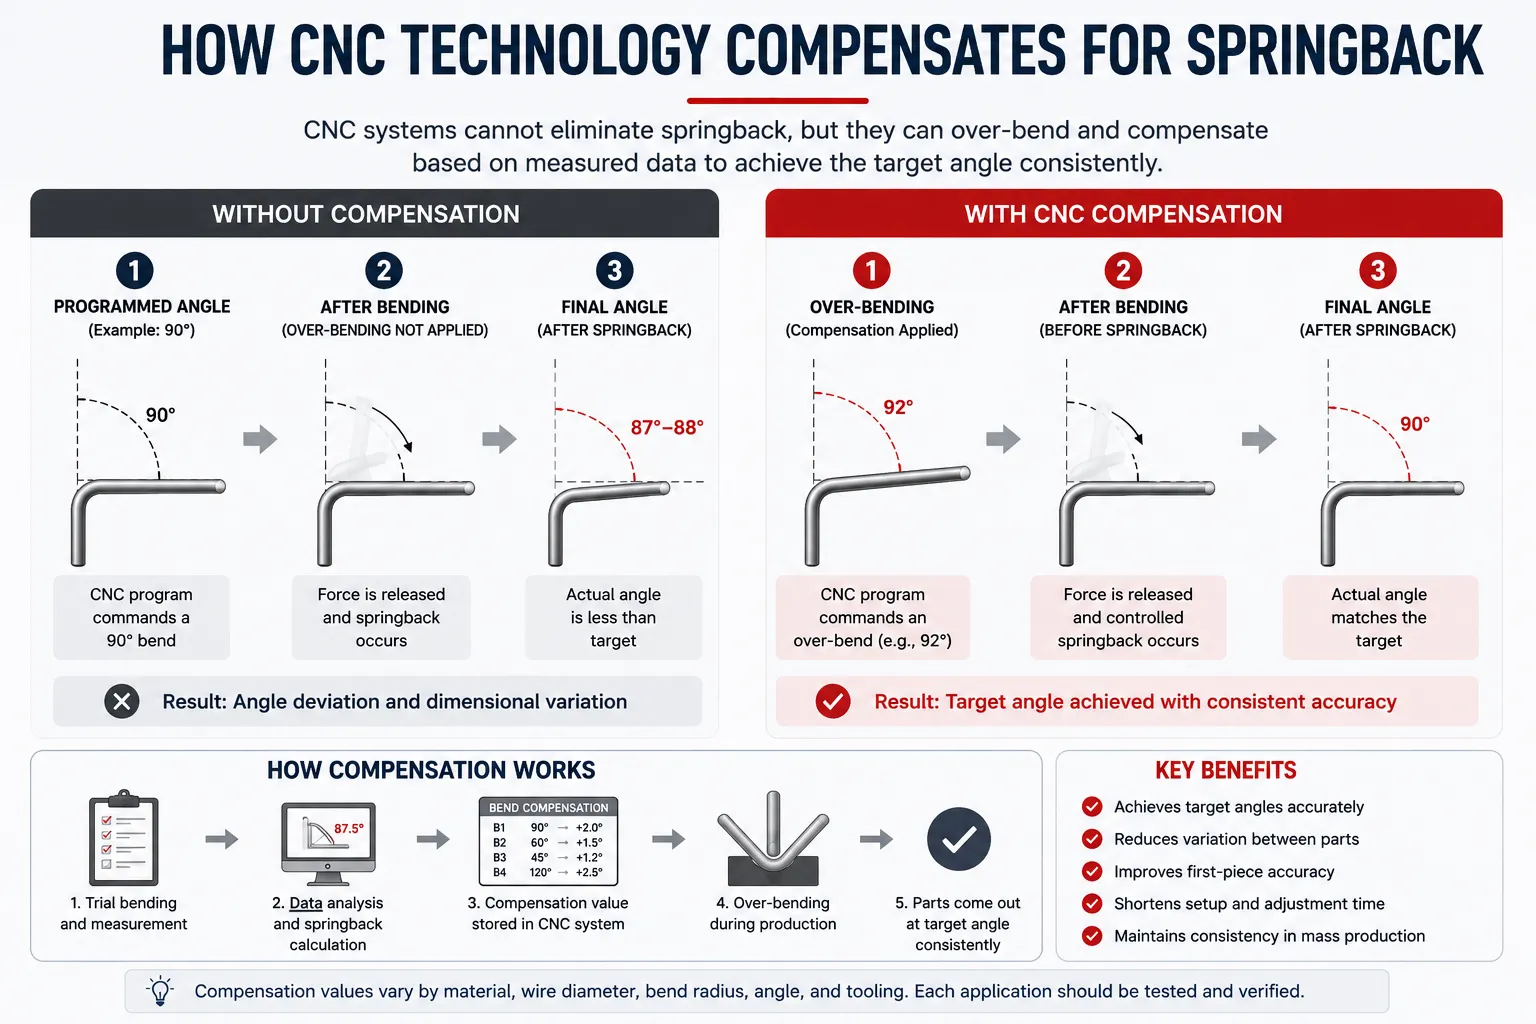
เพื่อชี้แจงให้ชัดเจน: เทคโนโลยี CNC ไม่ได้กําจัดสปริงแบ็ค ไม่มีระบบควบคุมใดที่เปลี่ยนแปลงวิธีที่โลหะเก็บพลังงานยืดหยุ่น สิ่งที่ระบบ CNC ทําคือให้เครื่องมือแก่ผู้ผลิตในการจัดการปรากฏการณ์นี้ด้วยความแม่นยํามากกว่าที่วิธีการด้วยมือจะทําได้
พารามิเตอร์การดัดที่โปรแกรมได้ช่วยให้วิศวกรใช้มุมชดเชยที่วัดได้ในแต่ละโค้ง และการเคลื่อนไหวที่ควบคุมด้วยเซอร์โวก็ใช้มุมนี้เหมือนกันในทุกรอบ การป้อนซ้ําและตําแหน่งที่แม่นยําช่วยให้รูปทรงโค้ง — และพฤติกรรมการรีบแบ็ค — คงที่ในแต่ละชิ้นงาน ขณะที่การเก็บพารามิเตอร์ช่วยให้สามารถเรียกคืนการตั้งค่าที่พิสูจน์แล้วได้อย่างแม่นยําแทนที่จะสร้างใหม่จากหน่วยความจํา ระบบ CNC จึงช่วยผู้ผลิตวัด ชดเชย และควบคุมซ้ํา ๆSpringback — สิ่งที่การผลิตจํานวนมากต้องการอย่างแท้จริง เครื่องจักร เช่นเครื่องดัดลวด CNC หัวหมุนนําหลักการเหล่านี้ไปใช้ในการขึ้นรูปต่อเนื่อง โดยที่การสัมผัสเครื่องมืออย่างสม่ําเสมอและการหมุนที่ควบคุมได้ช่วยสนับสนุนความแม่นยําในการดัดที่มั่นคง
บทบาทของเครื่องมือในการควบคุมสปริงแบ็ค
เครื่องมือคือจุดที่ทฤษฎีสปริงแบ็คมาบรรจบกับสายไฟจริง ๆ รูปทรงเครื่องมือกําหนดวิธีการห่อหุ้ม รองรับ และปล่อยวัสดุ ดังนั้นชุดเครื่องมือสองชุดจึงสามารถให้การกู้คืนที่แตกต่างกันอย่างเห็นได้ชัดบนชิ้นงานเดียวกัน เครื่องมือที่ออกแบบเฉพาะให้ตรงกับรัศมีการงอและเส้นผ่านศูนย์กลางของลวด ทําให้การเปลี่ยนรูป — และค่าการชดเชย — มีความแน่นอนมากขึ้น
สภาพเครื่องมือสําคัญพอ ๆ กับการออกแบบ เครื่องมือที่สึกหรอหรือเสียหายจะเปลี่ยนรูปทรงที่แท้จริงของทุกโค้ง ดังนั้นค่าชดเชยที่ถูกต้องตั้งแต่ตั้งค่าจะค่อย ๆ หายไปจากความถูกต้อง กฎปฏิบัติ: เมื่อเครื่องมือถูกเปลี่ยน ซ่อมแซม หรือสึกหรอ ให้ตรวจสอบชิ้นส่วนแรกอีกครั้งก่อนปล่อยชุด
วิธีปรับปรุงความสามารถในการทําซ้ําในการผลิตจํานวนมาก
ในการผลิตจํานวนมาก การควบคุมสปริงแบ็คจะประสบความสําเร็จหรือล้มเหลวขึ้นอยู่กับความสามารถในการทําซ้ํา มีนิสัยหลายอย่างที่รักษาไว้: รักษาการจ่ายสายไฟให้สม่ําเสมอและสามารถติดตามไปยังล็อตได้; วัดตัวอย่างชิ้นส่วนระหว่างการทํางาน ไม่ใช่แค่ตอนติดตั้ง; ดูแลเครื่องมือให้เป็นไปตามกําหนดเวลาแทนที่จะรักษาไว้เมื่อเกิดความล้มเหลว; และปกป้องชุดพารามิเตอร์ที่พิสูจน์แล้วจากการแก้ไขแบบไม่รอบคอบ เมื่อเกิดการลอยตัว ให้ตอบสนองด้วยข้อมูล — วัด เปรียบเทียบกับค่าพื้นฐานที่บันทึกไว้ และปรับการชดเชยอย่างตั้งใจ
แนวปฏิบัติเหล่านี้ถูกนําไปใช้ทั่วทั้งโซลูชันการขึ้นรูปลวดอุตสาหกรรมในทุกขนาด: กระบวนการที่เสถียรจะสร้างชิ้นส่วนที่มั่นคง และการแทรกแซงทุกครั้งควรทําให้กระบวนการมีความเสถียรมากขึ้น ไม่ใช่น้อยลง
ข้อควรพิจารณาในทางปฏิบัติสําหรับชิ้นส่วนสายไฟยานยนต์
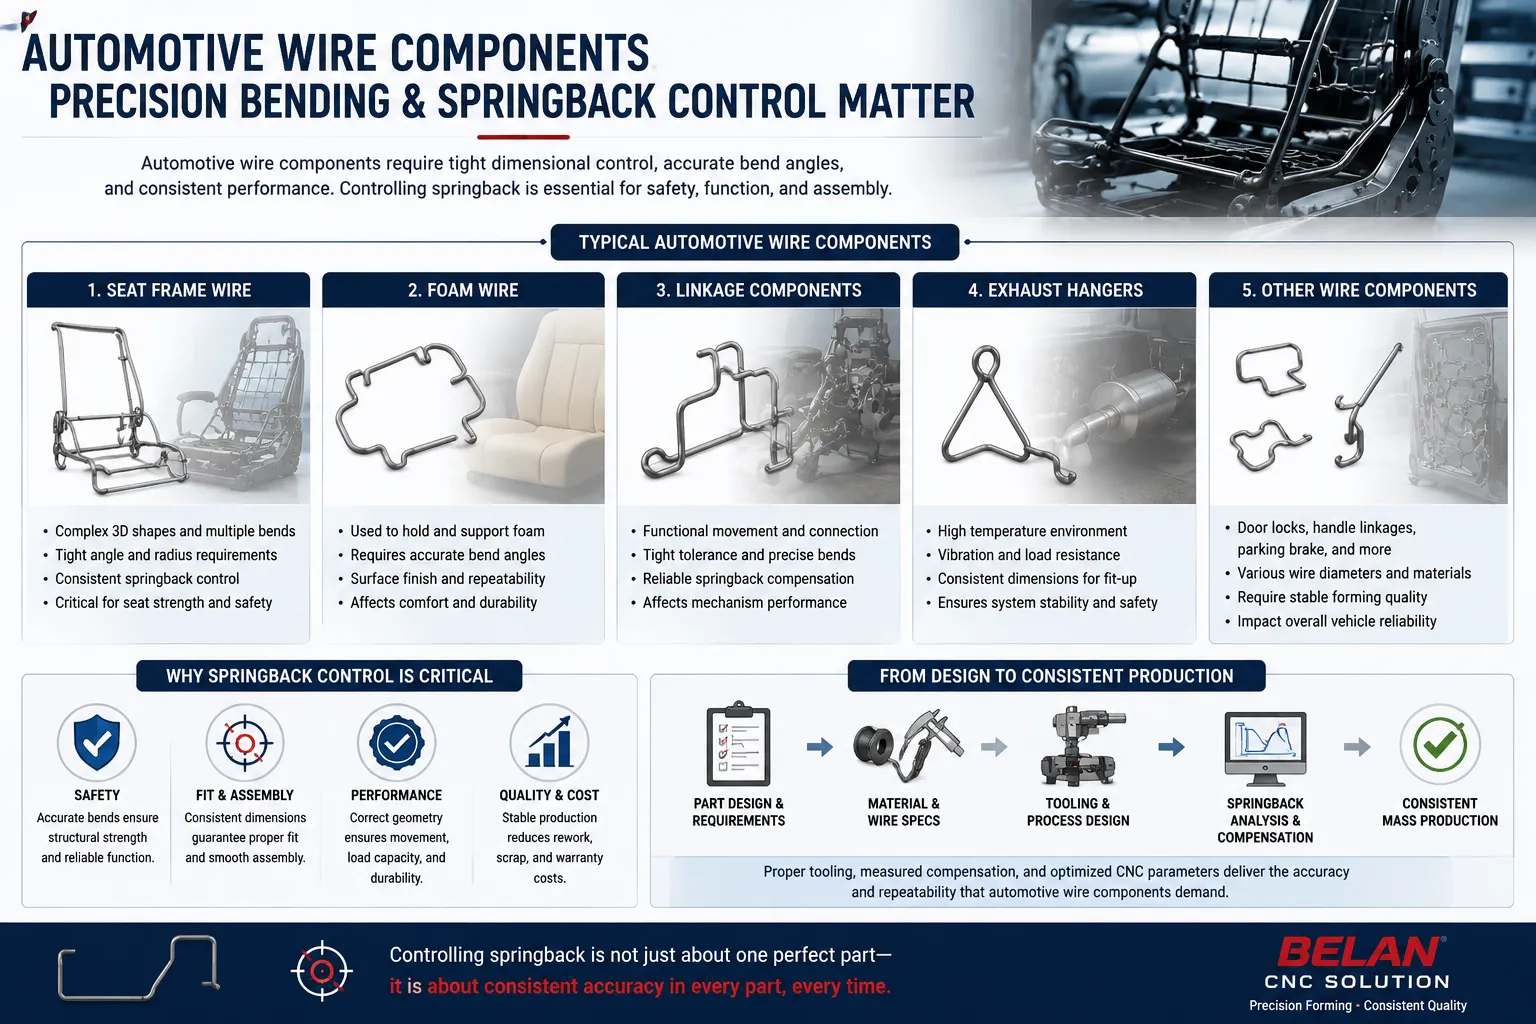
ชิ้นส่วนลวดรถยนต์ — ลวดโครงเบาะ ลวดโฟม โครงสร้างรองรับเบาะ ชิ้นส่วนเชื่อมต่อและตะขอไอเสีย — ผลิตในปริมาณที่ความสม่ําเสมอเป็นข้อกําหนดสูงสุด หลายชิ้นประกอบเป็นฟิกซ์เจอร์หรือเชื่อมเป็นชุดย่อย ดังนั้นความเบี่ยงเบนของขนาดในองค์ประกอบลวดหนึ่งชิ้นจะลุกลามไปทั่วชุด และลวดโครงที่นั่งที่เปลี่ยนแปลงเล็กน้อยต่อชิ้นงานสามารถชะลอสายงานทั้งเส้นได้
นี่คือเหตุผลที่การควบคุมสปริงแบ็คมีความสําคัญในการผลิตยานยนต์: เป้าหมายไม่ใช่แค่ชิ้นส่วนที่อยู่ในขอบเขตความคลาดเคลื่อนในปัจจุบัน แต่เป็นกระบวนการที่รักษาความคลาดเคลื่อนได้ตลอดหลายพันรอบ จํานวนวัสดุ และช่วงเวลาการอบรมเครื่องมือ ผู้ผลิตที่ประเมินโซลูชันการขึ้นรูปลวดสําหรับยานยนต์ดังนั้นจึงควรถามว่าความแม่นยําในการดัดและความสม่ําเสมอในการขึ้นรูปถูกตรวจสอบอย่างไร — ไม่ใช่แค่สิ่งที่เครื่องจักรทําได้กับชิ้นส่วนสาธิตเท่านั้น
รายการตรวจสอบการควบคุมสปริงแบ็คสําหรับการดัดลวด CNC
- ☐ ตรวจสอบคุณสมบัติของวัสดุลวด (เกรด, ทน, ใบรับรอง)
- ☐ ยืนยันขนาดเส้นลวดและความคลาดเคลื่อน
- ☐ ตรวจสอบรัศมีการดัดตามขีดจํากัดการขึ้นรูปและเครื่องมือ
- ☐ ประเมินรูปทรงและสภาพของเครื่องมือ
- ☐ กําหนดพารามิเตอร์การชดเชยการรีบแบ็คต่อการโค้งแต่ละครั้ง
- ☐ ทดลองดัดลวดด้วยลวดผลิต
- ☐ วัดชิ้นส่วนที่เสร็จสมบูรณ์เทียบกับขนาดแบบร่าง
- ☐ บันทึกและล็อกพารามิเตอร์การผลิตที่พิสูจน์แล้ว
- ☐ ตรวจสอบความสามารถในการทําซ้ําในการผลิตตัวอย่าง
- ☐ มาตรฐานกระบวนการสุดท้ายและตรวจสอบความถูกต้องใหม่หลังจากมีการเปลี่ยนแปลงใด ๆ
วิธีประเมินโซลูชันการดัดลวด CNC สําหรับการควบคุมสปริงแบ็ค
เมื่อการควบคุมสปริงแบ็คเป็นสิ่งสําคัญสําหรับชิ้นส่วนของคุณ ให้ประเมินเครื่องจักรจากความสามารถที่สนับสนุนโดยตรง ได้แก่ ความแม่นยําของเซอร์โวและความซ้ําซาก; วิธีการตั้งโปรแกรมและเก็บมุมโค้งงอและค่าชดเชย; ว่าเครื่องมือสามารถจับคู่กับรูปทรงผลิตภัณฑ์ของคุณได้หรือไม่; ว่าผู้จัดจําหน่ายสามารถทดสอบดัดตัวอย่างด้วยลวดจริงของคุณได้หรือไม่; และการสนับสนุนทางเทคนิคที่มีอยู่หลังการติดตั้ง ผู้จําหน่ายที่ขอแบบร่าง ข้อกําหนดสายไฟ และความคลาดเคลื่อนก่อนแนะนําการกําหนดค่า กําลังประเมินปัญหาอย่างถูกต้อง: การชดเชยสปริงแบ็คสามารถตรวจสอบได้เฉพาะกับวัสดุและชิ้นส่วนจริงเท่านั้น
ทําไมต้องเลือก BELAN Machinery สําหรับการขึ้นรูปลวด CNC?
BELAN Machinery ผลิตอุปกรณ์ดัดลวด CNC หลายแกนและโซลูชันการขึ้นรูปลวดที่เน้นการใช้งานในยานยนต์ เครื่องจักร BELAN ผสมผสานการควบคุม CNC หลายแกน ซอฟต์แวร์อัจฉริยะรวมถึงการชดเชยสปริงแบ็คด้วย AI และเครื่องมือที่ออกแบบเฉพาะกับผลิตภัณฑ์ — สามองค์ประกอบที่บทความนี้ระบุว่าเป็นหัวใจสําคัญของการควบคุมสปริงแบ็ค BELAN ยังทํางานจากข้อกําหนดสายไฟและแบบผลิตภัณฑ์ของลูกค้า: ชิ้นส่วนจะถูกทดสอบขึ้นรูปและตรวจสอบพารามิเตอร์ก่อนที่จะแนะนําโซลูชัน ดังนั้นความแม่นยําในการดัดจะได้รับการพิสูจน์โดยคุณเอง ไม่ใช่แค่การอ้างทั่วไป
บทสรุป
สปริงแบ็คในการดัดลวด CNC ไม่ใช่ข้อบกพร่องหรือความผิดพลาดของเครื่องจักร — แต่เป็นพฤติกรรมของวัสดุที่กระบวนการขึ้นรูปลวดทุกขั้นตอนต้องคํานึงถึง การควบคุมสปริงแบ็คที่ประสบความสําเร็จมาจากการจับคู่วัสดุ รูปทรงลวด เครื่องมือ พารามิเตอร์การดัด การวัด และการชดเชยให้เป็นระบบที่ผ่านการตรวจสอบแล้ว เทคโนโลยี CNC ไม่สามารถลบล้างฟิสิกส์ได้ แต่ช่วยให้ผู้ผลิตมีพารามิเตอร์ที่โปรแกรมได้ ความแม่นยําในตําแหน่ง และความสม่ําเสมอของกระบวนการเพื่อชดเชยการย้อนกลับอย่างน่าเชื่อถือ — ชิ้นส่วนแล้วชิ้นเล่า ล็อตแล้วล็อตเล่า ซึ่งเป็นรากฐานของการผลิตชิ้นส่วนลวดที่มั่นคงและขยายได้
คําถามที่พบบ่อย
อะไรเป็นสาเหตุของการดัดลวด CNC?
การดีดกลับเกิดจากส่วนยืดหยุ่นของการเปลี่ยนรูป เมื่อแรงดัดถูกปล่อย ลวดจะฟื้นฟูส่วนหนึ่งของการเปลี่ยนรูปนั้น ทําให้มุมที่เสร็จสมบูรณ์เปิดออกเล็กน้อยเกินมุมที่ตั้งโปรแกรมไว้ ปริมาณการกู้คืนขึ้นอยู่กับวัสดุ เส้นผ่านศูนย์กลาง รัศมีโค้งงอ มุม และเครื่องมือ
ความแข็งของวัสดุมีผลต่อการดัดลวดแบบสปริงแบ็คอย่างไร?
วัสดุที่แข็งกว่ามักจะเก็บพลังงานยืดหยุ่นได้มากกว่าในระหว่างการขึ้นรูป ซึ่งอาจช่วยให้ฟื้นตัวได้มากขึ้นหลังจากดัดงอ ดังนั้นลวดที่แข็งกว่าอาจต้องการค่าการชดเชยที่สูงกว่า และการชดเชยที่กําหนดบนลวดนุ่มไม่ควรถูกสมมติว่าถ่ายโอนไปยังเกรดที่แข็งกว่า
เครื่องดัดลวด CNC สามารถชดเชยการเกิดสปริงแบ็คได้หรือไม่?
ใช่ — แต่เป็นการชดเชย ไม่ใช่การกําจัด จะมีการตั้งโปรแกรมการเลื่อนที่วัดได้ในแต่ละโค้งเพื่อให้ชิ้นส่วนฟื้นตัวกลับสู่มิติเป้าหมาย ด้วยการเคลื่อนไหวของเซอร์โวที่ทําซ้ําได้ การป้อนที่สม่ําเสมอ และพารามิเตอร์ที่เก็บไว้ การชดเชยนี้จะถูกนําไปใช้เหมือนกันในทุกรอบ ทําให้ผลลัพธ์สามารถทําซ้ําได้ในกระบวนการผลิต
เครื่องมือมีผลต่อการถอยหลังอย่างไร?
รูปทรงของเครื่องมือจะกําหนดว่าลวดถูกรองรับและจํากัดอย่างไรในระหว่างการขึ้นรูป ซึ่งส่งผลต่อความสามารถในการเปลี่ยนรูปและฟื้นฟูของลวด การจับคู่แม่พิมพ์ให้ตรงกับรัศมีและเส้นผ่านศูนย์กลางของผลิตภัณฑ์จะช่วยให้การชดเชยเสถียรขึ้น ขณะที่เครื่องมือที่สึกหรอหรือไม่ตรงกันจะทําให้เกิดการเบี่ยงกลับ — ดังนั้นการเปลี่ยนเครื่องมือควรกระตุ้นให้มีการวัดชิ้นส่วนแรกใหม่
เส้นผ่านศูนย์กลางของลวดมีผลต่อการถอยหลังหรือไม่?
มันทําได้ เส้นผ่านศูนย์กลางเปลี่ยนความแข็งแรงของส่วนลวด และอัตราส่วนระหว่างรัศมีโค้งกับเส้นผ่านศูนย์กลางมีผลต่อปริมาณความยืดหยุ่นที่สร้างขึ้นในโค้ง การเปลี่ยนแปลงเส้นผ่านศูนย์กลางใด ๆ ถือเป็นเงื่อนไขใหม่ของกระบวนการที่ต้องการการดัดดอทดลองใหม่และค่าการชดเชย
ผู้ผลิตจะปรับปรุงความแม่นยําในการดัดลวดได้อย่างไร?
เริ่มต้นด้วยวัสดุที่สม่ําเสมอ แล้วค่อยสร้างเวิร์กโฟลว์ที่มีวินัย: ทดลองดัดลวดผลิต วัดตามแบบ บันทึกพารามิเตอร์ชดเชย และล็อกชุดพารามิเตอร์ CNC การปรับปรุงความแม่นยําไม่ใช่แค่การปรับครั้งเดียว แต่เป็นการทําให้กระบวนการทั้งหมดทําซ้ําได้
จะควบคุมการรีบแบ็คได้อย่างไรในระหว่างการผลิตจํานวนมาก?
ถือว่าเป็นวินัยในกระบวนการอย่างต่อเนื่อง: รักษาความสม่ําเสมอของล็อตลวด วัดตัวอย่างชิ้นส่วนระหว่างการวิ่ง ดูแลเครื่องมือให้ตรงเวลา และตรวจสอบพารามิเตอร์ใหม่หลังจากมีการเปลี่ยนแปลงวัสดุ เครื่องมือ หรือรูปทรง เมื่อเกิดการลอยตัว ให้ปรับค่าชดเชยตามข้อมูลการวัด ไม่ใช่แค่การตัดสินใจของผู้ปฏิบัติงาน
ต้องการความช่วยเหลือในการควบคุมสปริงแบ็คในกระบวนการขึ้นรูปลวดของคุณหรือไม่?
BELAN Machinery ผู้ให้บริการโซลูชันการขึ้นรูปลวดยานยนต์มืออาชีพ ส่งแบบผลิตภัณฑ์หรือตัวอย่างสินค้าของคุณมาให้เรา ทีมวิศวกรของเราสามารถประเมินวัสดุลวด ความต้องการขึ้นรูป ข้อพิจารณาเกี่ยวกับเครื่องมือ และความต้องการควบคุมสปริงแบ็ค เพื่อช่วยระบุโซลูชันการขึ้นรูปลวด CNC ที่เหมาะสม
ติดต่อเบลานเพื่อประเมินความเป็นไปได้แหล่งข้อมูลที่เกี่ยวข้อง
- เครื่องดัดลวด CNC— อุปกรณ์ดัดลวด CNC หลายแกน ออกแบบมาเพื่อการขึ้นรูปที่แม่นยําและทําซ้ําได้
- โซลูชันการขึ้นรูปลวดอุตสาหกรรม— โซลูชันการใช้งานสําหรับการผลิตชิ้นส่วนลวดอุตสาหกรรมอย่างสม่ําเสมอ
- โซลูชันการขึ้นรูปลวดชิ้นส่วนยานยนต์— โซลูชันการขึ้นรูปลวดสําหรับโครงที่นั่ง สายโฟม และชิ้นส่วนลิงก์ที่ความสม่ําเสมอของขนาดเป็นสิ่งสําคัญ
- ข้อดีของเครื่องดัดลวด 3 มิติมีอะไรบ้าง?— วิธีที่การขึ้นรูป 3 มิติแบบหลายระนาบสนับสนุนรูปทรงชิ้นงานที่ซับซ้อนและความสอดคล้องของกระบวนการ
- วิธีเลือกเครื่องดัดลวด CNC— คู่มือการคัดเลือกครบถ้วนสําหรับการประเมินเครื่องจักร เครื่องมือ และตัวเลือกระบบอัตโนมัติ


