


บทนํา
ผู้จัดการฝ่ายผลิตทุกคนที่เคยอนุมัติการซื้อเครื่องดัดลวด CNC ย่อมรู้ดีถึงความสําคัญของการแข่งขัน เลือกเครื่องจักรที่เหมาะสม คุณจะได้ผลผลิตที่มั่นคงเป็นเวลาหลายปี ความแม่นยําที่เข้มงวด และผลตอบแทนจากการลงทุนที่ชัดเจน ถ้าเลือกผิด คุณจะรับปัญหาต่อเนื่อง: ชิ้นส่วนที่ตรวจสอบขนาดไม่ผ่านที่ท่าเรือของลูกค้า, เวลารอบการทํางานที่ทําให้ต้นทุนต่อชิ้นส่วนของคุณไม่สามารถแข่งขันได้ และเครื่องจักรที่หยุดนิ่งครึ่งกะเพราะไม่สามารถรับงานถัดไปได้
สาเหตุหลักของการซื้อที่ไม่ดีส่วนใหญ่ไม่ใช่งบประมาณ มันคือความไม่สอดคล้องกัน เครื่องจักรที่ซื้อมาเพราะมีเส้นผ่านศูนย์กลางลวดสูงสุดที่แทบจะไม่สามารถประมวลผลลวดที่มีขนาดเกิน 4 มม. เครื่องดัดสองมิติที่ได้รับมอบหมายให้สร้างรูปทรง 3 มิติที่ต้องการการหมุนหัวหมุน เครื่องจักรหัวเดียวที่พยายามตอบสนองปริมาณรายสัปดาห์ที่การตั้งค่าหัวสองหัวจะจัดการได้ในสามวัน คู่มือนี้เขียนขึ้นสําหรับวิศวกรหรือผู้จัดการฝ่ายจัดซื้อที่ต้องการหลีกเลี่ยงข้อผิดพลาดเหล่านั้น คําแนะนําทุกข้อผูกกับสเปกเครื่องจักรจริงและสถานการณ์การผลิตจริง เพื่อให้คุณสามารถจับคู่ความต้องการกับอุปกรณ์ที่เหมาะสมได้โดยตรง
เข้าใจวัสดุลวดของคุณ
วัสดุลวดเป็นตัวแปรแรกที่ต้องล็อก เพราะมันกําหนดแรงที่เครื่องจักรของคุณจะเผชิญในแต่ละรอบการดัด วัสดุแต่ละชนิดจะมีพฤติกรรมแตกต่างกันภายใต้รัศมีการดัดเดียวกัน และเครื่องจักรที่มีขนาดสําหรับลวดเหล็กกล้าอ่อนจะประสบปัญหาหรือล้มเหลวเมื่อใช้สปริงเหล็กที่มีเส้นผ่านศูนย์กลางเท่ากัน
เหล็กกล้าคาร์บอน (เหล็กกล้าคาร์บอนต่ํา / เหล็กกล้าชนิดอ่อน)
ลวดที่พบมากที่สุดในกระบวนการขึ้นรูปอุตสาหกรรม มันดัดได้ตามคาด มีสปริงแบ็คปานกลาง และต้องการมาตรฐานในเรื่องเครื่องมือและแรงบิดเซอร์โว เครื่องดัดลวด CNC อเนกประสงค์ส่วนใหญ่ถูกออกแบบรอบเหล็กกล้าคาร์บอนในช่วง 2.0 ถึง 8.0 มม. ถ้าวัสดุของคุณส่วนใหญ่เป็นเหล็กคาร์บอนต่ํา ให้เน้นการเลือกเครื่องจักรที่ตารางขนาดเส้นผ่านศูนย์กลางลวดในส่วนถัดไป
สแตนเลส
สแตนเลสต้องการแรงดัดมากกว่าเหล็กกล้าคาร์บอนที่มีเส้นผ่านศูนย์กลางเท่ากันประมาณ 30 ถึง 50 เปอร์เซ็นต์ นอกจากนี้ยังมีการรีแบ็คที่มากขึ้น หมายความว่าพารามิเตอร์การชดเชย CNC ของคุณต้องมีความเข้มข้นมากขึ้น เครื่องจักรที่มีการควบคุมเซอร์โวในจํานวนแกนสูง เช่นBL-3D-5600รุ่น 5 แกน รองรับแรงบิดที่เพิ่มขึ้นของสแตนเลสในช่วงสายแข็ง 2.5 ถึง 4.0 มม. ได้อย่างน่าเชื่อถือ สําหรับลวดสแตนเลสที่มีขนาดเกิน 6.0 มม. ให้เพิ่มขนาดขึ้นไปถึงBL-3D-5800หรือBL-3D-6800ด้วยสถาปัตยกรรมเซอร์โวกําลังสูงขึ้น
เหล็กสปริง
ลวดเหล็กสปริงผสมผสานความแข็งแรงดึงสูงกับแรงสปริงแบ็คที่รุนแรง ต้องการโครงเครื่องจักรที่แข็งแรงและมอเตอร์เซอร์โวที่มีแรงบิดเหนือศีรษะเพียงพอ เครื่องจักรขนาดเล็กจะเกิดการเบี่ยงเบนมุมอย่างต่อเนื่องตลอดการผลิต เนื่องจากการสะสมความร้อนเปลี่ยนการปรับเทียบ จับคู่เครื่องของคุณให้ตรงกับค่ามาตรฐานสายลวด ไม่ใช่แค่ขนาดเส้นผ่านศูนย์กลางที่กําหนด TheBL-3D-5800และBL-3D-51200ทั้งสองรุ่นได้รับการรับรองสําหรับการประมวลผลแบบฮาร์ดไวร์ และมีเซอร์โวไดรฟ์แรงบิดสูงที่ออกแบบมาเพื่อการให้กําลังอย่างต่อเนื่อง
เหล็กชุบสังกะสี
ลวดชุบสังกะสีมีพฤติกรรมทางกลคล้ายกับวัสดุรองรับเหล็กฐาน แต่การเคลือบสังกะสีมีสองปัจจัยที่ต้องพิจารณา ได้แก่ การยึดเกาะของชั้นเคลือบในบริเวณโค้งแคบ และข้อกําหนดด้านผิว หากผลิตภัณฑ์ของคุณต้องการคุณภาพพื้นผิวที่สะอาดหลังการขึ้นรูป ให้เลือกเครื่องที่มีเครื่องมือดัดและลูกกลิ้งป้อนขัดเงาหรือเคลือบ ซึ่งช่วยลดรอยบนพื้นผิว
ทองแดงและอลูมิเนียม
ทั้งสองแบบมีลักษณะนุ่ม ยืดหยุ่น และต้องการแรงขึ้นรูปน้อยกว่าเหล็กมาก ความท้าทายหลักไม่ใช่แรงบิด แต่เป็นการปกป้องผิว โดยเฉพาะสําหรับทองแดงที่ใช้ในบัสบาร์ไฟฟ้าและงานตัวนําไฟฟ้า ซึ่งรอยขีดข่วนอาจสร้างจุดร้อนได้ แนะนําให้ใช้เครื่องจักรที่มีทางป้อนที่บุด้วยไนลอนหรือขัดเงา TheBL-TP-45-6Eเครื่องแปรรูปบัสบาร์ 13 แกนถูกออกแบบมาโดยเฉพาะสําหรับการขึ้นรูปแท่งทองแดงและอลูมิเนียม พร้อมเครื่องมือป้องกันผิว
ลวดแบน
ลวดแบนเพิ่มความยากลําบากอีกระดับหนึ่ง คือการวางแนวหน้าตัด ต่างจากลวดกลมที่มีสมมาตรรัศมี ลวดแบนต้องรักษาทิศทางขอบตลอดทุกการงอ มิฉะนั้นชิ้นส่วนที่เสร็จแล้วจะผิดรูปทรงเรขาคณิต เครื่องหัวหมุนมาตรฐานสามารถจัดการกับลวดแบนแบบเรียบง่ายได้ แต่เครื่องดัดลวดแบนแบบหมุนเฉพาะทาง เช่นBL-3D-8600รุ่น 8 แกนถูกออกแบบด้วยหัวหมุนแผ่นแบนที่ช่วยรักษาทิศทางและป้องกันการบิดตลอดกระบวนการดัด
เลือกเครื่องจักรที่เหมาะสมตามขนาดเส้นลวด
เส้นผ่านศูนย์กลางของลวดเป็นตัวกรองที่มีวัตถุประสงค์สูงสุดสําหรับการเลือกเครื่องจักร เครื่องดัดลวด CNC ทุกเครื่องมีช่วงการประมวลผลที่กําหนดโดยขีดจํากัดทางกลของลูกกลิ้งป้อน ระบบตรง หัวดัด และแรงบิดเซอร์โวไดรฟ์ การทํางานอย่างต่อเนื่องที่หรือใกล้เคียงกับช่วงสูงสุดนั้นจะเร่งการสึกหรอของเครื่องมือที่ใช้แล้วหมด; ถ้าทํางานต่ํากว่านั้นมาก แปลว่าคุณจ่ายเงินสําหรับความจุที่ไม่ได้ใช้
กฎปฏิบัติ: ถ้า 80 เปอร์เซ็นต์ของปริมาณการผลิตของคุณอยู่ในช่วงกลาง 60 เปอร์เซ็นต์ของขนาดขนาดที่กําหนดของเครื่องจักร เครื่องนั้นเหมาะสมดี ตารางด้านล่างนี้แสดงแผนที่ช่วงเส้นผ่านศูนย์กลางสายไฟทั่วไปไปยังรุ่น Belan เฉพาะ
| ช่วงเส้นผ่านศูนย์กลางของลวด | รุ่น Belan ที่แนะนํา | แกน | การใช้งานทั่วไป |
|---|---|---|---|
| 1.6 ถึง 3.5 มม. | BL-3D-6250 | 6 แกน | ชิ้นส่วนอิเล็กทรอนิกส์ ฮาร์ดแวร์ขนาดเล็ก คลิปความแม่นยํา สปริง |
| 2.5 ถึง 6.0 มม. | BL-3D-5600 | 5 แกน | โครงเบาะรถยนต์, ฮาร์ดแวร์เฟอร์นิเจอร์, ขายึดเครื่องใช้ไฟฟ้า |
| 3.0 ถึง 8.0 มม. | BL-3D-5800 / BL-3D-6800 | 5 / 6 แกน | ชั้นวางของอุตสาหกรรม ฮาร์ดแวร์ก่อสร้าง ชิ้นส่วนเฟอร์นิเจอร์ |
| 5.0 ถึง 12.0 มม. | BL-3D-51200 / BL-3D-61200 | 5 / 6 แกน | ชิ้นส่วนโครงสร้างขนาดใหญ่ ชิ้นส่วนอุปกรณ์การเกษตร ขาเหล็กเครื่องจักร |
| 5.0 ถึง 14.0 มม. | BL-3D-51400 | 5 แกน | เสริมแรงก่อสร้าง, โครงอุตสาหกรรมขนาดใหญ่ |
| 8.0 ถึง 16.0 มม. | BL-3D-51600 / BL-3D-61600 | 5 / 6 แกน | ส่วนประกอบโครงสร้างพื้นฐาน การขึ้นรูปลวดความแข็งแรงสูงสําหรับความต้องการขนาดเส้นผ่านศูนย์กลางสูงสุด |
การเลือกเครื่องจักรที่มีช่วงการกัดที่ครอบคลุมขนาดเส้นลวดจริงของคุณอย่างสบาย แทนที่จะครอบคลุมเฉพาะช่วงสุดขั้ว จะช่วยเพิ่มประสิทธิภาพการใช้งานเครื่องจักร ลดต้นทุนเครื่องมือจากการสึกหรอก่อนเวลา และมอบพื้นที่ทํางานเมื่อความต้องการการผลิตเปลี่ยนแปลง ผู้ผลิตที่ประมวลผลสายไฟขนาด 3 ถึง 5 มม. เป็นหลักบนเครื่องจักรที่มีขนาด 1.6 ถึง 3.5 มม. จะประสบกับสัญญาณเตือนการโอเวอร์โหลดเซอร์โวอย่างต่อเนื่อง ผู้ผลิตรายเดียวกันบนเครื่องขนาด 5 ถึง 16 มม. จะพบว่าความแม่นยําในการป้อนวัสดุต่ําในขนาดขนาดเล็ก เพราะรูปทรงลูกกลิ้งป้อนถูกปรับให้เหมาะกับหน้าตัดขนาดใหญ่
Select the Right Machine for Your Product Complexity
ความซับซ้อนของผลิตภัณฑ์สายไฟเป็นตัวกําหนดโดยตรงว่าคุณต้องการสถาปัตยกรรมเครื่องจักรแบบใด เครื่องดัดลวด CNC ที่โดดเด่นกับรูปทรง 2 มิติที่เรียบง่ายจะประสบปัญหากับรูปทรง 3 มิติแบบหลายระนาบ และเครื่อง 3 มิติที่มีจํานวนแกนสูงจะเป็นการลงทุนที่ไม่จําเป็นสําหรับชิ้นส่วนที่ส่วนใหญ่เป็นแบบแบน การเข้าใจเทคโนโลยีการดัดหลักสี่ประเภทจะช่วยให้คุณจับคู่เครื่องจักรกับผลิตภัณฑ์ ไม่ใช่ในทางกลับกัน
เครื่องดัดลวด 2D
เครื่องดัดลวด 2D ผลิตชิ้นส่วนที่การดัดทั้งหมดอยู่ในระนาบเดียวกัน ลองนึกถึงกรอบชั้นวางลวด ตะขอแบบง่าย ด้ามจับตะกร้าทรงสี่เหลี่ยม และชิ้นส่วนลิงก์แบน เครื่องเหล่านี้มักใช้การควบคุมแบบ 3 แกน โดยมีหัวดัดที่เคลื่อนที่ในแนว X-Y ขณะหมุนระนาบลวด โปรแกรมเหล่านี้ง่ายต่อการโปรแกรม มีเวลาทํางานเร็วกว่าสําหรับรูปทรงแบน และมีต้นทุนต่ํากว่าระบบหลายแกนอย่างมาก TheBL-2D-3800ให้การดัดแบบราบความเร็วสูงที่ความเร็วสูงสุดถึง 90 เมตรต่อนาที เหมาะสําหรับผู้ผลิตที่ผลิตชิ้นส่วนโปรไฟล์แบนในปริมาณปานกลางถึงสูง อุตสาหกรรมทั่วไปได้แก่ ชั้นวางลวด การผลิตชั้นวางโชว์ และขาเหล็กยานยนต์แบบง่าย
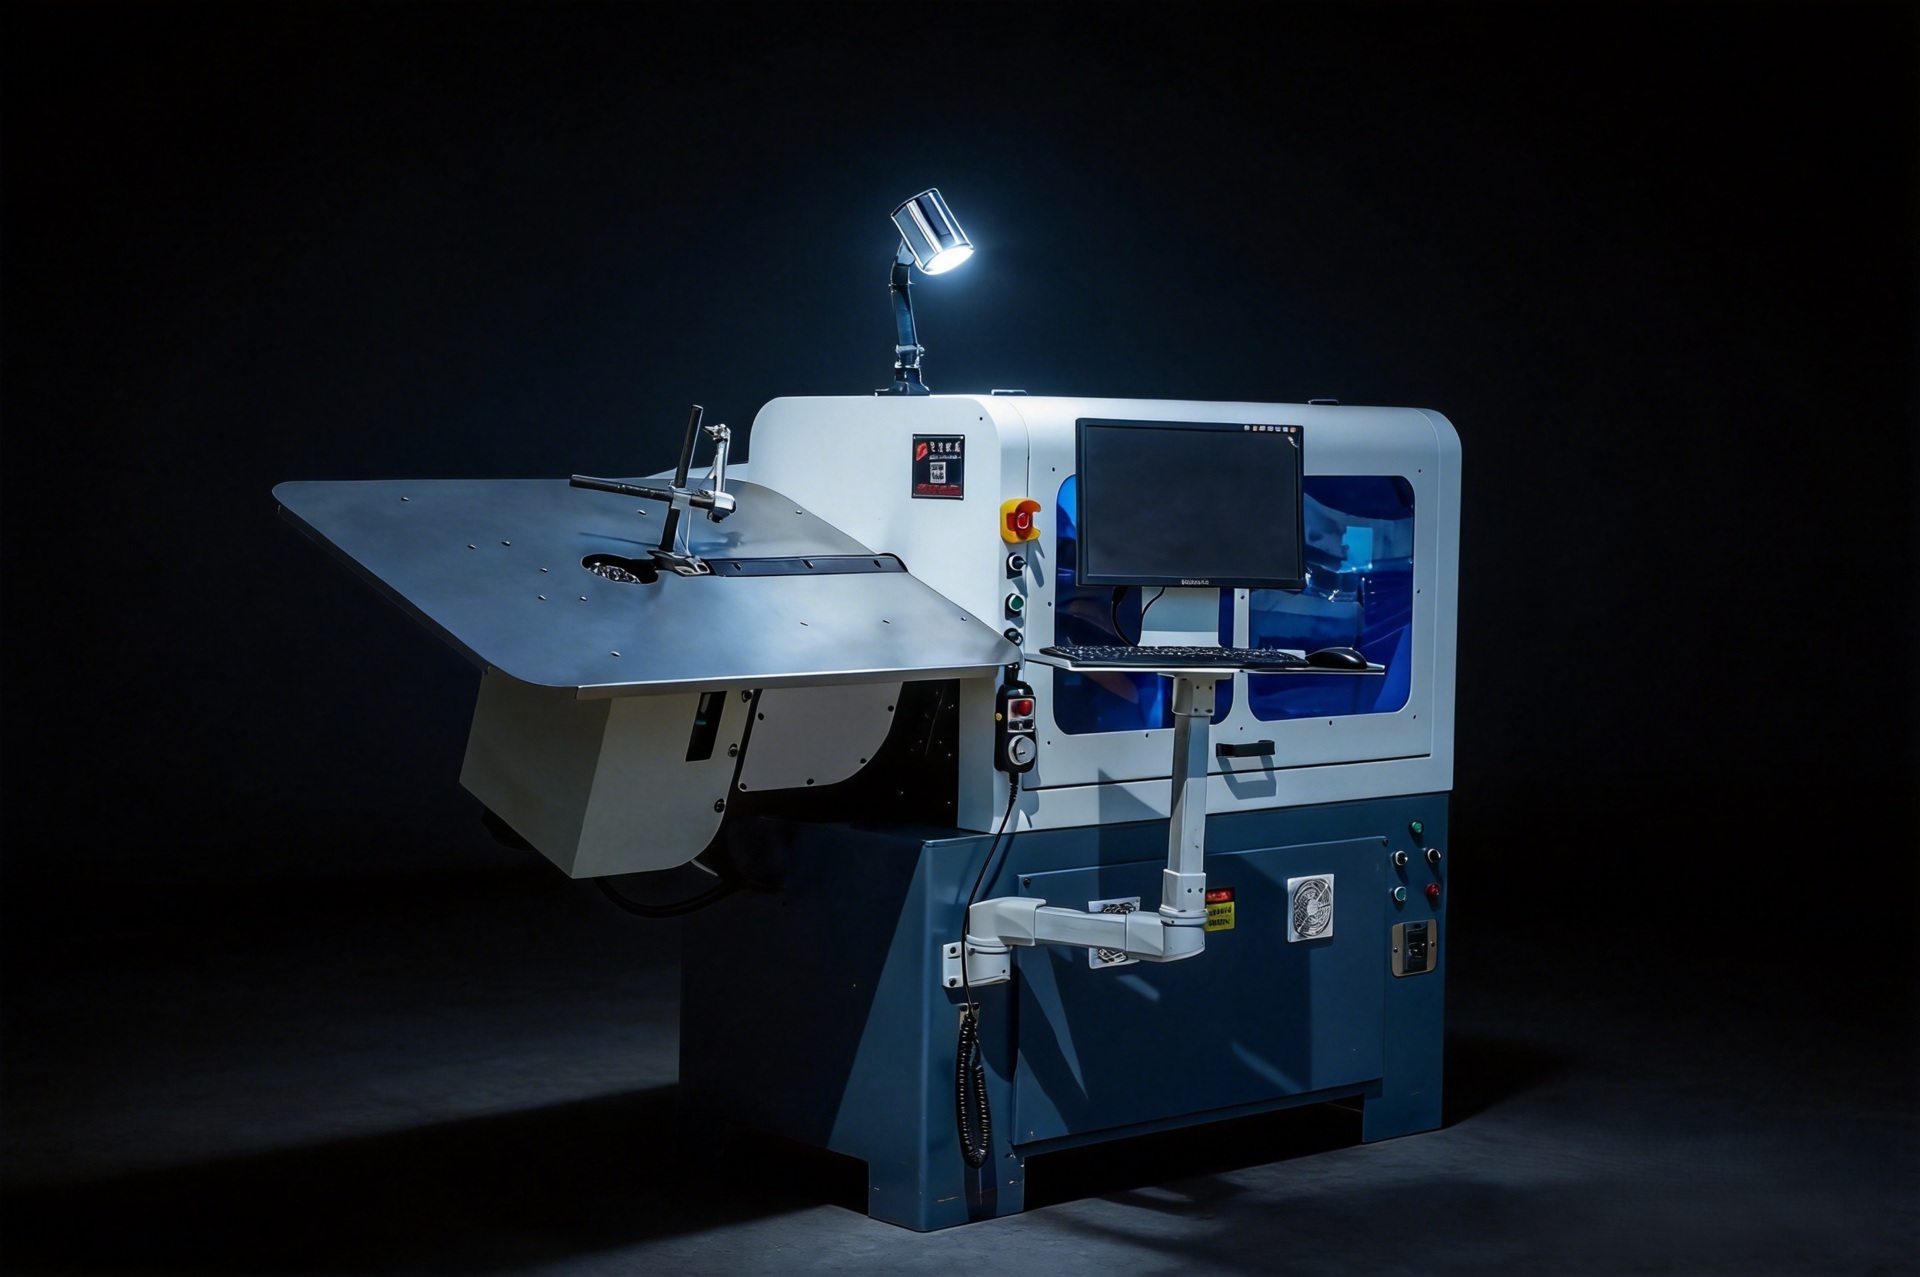
เครื่องดัดลวด CNC หัวหมุน
เมื่อผลิตภัณฑ์ต้องการการดัดในหลายระนาบ เครื่องแบบหัวหมุนจึงเป็นทางเลือกมาตรฐาน หัวดัดจะหมุนเข้าหาลวดจากทุกมุม ทําให้สามารถขึ้นรูป 3 มิติได้จริงโดยไม่ต้องย้ายชิ้นงาน เครื่องจักรเหล่านี้ผลิตโครงที่นั่งรถยนต์ ชุดสปริงกันสะเทือน โครงเฟอร์นิเจอร์ซับซ้อน และราวลวดเครื่องใช้ไฟฟ้าที่มีการดัดงอหลายสิบจุดในสามแกนเชิงพื้นที่ พอร์ตโฟลิโอหัวหมุนของเบลันครอบคลุมตั้งแต่BL-3D-5600(5 แกน, 2.5 ถึง 6.0 มม.) ไปยังBL-3D-61600(6 แกน, 8.0 ถึง 16.0 มม.) ครอบคลุมแทบทุกขนาดเส้นผ่านศูนย์กลางและความซับซ้อนของสายไฟที่ผู้ผลิตอาจพบเจอ จุดเด่นสําคัญระหว่างรุ่นคือแรงบิดเซอร์โวที่มีให้สําหรับหัวดัดและขนาดทางกายภาพของหน่วยหมุน ซึ่งกําหนดรัศมีการดัดสูงสุดที่สามารถทําได้
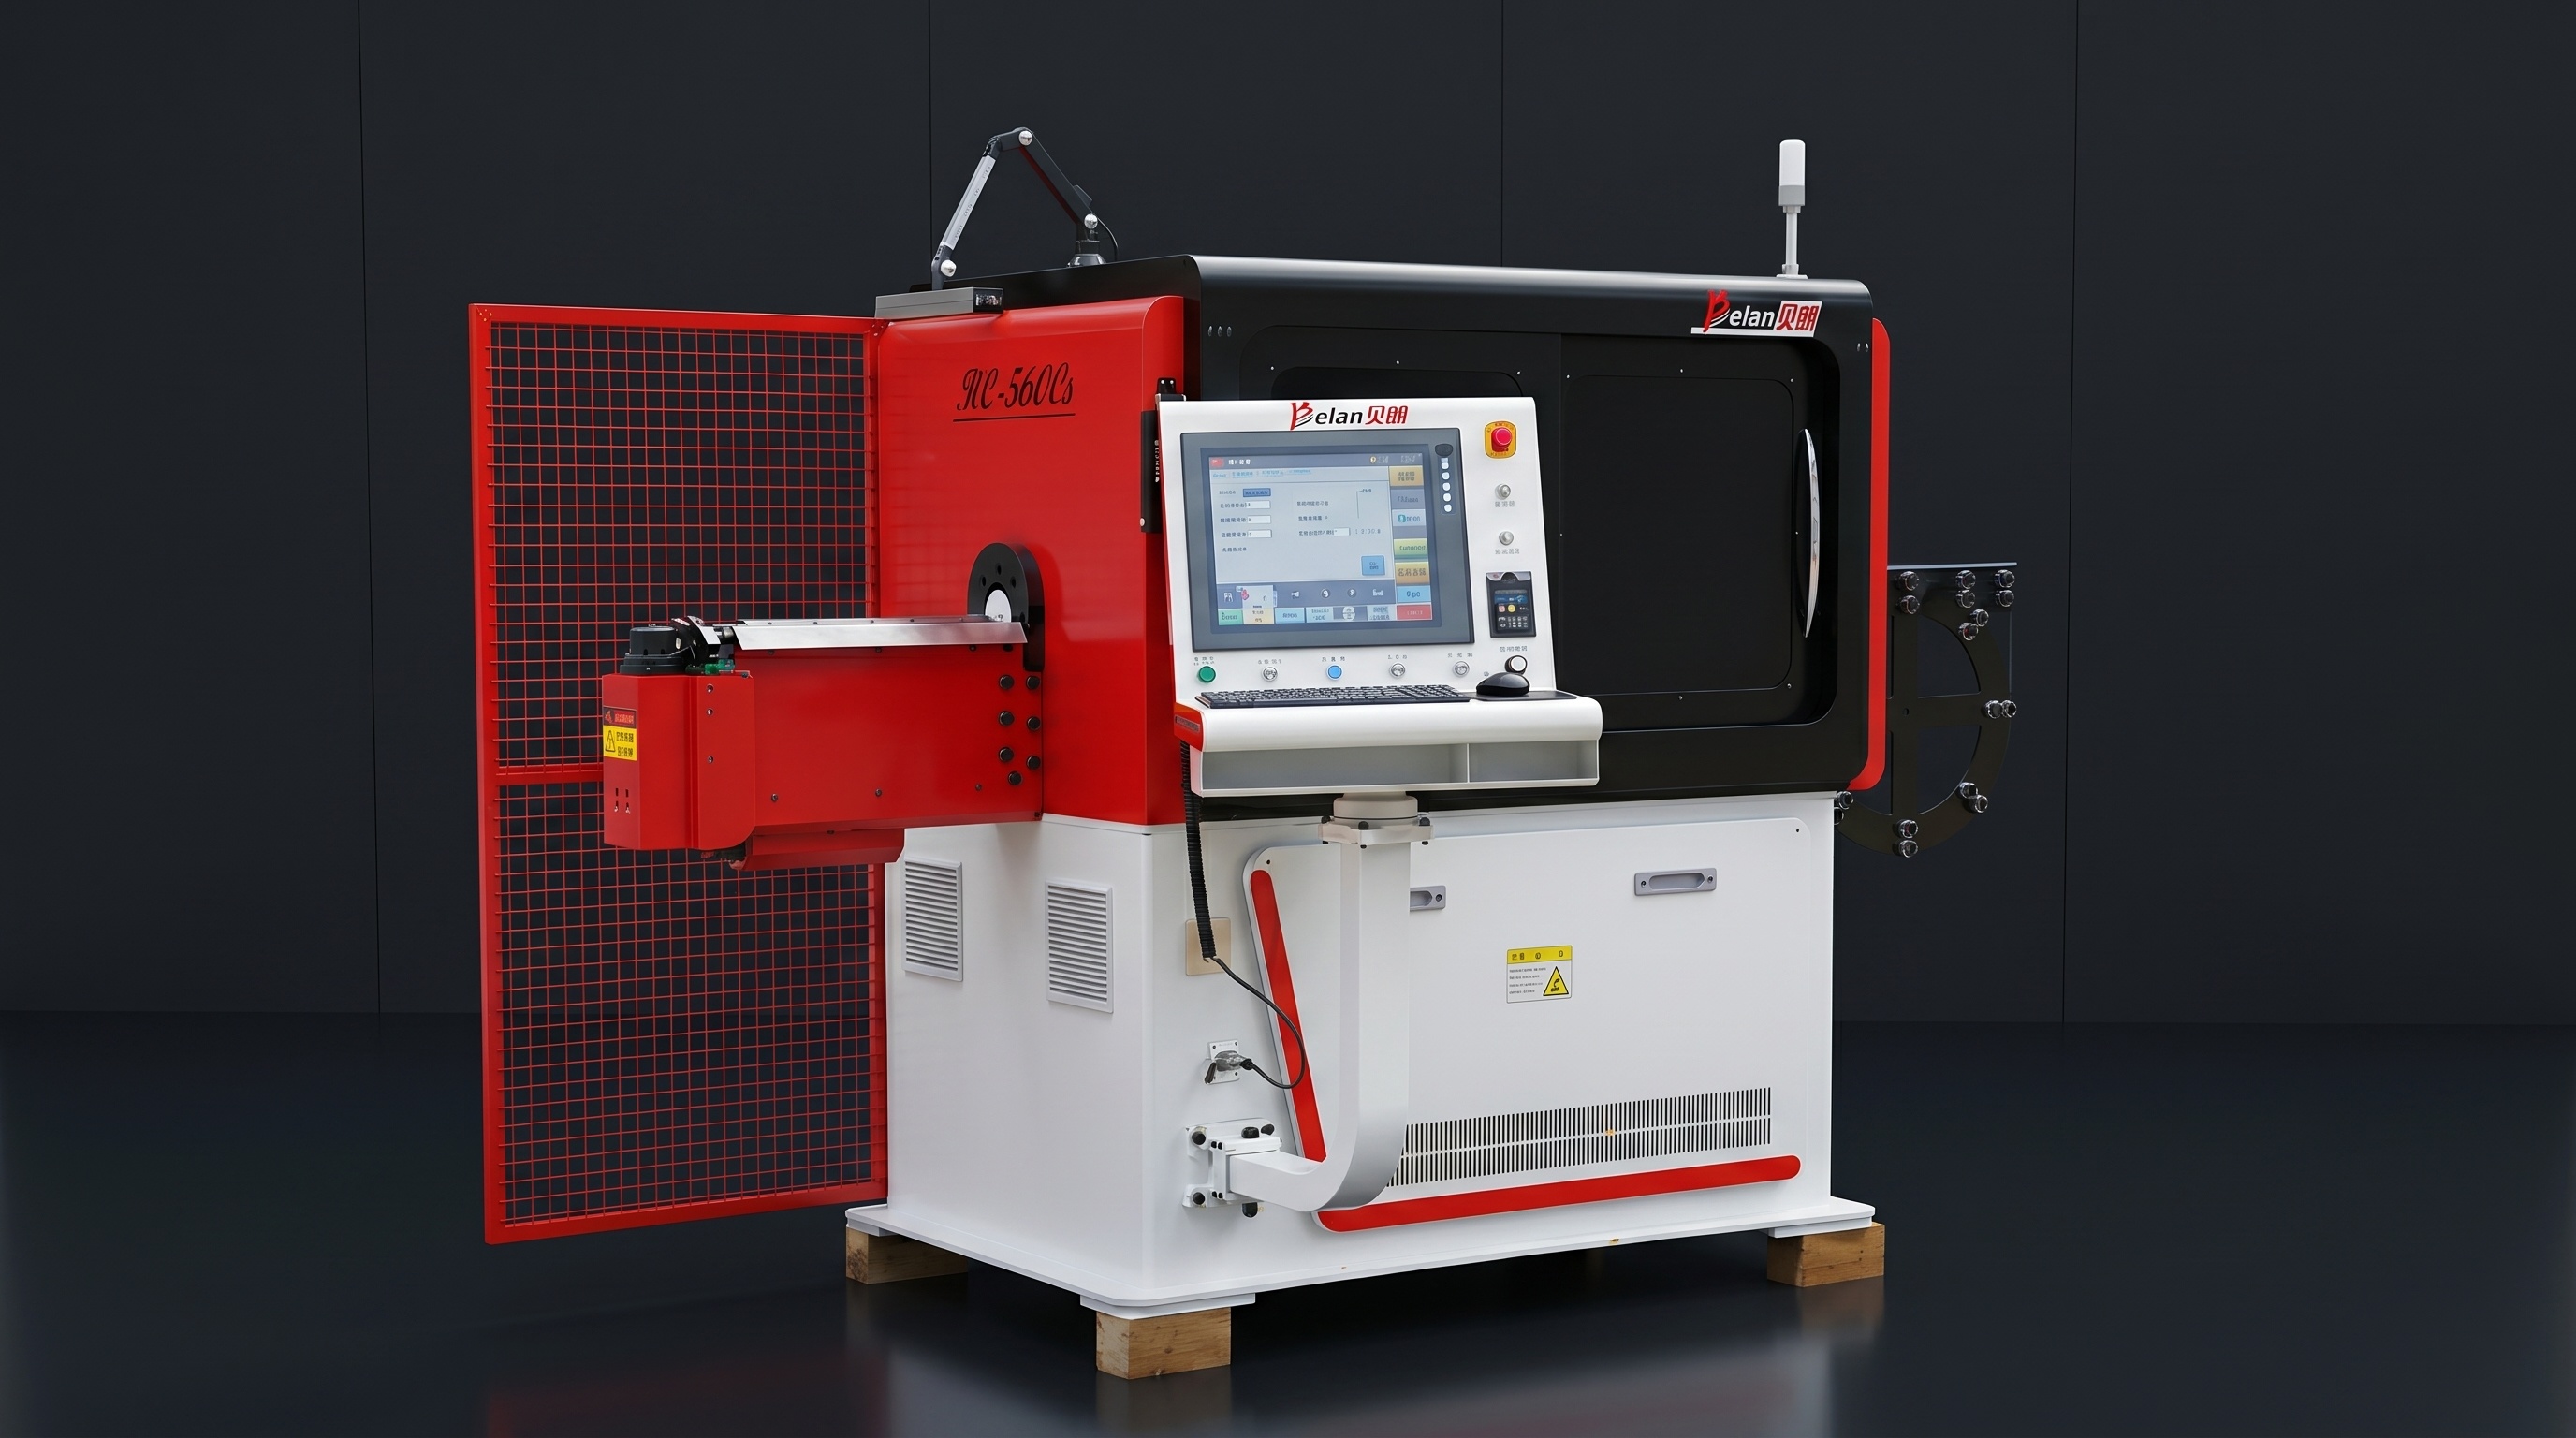
เครื่องดัดลวดสองหัว
เครื่องแบบหัวสองหัวจะวางหัวดัดสองหัวที่ควบคุมแยกกันบนโครงเดียว โดยทั้งสองจะทํางานพร้อมกัน สถาปัตยกรรมนี้เพิ่มอัตราการส่งงานเป็นสองเท่าสําหรับชิ้นส่วนที่สมมาตรหรือสองปลาย และเป็นทางออกหลักสําหรับผลิตภัณฑ์กริดและตาข่ายที่ปลายทั้งสองของส่วนลวดต้องการการขึ้นรูปที่เหมือนกันหรือเสริมกัน TheBL-2T-15600ด้วยแกน 15 แกนข้ามหัวคู่ขนาน ถูกออกแบบมาโดยเฉพาะสําหรับผลิตภัณฑ์ตะแกรงทอ เช่น ชั้นวางเตาอบ ชั้นวางตู้เย็น แผงตาข่ายลวด และตะแกรงแสดงผล หากสายผลิตภัณฑ์ของคุณมีโครงลวดหรือตาข่ายทุกรูปแบบ การกําหนดค่าหัวสองหัวสามารถลดเวลารอบต่อชิ้นงานลง 40 ถึง 60 เปอร์เซ็นต์ เมื่อเทียบกับการประมวลผลชิ้นเดียวกันบนเครื่องจักรหัวเดียวที่มีขั้นตอนการจัดตําแหน่งใหม่
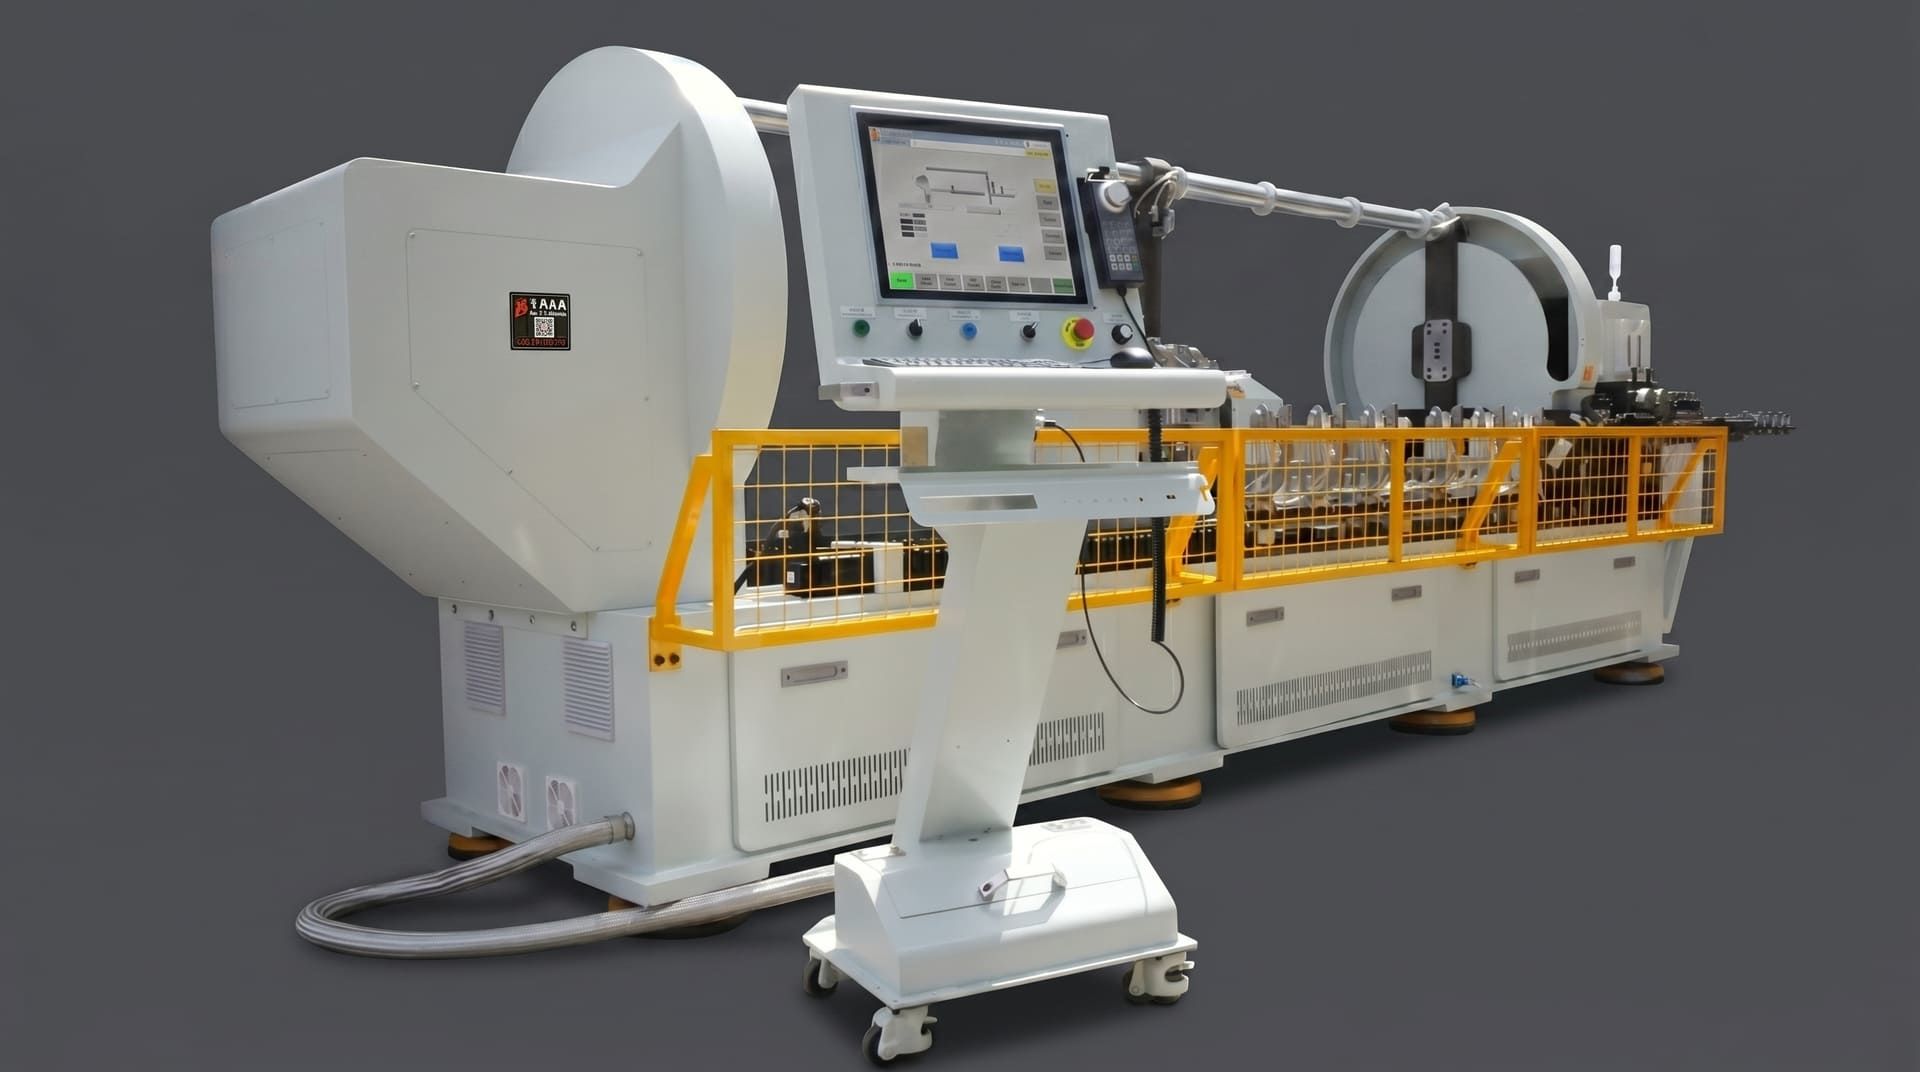
เครื่องดัดลวดแบบหมุนแบบแบน
ผลิตภัณฑ์ลวดแบนมีความท้าทายเฉพาะตัว: หน้าตัดสี่เหลี่ยมผืนผ้าของลวดต้องรักษาทิศทางขอบที่สม่ําเสมอตลอดช่วงดัดหลายครั้ง มิฉะนั้นชิ้นส่วนจะบิดและล้มเหลวในการตรวจสอบขนาด เครื่องดัดลวดแบบโรตารี่แบบแบนใช้หัวหมุนแบบแผ่นแบนและช่องนําทางรูปทรงที่ป้องกันไม่ให้ลวดหมุนรอบแกนตามยาวขณะดัด TheBL-3D-8600โมเดล 8 แกนสามารถประมวลผลลวดแบนหนา 2.0 ถึง 6.0 มม. และถูกใช้กันอย่างแพร่หลายสําหรับโครงขาเฟอร์นิเจอร์ ชิ้นส่วนโลหะสถาปัตยกรรม ฮาร์ดแวร์ตกแต่ง และขาเหล็กโครงสร้าง ซึ่งการออกแบบต้องการหน้าตัดแบน
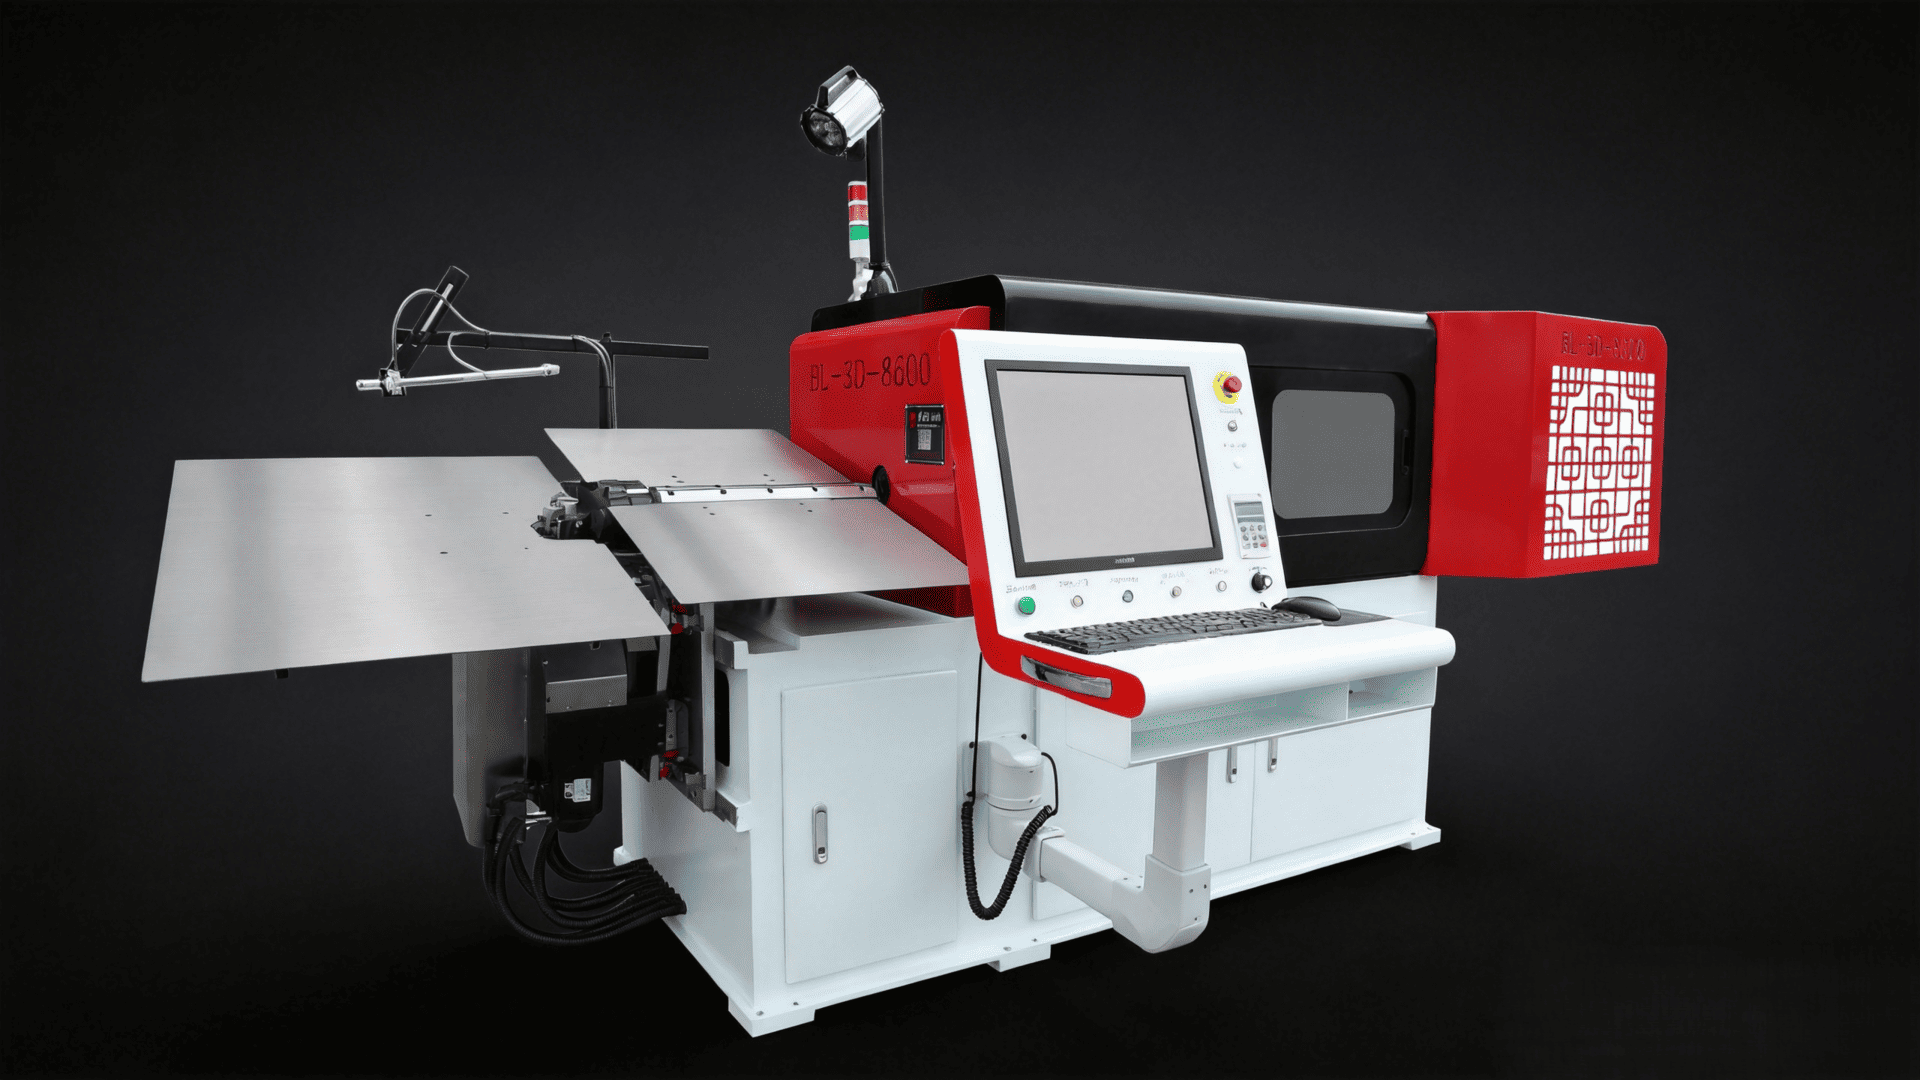
พิจารณาปริมาณการผลิตและระบบอัตโนมัติ
การเลือกเครื่องจักรทํางานในสองเส้นทางคู่ขนาน คือ ความสามารถและความจุ เครื่องจักรที่สามารถขึ้นรูปชิ้นส่วนของคุณได้ทางเทคนิคเป็นเพียงครึ่งหนึ่งของสมการเท่านั้น คุณยังต้องตรวจสอบว่าระบบสามารถดําเนินการได้ตามกําหนดเวลาการผลิตของคุณ โดยไม่มีคอขวดจากการแทรกแซงของผู้ปฏิบัติงาน
ต้นแบบและการผลิตปริมาณน้อย
ถ้าคุณผลิตตัวอย่าง ชิ้นส่วนเฉพาะชิ้น หรือผลิตชิ้นส่วนไม่เกิน 1,000 ชิ้นต่อเดือน ควรให้ความสําคัญกับความเร็วในการเปลี่ยนและความยืดหยุ่นในการเขียนโปรแกรม มากกว่าปริมาณการผลิตดิบ เครื่องจักรอย่างBL-3D-5600ด้วยการตั้งค่า 5 แกนและการโปรแกรมสอนที่ใช้งานง่าย ช่วยให้ผู้ปฏิบัติงานสามารถเปลี่ยนจากรูปทรงชิ้นส่วนหนึ่งไปยังอีกชิ้นงานหนึ่งได้ภายในเวลาไม่ถึง 15 นาที มองหาเครื่องที่มีหน่วยความจําโปรแกรมที่เก็บไว้ซึ่งสามารถเรียกคืนพารามิเตอร์งานก่อนหน้าได้โดยไม่ต้องตั้งค่าพารามิเตอร์ใหม่ทั้งหมด
การผลิตแบบล็อตกลาง
ด้วยจํานวนชิ้นส่วน 5,000 ถึง 50,000 ชิ้นต่อเดือน เวลารอบการผลิตและเวลาทํางานของเครื่องจักรกลายเป็นปัจจัยต้นทุนหลัก เครื่องจักร 6 แกน เช่นBL-3D-6800มีแกนโค้งเพิ่มเติมที่ช่วยลดการเคลื่อนไหวในการปรับตําแหน่งและลดเวลารอบการทํางานลง 10 ถึง 20 เปอร์เซ็นต์เมื่อเทียบกับการกําหนดค่า 5 แกนในชิ้นส่วนที่ซับซ้อน ในปริมาณนี้ แม้จะลดเวลาต่อรอบชิ้นส่วนลงเพียง 1.5 วินาที ก็เท่ากับเพิ่มเวลาการผลิตได้ประมาณ 12 ชั่วโมงต่อเดือน เพียงพอที่จะรองรับคําสั่งซื้อล็อตย่อยใหม่โดยไม่ต้องเพิ่มกะ
การผลิตต่อเนื่องปริมาณสูง
หากผลิตชิ้นส่วนเกิน 50,000 ชิ้นต่อเดือน อุปกรณ์เสริมระบบอัตโนมัติจะมีความสําคัญเทียบเท่ากับตัวเครื่องจักรเอง ระบบคลายและปรับลวดให้ตรงอัตโนมัติช่วยลดเวลาการเปลี่ยนม้วนลวดด้วยมือ 3 ถึง 5 นาทีต่อขดลวด สําหรับผลิตภัณฑ์กริดและตาข่ายBL-2T-15600สถาปัตยกรรมหัวสองหัวช่วยเพิ่มปริมาณการผลิตเป็นสองเท่าโดยไม่เพิ่มพื้นที่ใช้สอยเป็นสองเท่า ในสภาพแวดล้อมที่มีปริมาณมาก ผลตอบแทนจากการลงทุนอัตโนมัติมักจะเกิดขึ้นภายใน 12 ถึง 18 เดือนผ่านการลดแรงงานเพียงอย่างเดียว ก่อนที่จะนํามาคํานวณถึงการปรับปรุงความสม่ําเสมอที่การป้อนอาหารอัตโนมัติมอบให้
ความยืดหยุ่นในการผลิต
หากส่วนผสมการผลิตของคุณเปลี่ยนแปลงรายเดือนหรือตามฤดูกาล ให้ลงทุนกับเครื่องจักรที่มีกําลังการผลิตเกิน แทนที่จะซื้อเครื่องจักรขนาดเดียวกับขนาดปัจจุบัน TheBL-3D-51200, ได้รับการจัดอันดับสําหรับ 5.0 ถึง 12.0 มม. ช่วยให้คุณมีพื้นที่เหนือศีรษะในการรับออเดอร์ขนาดใหญ่โดยไม่ต้องซื้อเครื่องอีกเครื่อง ต้นทุนเพิ่มเติมของความจุที่เพิ่มขึ้นนั้นโดยทั่วไปอยู่ที่ 15 ถึง 25 เปอร์เซ็นต์ของราคาเครื่องจักรพื้นฐาน ซึ่งน้อยกว่าต้นทุนของเครื่องที่สองเมื่อความต้องการเกิดขึ้นจริงมาก
ประเมินความแม่นยําและการควบคุม CNC
ความแม่นยําในการดัดลวด CNC ถูกวัดในสี่มิติ ได้แก่ ความแม่นยําในการป้อนลวด ความแม่นยําของมุมดัด ความสามารถในการทําซ้ําตลอดการผลิต และความสม่ําเสมอทางเรขาคณิตระหว่างชิ้นส่วน นี่ไม่ใช่ข้อกําหนดเชิงนามธรรม พวกเขาจะกําหนดอัตราเศษเหล็กของคุณโดยตรง อัตราการผ่านการตรวจสอบของลูกค้า และว่าคุณสามารถผลิตแบบไม่ทันเวลาได้หรือไม่
ควบคุม CNC หลายแกน
แต่ละแกนในเครื่องดัดลวด CNC ขับเคลื่อนด้วยมอเตอร์เซอร์โวอิสระภายใต้การควบคุมแบบวงจรปิด เครื่องจักร 5 แกนควบคุมการป้อนลวด การหมุนของลวด การหมุนหัวดัด การยกหัวดัด และมุมดัด การกําหนดค่า 6 แกนจะเพิ่มอิสระอีกหนึ่งระดับ โดยปกติจะมีการดัดหัวโค้งรองหรือแกนตัดอิสระ ซึ่งช่วยลดจํานวนการเคลื่อนที่ในตําแหน่งใหม่และเพิ่มเวลารอบ ความแตกต่างระหว่างแกน 5 และ 6 แกนจะเห็นได้ชัดที่สุดบนชิ้นส่วนที่มีลักษณะการดัดมากกว่า 15 จุดต่อชิ้น ซึ่งแกนที่เพิ่มขึ้นช่วยขจัดการเคลื่อนไหวที่ไม่เพิ่มมูลค่าหลายจุด
คุณภาพของระบบเซอร์โว
ไม่ใช่ทุกระบบเซอร์โวจะเหมือนกัน ซีรีส์ Belan BL-3D ใช้ไดรฟ์เซอร์โวดิจิทัล AC ที่รักษาความแม่นยําของตําแหน่งภายในความละเอียดของตัวเข้ารหัส แม้ในสภาวะโหลดที่เปลี่ยนแปลง บนBL-3D-5600ซึ่งหมายถึงความแม่นยําในการป้อน 300 มม. บวกหรือลบ 0.1 มม. และความแม่นยําของมุมโค้ง 90 องศาบวกหรือลบ 0.2 องศาในการผลิตอย่างต่อเนื่อง ตัวเลขเหล่านี้ได้มาจากวงจรป้อนกลับแบบเซอร์โวแบบเรียลไทม์ที่ชดเชยการเคลื่อนของอุณหภูมิและการสึกหรอทางกลตลอดกะงาน 8 ชั่วโมง
ความซ้ําซ้อนและความสม่ําเสมอในการผลิต
เครื่องจักรที่มีค่าบวกหรือลบ 0.1 มม. ในชิ้นส่วนที่หนึ่ง และบวกหรือลบ 0.5 มม. ในชิ้นส่วนที่ 10,000 จะสร้างภูเขาเศษเหล็ก ความสามารถในการทําซ้ําขึ้นอยู่กับความแข็งแรงของโครงเครื่องจักร คุณภาพของไกด์เชิงเส้นและสกรูบอลในแต่ละแกน และความเสถียรทางความร้อนของเซอร์โวไดรฟ์ โครงสร้างเครื่องจักรที่แข็งแรงพร้อมการหล่อขนาดเหมาะสมและรางนําทางที่แม่นยําจะช่วยรักษาความสัมพันธ์ทางเรขาคณิตไว้ได้ตลอดหลายปีของการผลิต เมื่อประเมินเครื่องจักร ให้ขอดูข้อมูล Cpk จากการผลิตที่มีชิ้นส่วนติดต่อกันอย่างน้อย 500 ชิ้น ไม่ใช่แค่รายงานการตรวจสอบสินค้าชิ้นแรกเท่านั้น
คําถามที่ควรถามก่อนซื้อเครื่องดัดลวด CNC
คําถามเหล่านี้ถูกออกแบบมาเพื่อชี้ให้เห็นถึงข้อกําหนดที่แท้จริงที่เป็นตัวกําหนดข้อกําหนดของเครื่องจักร ทํางานร่วมกับทีมผลิตของคุณก่อนติดต่อซัพพลายเออร์
1. คุณจะแปรรูปวัสดุลวดชนิดใด?
สิ่งนี้กําหนดความต้องการแรงบิดของเซอร์โวและว่าคุณต้องการเครื่องมือที่ชุบแข็งหรือเคลือบ ร้านที่ใช้วัสดุเดียวมีข้อกําหนดที่ง่ายกว่าการสลับระหว่างเหล็กกล้าต่ํา สแตนเลส และสปริงสตีลในเครื่องเดียวกัน
2. ช่วงเส้นผ่านศูนย์กลางสายไฟจริงของคุณคือเท่าไหร่?
ไม่ใช่ช่วงที่คุณอาจต้องการในอนาคต แต่เป็นช่วงที่ 80 เปอร์เซ็นต์ของคําสั่งซื้อปัจจุบันของคุณ อิงจากสัดส่วน 80 เปอร์เซ็นต์นั้นในการซื้อเครื่องจักร และถือว่ากรณีที่ผิดปกติเป็นข้อยกเว้นที่ได้รับจ้างช่วง ไม่ใช่ตัวขับขนาดเครื่องจักร
3. รูปทรงผลิตภัณฑ์ที่ซับซ้อนที่สุดที่คุณผลิตคืออะไร?
นับจํานวนโค้ง ระบุลักษณะหลายระนาบ และจดบันทึกข้อกําหนดรัศมีที่แคบ สิ่งนี้จะกําหนดว่าคุณต้องการเครื่อง 2 มิติ เครื่องหัวหมุนมาตรฐาน หรือการกําหนดค่าเฉพาะสําหรับสายแบน
4. ปริมาณการผลิตต่อเดือนต่อหมายเลขชิ้นส่วนของคุณเท่าไร?
นําข้อมูลนี้ไปเปรียบเทียบกับเวลารอบของเครื่องเป้าหมายของคุณ เครื่องจักรที่มีเวลาทํางาน 12 วินาที ผลิตชิ้นส่วนที่คุณต้องการที่ 100,000 ชิ้นต่อเดือน จะทํางานได้ 333 ชั่วโมง ต้องทํางานอย่างน้อยสองกะ และไม่มีช่องว่างสําหรับการตั้งค่าหรือบํารุงรักษา
5. คุณต้องการความยืดหยุ่นในการผลิตสําหรับสายผลิตภัณฑ์ในอนาคตหรือไม่?
ถ้าธุรกิจของคุณเติบโตโดยการเพิ่มชิ้นส่วนใหม่แทนที่จะเพิ่มปริมาณชิ้นส่วนเดิม ให้เลือกเครื่องจักรที่มีช่วงขนาดกว้างขึ้นและมีแกนมากขึ้น อัตรากําไรกําลังการผลิตจะคืนทุนได้เมื่อคุณเสนอราคางานใหม่ครั้งแรกโดยไม่ต้องซื้ออุปกรณ์เพิ่มเติม
6. ค่าความคลาดเคลื่อนของคุณรวมกันอย่างไรทั่วทั้งชุดประกอบที่เสร็จสมบูรณ์?
ถ้าชิ้นส่วนลวดที่งอของคุณเป็นชิ้นส่วนหนึ่งในโครงสร้างที่เชื่อมหรือประกอบแล้ว ความคลาดเคลื่อนในการขึ้นรูปต้องเข้มงวดกว่าความคลาดเคลื่อนของการประกอบอย่างน้อยสองเท่า ความคลาดเคลื่อนในการขึ้นรูป 0.5 มม. บนชิ้นงานที่เข้าสู่ความคลาดเคลื่อนของชุดประกอบ 1.0 มม. จะไม่มีที่ว่างสําหรับการเปลี่ยนแปลงของฟิกซ์เจอร์
เหตุผลที่ผู้ผลิตเลือก Belan
Belan Automation สร้างชื่อเสียงบนแนวทางที่เน้นเป้าหมาย: เครื่องดัดลวด CNC ที่ออกแบบและผลิตเพื่อรองรับสภาพแวดล้อมการผลิตจริง ไม่ใช่การสาธิตในงานแสดงสินค้า พอร์ตโฟลิโอของ Belan ครอบคลุม 24 รุ่นใน 7 สายผลิตภัณฑ์ ครอบคลุมเส้นผ่านศูนย์กลางลวดตั้งแต่ 1.6 มม. ถึง 16.0 มม. และจํานวนแกนตั้งแต่ 3 ถึง 15 ความกว้างนี้หมายความว่าคุณไม่ต้องประนีประนอมระหว่างเครื่องที่เล็กเกินไปเล็กน้อยกับเครื่องที่ใหญ่เกินความจําเป็น คุณสามารถเลือกการกําหนดค่าที่ชิ้นส่วนของคุณต้องการได้อย่างแม่นยํา
เครื่องจักร Belan ทุกเครื่องถูกสร้างบนโครงสร้างโครงที่แข็งแรง พร้อมรางนําทางที่แม่นยําและระบบขับเคลื่อนเซอร์โวดิจิทัล AC สถาปัตยกรรมควบคุม CNC หลายแกนรองรับโปรแกรมดัดหลายจุดที่ซับซ้อนพร้อมการปรับพารามิเตอร์แบบเรียลไทม์ และอินเทอร์เฟซการเขียนโปรแกรมถูกออกแบบมาสําหรับการใช้งานในโรงงาน โดยไม่ต้องฝึก CAD เฉพาะทาง Belan ยังให้บริการวิศวกรรมเฉพาะสําหรับการใช้งานที่ไม่เป็นมาตรฐาน รวมถึงเครื่องมือเฉพาะทาง ระบบป้อนวัสดุที่ปรับแต่ง และเซลล์อัตโนมัติแบบบูรณาการ สําหรับผู้ผลิตที่ขยายเข้าสู่หมวดหมู่สินค้าใหม่ การสนับสนุนทางวิศวกรรมนี้สามารถลดระยะเวลาจากการพิมพ์ชิ้นส่วนไปสู่การผลิตชิ้นแรกได้เป็นสัปดาห์
การสนับสนุนทางเทคนิคไม่ได้จํากัดแค่การติดตั้งเท่านั้น วิศวกรแอปพลิเคชันของ Belan ทํางานร่วมกับลูกค้าเพื่อปรับปรุงลําดับการดัด ลดเวลารอบ และแก้ไขปัญหาที่เกี่ยวข้องกับการขึ้นรูปวัสดุ การสนับสนุนอย่างต่อเนื่องนี้มีคุณค่าอย่างยิ่งสําหรับผู้ผลิตที่กําลังประมวลผลวัสดุที่ท้าทาย เช่น เหล็กสปริงแรงดึงสูง หรือลวดสแตนเลสขนาดใหญ่ ซึ่งการปรับพารามิเตอร์เล็กน้อยสามารถให้คุณภาพที่ดีขึ้นอย่างมีนัยสําคัญ
บทสรุป
การเลือกเครื่องดัดลวด CNC เป็นการตัดสินใจที่สะท้อนอยู่ในโรงงานของคุณเป็นเวลาหลายปี เครื่องจักรที่เหมาะสมจะสอดคล้องกับวัสดุลวด ช่วงเส้นผ่านศูนย์กลางทั่วไป ความซับซ้อนของชิ้นส่วน ความต้องการปริมาตร และความคาดหวังความแม่นยําของคุณ ทั้งหมดนี้โดยไม่บังคับให้ต้องประนีประนอมในมิติใดมิติหนึ่ง กระบวนการเริ่มต้นด้วยการกําหนดข้อกําหนดเหล่านั้นให้ชัดเจน: ลวดชนิดใด ขนาดเส้นผ่านศูนย์กลาง รูปร่าง จํานวน และความแม่นยํา จากนั้นการเลือกเครื่องจักรจะลดลงเหลือเพียงกลุ่มผู้สมัครที่จัดการได้ซึ่งตรงกับโปรไฟล์การผลิตจริงของคุณ
ทีมวิศวกรรมแอปพลิเคชันของ Belan สามารถตรวจสอบแบบร่างชิ้นส่วนและข้อกําหนดการผลิตของคุณเพื่อแนะนําการกําหนดค่าเครื่องจักรที่เหมาะสมที่สุดและให้ข้อเสนอทางเทคนิคอย่างละเอียด ไม่ว่าคุณจะต้องการเครื่องจักรเดียวสําหรับสายผลิตภัณฑ์ใหม่ หรือเซลล์ขึ้นรูปครบวงจรที่มีการจัดการวัสดุอัตโนมัติ คําแนะนําที่ขับเคลื่อนด้วยสเปกจะช่วยให้อุปกรณ์ตรงกับงานที่ทําได้
รับคําแนะนําเครื่องจักรสําหรับผลิตภัณฑ์ของคุณ
BELAN Machinery ผู้ให้บริการโซลูชันการขึ้นรูปลวดยานยนต์มืออาชีพ
ส่งแบบชิ้นส่วน ข้อกําหนดสายไฟ และเป้าหมายปริมาณการผลิตไปยัง Belan เพื่อการตรวจสอบทางเทคนิคโดยไม่มีข้อผูกมัด วิศวกรแอปพลิเคชันของเราจะแนะนําการกําหนดค่าเครื่องจักรที่เหมาะสมที่สุด พร้อมจัดเตรียมแผ่นสเปคและใบเสนอราคาอย่างละเอียด
ติดต่อ Belan เพื่อขอคําแนะนําในการเลือกเครื่องจักรคําถามที่พบบ่อย
ความแตกต่างระหว่างเครื่องดัดลวด CNC 2D กับ 3D คืออะไร?
เครื่อง 2D ผลิตชิ้นส่วนที่มีการโค้งงอทั้งหมดในระนาบเดียวโดยใช้การควบคุมแบบ 3 แกน เหมาะสําหรับโปรไฟล์แบน เช่น โครงลวดชั้นวางและตะขอแบบง่าย เครื่องหมุนหัวหมุน 3 มิติเพิ่มหัวดัดหมุนที่เข้าใกล้ลวดจากทุกมุม ทําให้สามารถสร้างรูปทรงหลายระนาบที่จําเป็นสําหรับโครงเบาะรถยนต์ โครงเฟอร์นิเจอร์ซับซ้อน และชิ้นส่วนลวดของเครื่องใช้ไฟฟ้า การเลือกขึ้นอยู่กับว่าการออกแบบผลิตภัณฑ์ของคุณมีการโค้งงอนอกระนาบหรือไม่
ฉันจะกําหนดความจุเส้นผ่านศูนย์กลางของลวดที่เหมาะสมสําหรับเครื่องดัด CNC ได้อย่างไร?
ระบุขนาดเส้นผ่านศูนย์กลางของลวดที่ครอบคลุม 80 เปอร์เซ็นต์ของปริมาณการผลิตปัจจุบันของคุณ และเลือกเครื่องจักรที่มีช่วงความถี่ที่เหมาะสมและครอบคลุมขนาดนั้นอย่างสบาย โดยโดยให้ขนาดเส้นลวดอยู่ในช่วงกลาง 60 เปอร์เซ็นต์ของช่วงของเครื่องจักร การทํางานใกล้ค่าสูงสุดจะเร่งการสึกหรอของเครื่องมือและลดขอบเซอร์โว การทํางานต่ํากว่าช่วงที่กําหนดมากจะแลกกับความแม่นยําของป้อน เพราะรูปทรงของลูกกลิ้งตรงและป้อนถูกออกแบบมาสําหรับหน้าตัดขนาดใหญ่
เครื่องดัดลวด CNC เครื่องเดียวสามารถจัดการวัสดุลวดหลายชนิดได้หรือไม่?
ใช่ เครื่องดัดลวด CNC อุตสาหกรรมส่วนใหญ่สามารถแปรรูปเหล็กกล้าคาร์บอน สแตนเลส เหล็กชุบสังกะสี และลวดที่ไม่ใช่เหล็ก เช่น ทองแดงและอลูมิเนียมได้ อย่างไรก็ตาม เครื่องต้องปรับขนาดให้เหมาะกับวัสดุที่ต้องการมากที่สุดในส่วนผสมของคุณ โดยทั่วไปจะเป็นสแตนเลสหรือสปริง ซึ่งต้องการแรงดัดมากกว่าเหล็กกล้าคาร์บอนที่มีเส้นผ่านศูนย์กลางเท่ากันถึง 30 ถึง 50 เปอร์เซ็นต์ การเปลี่ยนวัสดุอาจต้องปรับแต่งเครื่องมือเพื่อให้เหมาะกับลักษณะการรีบแบ็คที่แตกต่างกัน
ระยะเวลานํางานโดยปกติสําหรับเครื่องดัดลวด CNC คือเท่าไร?
เครื่องจักรแบบมาตรฐานจาก Belan มักจะจัดส่งภายใน 30 ถึง 45 วันหลังจากยืนยันคําสั่งซื้อ เครื่องจักรที่ต้องการเครื่องมือเฉพาะ ระบบป้อนเฉพาะทาง หรือระบบอัตโนมัติแบบบูรณาการ อาจต้องใช้เวลา 60 ถึง 90 วัน ขึ้นอยู่กับขอบเขตทางวิศวกรรม การติดตั้งและการทดสอบใช้งานโดยทั่วไปจะใช้เวลาประมาณ 5 ถึง 10 วันทําการในสถานที่ หากต้องการเวลาส่งมอบที่แม่นยําสําหรับการกําหนดค่าเฉพาะ กรุณาติดต่อ Belan พร้อมรุ่นเครื่องจักรและความต้องการในการปรับแต่ง
เครื่องดัดลวด CNC ต้องการการฝึกอบรมผู้ปฏิบัติงานมากแค่ไหน?
ผู้ปฏิบัติงานที่คุ้นเคยกับแนวคิดพื้นฐานของ CNC มักจะสามารถเรียนรู้การทํางานของเครื่องจักร การโหลดโปรแกรม และการปรับพารามิเตอร์พื้นฐานได้ภายในสามถึงห้าวันทําการ การเขียนโปรแกรมรูปทรงชิ้นส่วนใหม่ตั้งแต่ต้นต้องได้รับการฝึกอบรมเพิ่มเติม โดยปกติจะใช้เวลาหนึ่งถึงสองสัปดาห์ขึ้นอยู่กับความซับซ้อนของชิ้นส่วน Belan ให้การฝึกอบรมในสถานที่ระหว่างการติดตั้งและสนับสนุนทางเทคนิคระยะไกลหลังจากนั้น อินเทอร์เฟซการเขียนโปรแกรมแบบสอนถูกออกแบบมาสําหรับการใช้งานในพื้นที่โรงงานโดยไม่ต้องมีประสบการณ์ด้านซอฟต์แวร์ CAD
ควรซื้อเครื่องอเนกประสงค์เครื่องเดียวหรือเครื่องเฉพาะหลายเครื่องดีกว่ากัน?
ขึ้นอยู่กับโปรไฟล์การผลิตของคุณ หากคุณใช้ปริมาณมากในกลุ่มชิ้นส่วนจํานวนน้อย เครื่องจักรเฉพาะที่ปรับแต่งสําหรับแต่ละกลุ่มจะให้ต้นทุนต่อชิ้นส่วนต่ําที่สุด หากส่วนผสมของคุณเปลี่ยนแปลงบ่อยหรือคุณผลิตรูปทรงหลากหลาย เครื่องจักรอเนกประสงค์อย่าง BL-3D-6800 ที่มีช่วงเส้นผ่านศูนย์กลางกว้างและการควบคุม 6 แกน จะช่วยให้คุณมีความยืดหยุ่นในการจัดการผลิตภัณฑ์หลายประเภทโดยไม่ต้องมีคอขวดหรือความจุขณะว่างบนอุปกรณ์เฉพาะทาง


