


เมื่อฤดูใบไม้ร่วงปีที่แล้ว ผู้จัดหาตัวเชื่อมต่อได้ส่งชุดแบบมาให้และถามว่าเครื่องดัดบัสบาร์สามารถดูแลครอบครัวบาร์ของพวกเขาได้ ฉันส่งแผนผังสําหรับเครื่องสิบเก้าเครื่องกลับไป พวกเขาคิดว่าฉันเปิดไฟล์แนบผิด เซลล์นั้นตอนนี้ปล่อยแท่งที่เสร็จสมบูรณ์หนึ่งแท่งทุก 75 ถึง 85 วินาที และผู้ควบคุมที่พวกเขาถามครั้งแรกคือสถานีหนึ่งอยู่ภายในเซลล์นั้น

เริ่มจากการนับบาร์รายสัปดาห์ ไม่ใช่จากเครื่อง
ร้านส่วนใหญ่จะคิดย้อนหลัง แล้วพบว่าต้นทุนอยู่ทั้งต้นน้ําและปลายน้ําของเครื่อง
ตามบาร์หนึ่ง: มันออกจากเครื่องหนีบผม ถูกนําไปเลื่อย เครื่องกด แล้วก็เครื่องดัด ทุกครั้งที่พกจะเพิ่มรอยจับบนพื้นผิวที่เคลือบ เพิ่มชั้นของความคลาดเคลื่อน และชั่วโมงแรงงานที่ไม่มีใครเสนอราคา ยิ่งแท่งเคลื่อนที่ไปไกลเท่าไร ข้อบกพร่องก็ยิ่งมีราคาสูงขึ้นเท่านั้น
เซลล์ที่เราสร้างขึ้นมีขนาด 30 เมตร คูณ 12.25 เมตร — 367.5 ตารางเมตร — มีเครื่องจักรสิบเก้าเครื่องเชื่อมต่อกันด้วยหุ่นยนต์หกแกน ไม่มีมือมนุษย์แตะส่วนระหว่างสถานี
สิ่งที่สถานีทั้งสิบเก้าทํา
| กลุ่มสถานี | อุปกรณ์ | สิ่งที่มันมอบให้ |
| 1 | ป้อนขดลวด, รีดตรง, ตัด, ทําเครื่องหมายเลเซอร์ | ความยาวตัด 800–3000 มม. พร้อมรหัสการติดตาม |
| 2 | การถ่ายโอนหุ่นยนต์หกแกน | บาร์ไม่เคยแตะม้านั่ง |
| 3 | การลอกสองด้าน | ทองแดงเปลือยหนา 10–100 มม. ที่ปลายทั้งสองด้าน |
| 4 | การเจาะแบบสองด้าน, 60 ตัน | ทั้งสองปลายถูกสร้างขึ้นในจังหวะเดียว |
| 5 | การลบคมด้วยแปรง | ลบคมสี่ด้าน |
| 6 | พลาสมา / ทําความสะอาดน้ําแข็งแห้ง | โลหะเปลือยที่รอยเชื่อม |
| 7 | การเชื่อมปลายทั้งสองด้าน | สองขั้ว หนึ่งรอบ |
| 8 | การดัด, 13 แกน | โค้งเรียบ โค้งตามขอบ และโค้งบิด |
| 9 | การดัดงอเพื่อแก้ไข | ปรับมุมก่อนปล่อย |
| 10 | การขนถ่ายของโดยหุ่นยนต์ | จากบาร์สําเร็จรูปไปยังแร็ค |
ช่วงการทํางานของเซลล์: หน้าตัด 50–240 มม.², กว้าง 15–40 มม., หนา 2–6 มม.
โค้งงอหลังการเชื่อม และเหตุผลที่ลําดับนั้นถูกกําหนด
สิ่งที่มาถึงหัวโค้งไม่ใช่ไม้แบนอีกต่อไป
ตรงนี้แหละที่การออกแบบสายส่วนใหญ่ล้มเหลว บาร์ที่ถึงสถานีแปดมีเทอร์มินัลเชื่อมทั้งสองด้าน พื้นผิวที่ทําความสะอาดด้วยพลาสมา และรหัสเลเซอร์ หน้าหนีบไม่ใช่ไม้สี่เหลี่ยมที่สะอาดอีกต่อไป — มันกลายเป็นลูกปัดเชื่อม รากปลาย หรือการเปลี่ยนผ่านลอกเปลือก
การจับแบบจุดสัมผัสจะลื่นบนรูปทรงนั้น และมันจะบดขยี้รอยเชื่อม การป้อนสายพานแบบสายพานมีบทบาทสําคัญมากกว่าการป้องกันด้วยการเคลือบ: มันช่วยกระจายแรงยึดทั่วทั้งหน้าบาร์และรอบรอยเชื่อมและปลายทาง Theเครื่องดัดบัสบาร์ที่สถานีแปดไม่สามารถใช้แท่งเหล็กเชื่อมบนกริปแบบหนีบได้
การดัดดอแบบแก้ไขเป็นแค่สถานี ไม่ใช่โต๊ะปรับปรุง
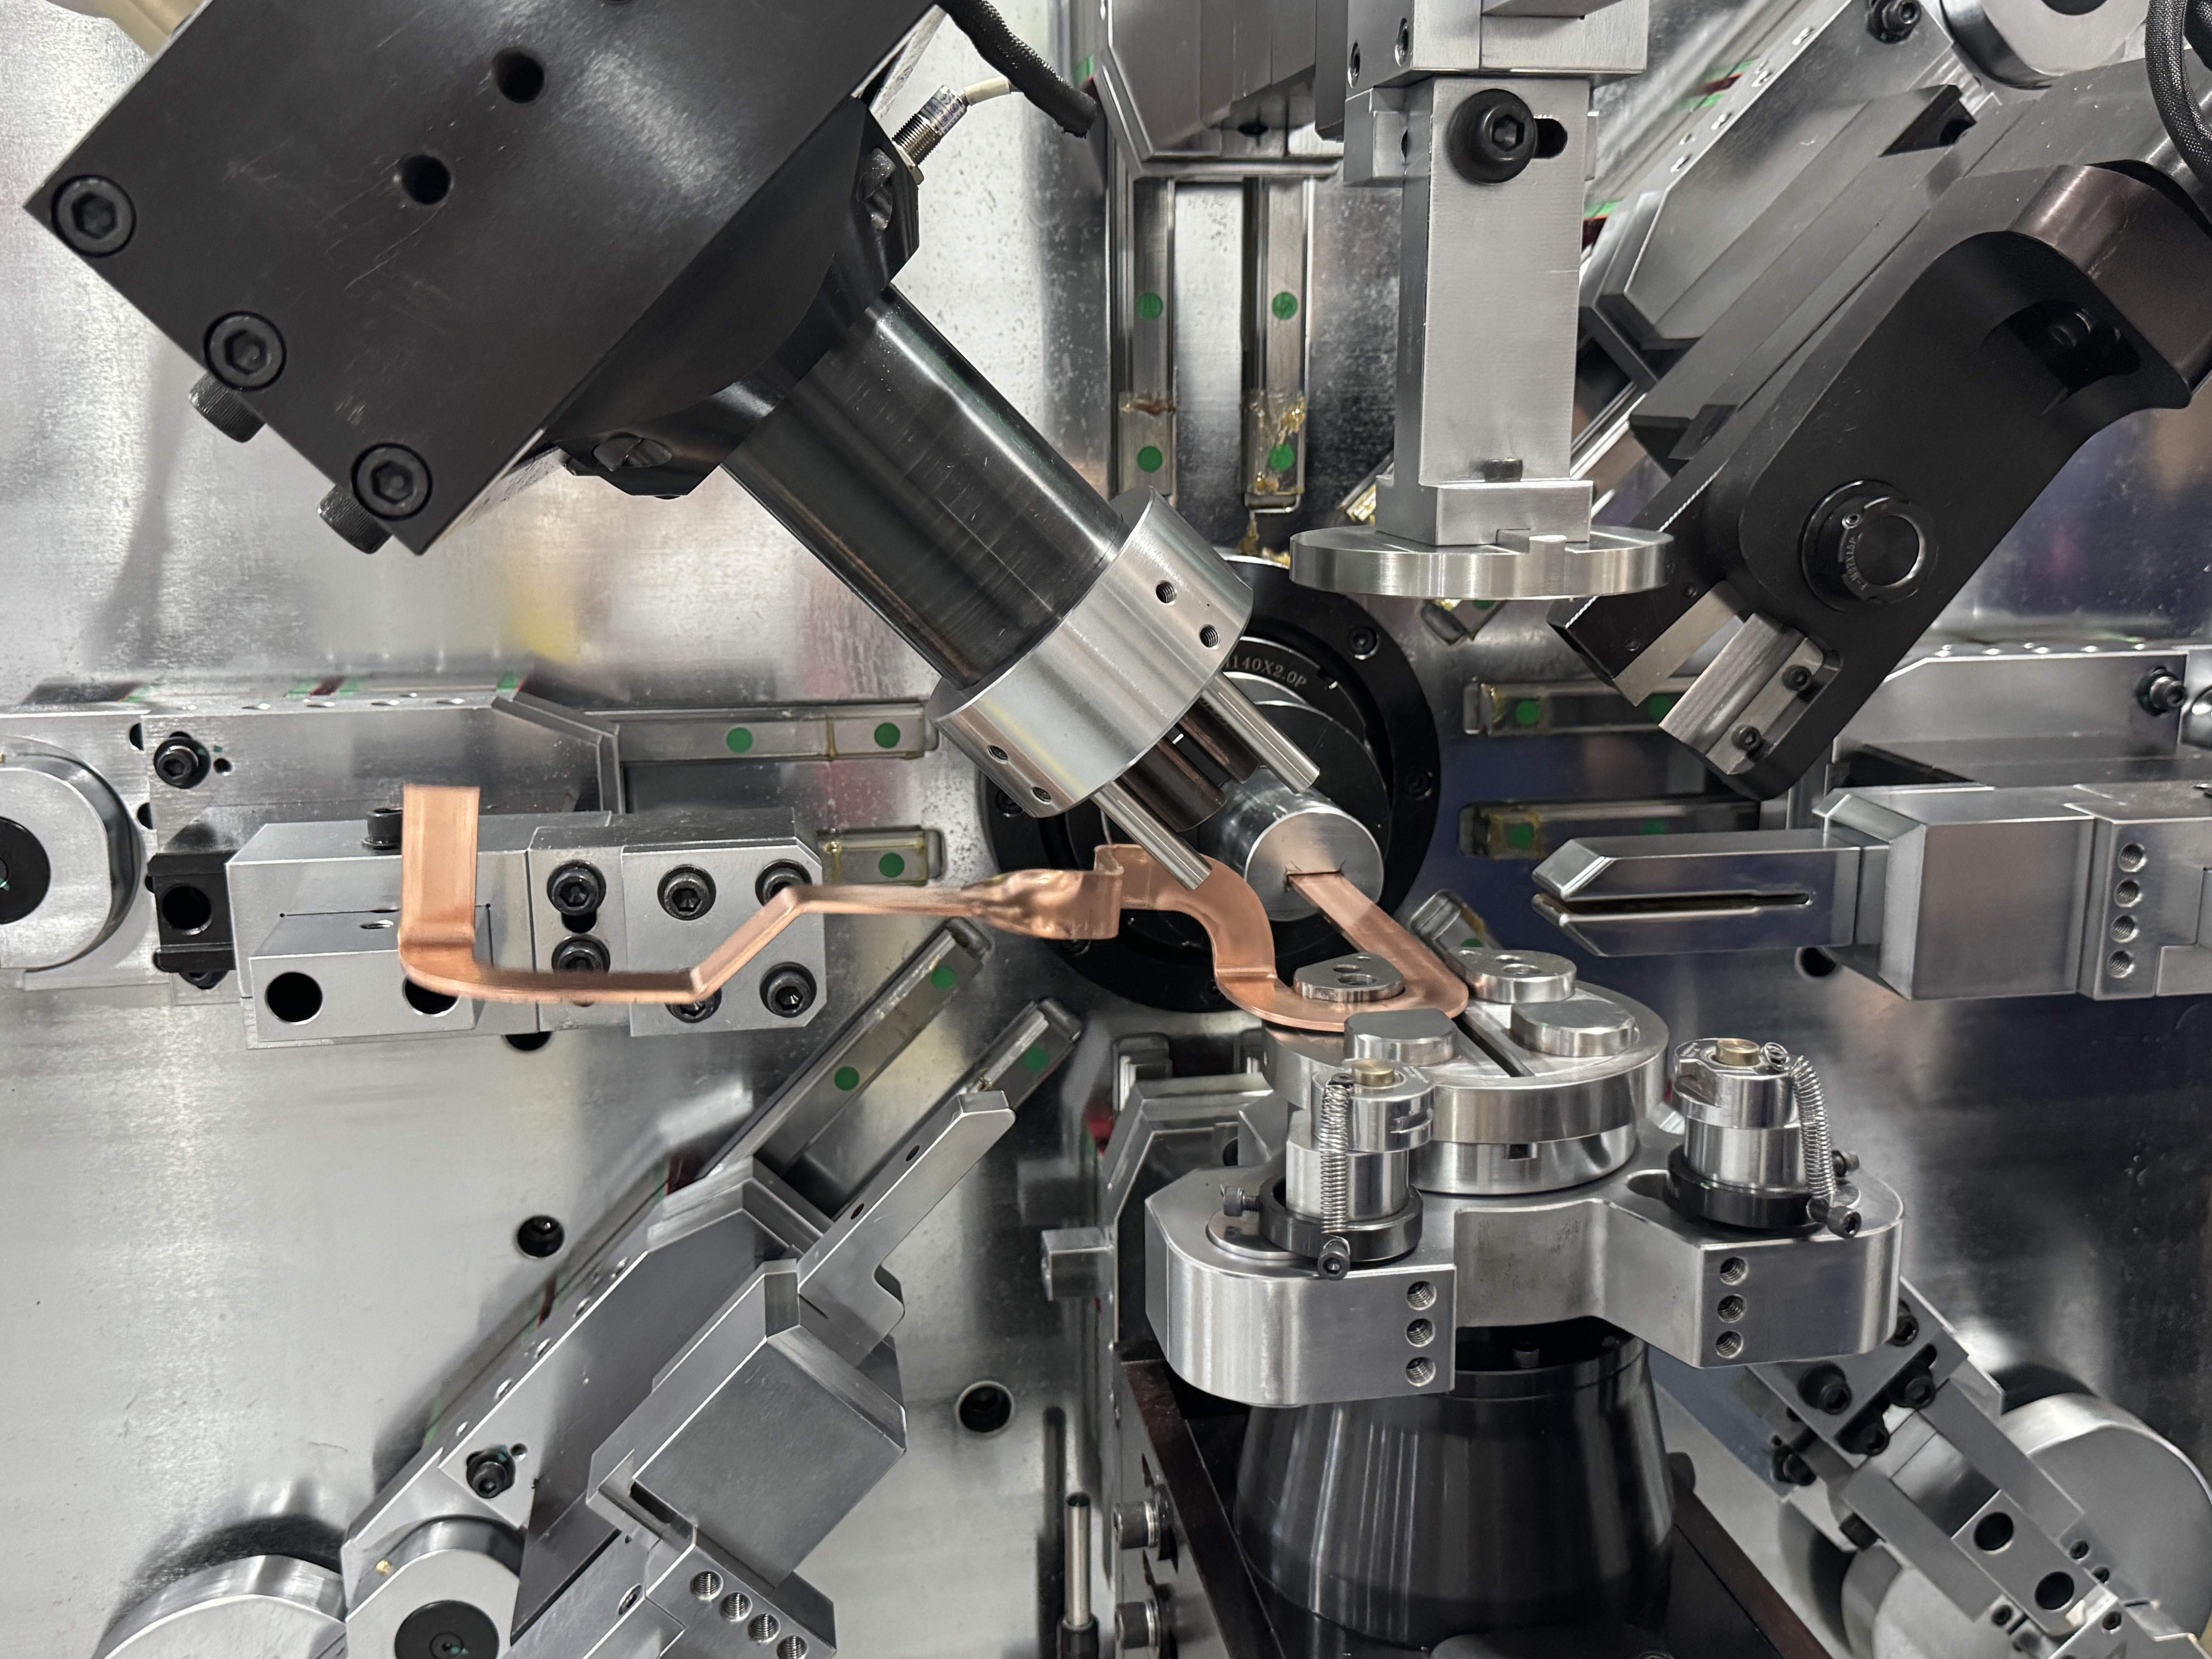
บนแถบสูง 2.4 เมตร มุมการลอยตัวที่สะสมในเจ็ดสถานีต้นน้ําจะปรากฏที่โค้ง สถานีปรับแต่งเฉพาะจะทําความสะอาดภายในประมาณสองวินาที: วัด ดัน ปล่อย ถ้าไม่มีสถานีนั้น แท่งเหล็กที่มุมไม่ตรงจะออกจากแถว ไปต่อกับพาเลทและรอช่างซ่อม การไหลต่อเนื่องจะหยุดตรงนั้น
ที่มาของ 75 ถึง 85 วินาที
ลองดูแต่ละสถานีแยกกัน: การรีดตรง 30 วินาที, การเจาะรู 40 วินาที, การเชื่อม 50 วินาที, การดัด 75 วินาที รันสี่ตัวนี้ต่อเนื่องกัน คุณจะได้คะแนน 195 วินาทีแล้ว เซลล์ทํางานที่ 75–85 วินาทีเนื่องจากรอบการบินทับซ้อนกัน — สถานีเก้ากําลังเตรียมตัว ขณะที่สถานีแปดยังอยู่ในระหว่างการก่อตัว
ราคาของการทับซ้อน: สถานีที่ช้าที่สุดเป็นตัวกําหนดจังหวะ บนเส้นทางนี้ สถานีที่ช้าที่สุดคือทางโค้ง นั่นทําให้ผู้เบนเป็นการตัดสินใจเรื่องความจุ ไม่ใช่การซื้อเพื่อความสะดวก ผู้ดัดที่ช้ากว่าช่างเชื่อมจะทําให้ช่างเชื่อมเสียเวลา; การเมาเร็วกว่าคนอื่นมากจะเปลืองเงินทุน
ความแม่นยําต้องแข็งแกร่งเช่นกัน: ±ความซ้ํา ±0.2° ที่โค้ง 90°, ข้อผิดพลาดการป้อน 0.1 มม. ที่ 300 มม. และการทํางานแบบโหลด 100,000 รอบก่อนเครื่องจักรจะขนส่ง บนเซลล์ที่ผลิตบาร์หลายร้อยแท่งต่อวัน เครื่องจักรเดียวที่ไม่เสถียรจะทําลายการทําความสะอาดและเชื่อมที่ทําไว้ในหกสถานีข้างหน้า
เมื่อเครื่องจักรหนึ่งเครื่องชนะสิบเก้า
เส้นแบบบูรณาการไม่ใช่คําตอบสากล มันเวิร์กเมื่อมีครอบครัวบาร์หนึ่งหรือสองครอบครัวที่มีคนมาเยอะ ๆ สัปดาห์แล้วสัปดาห์เล่า ขยายกลุ่มผลิตภัณฑ์หรือลดขนาดล็อต แล้วการเปลี่ยนผ่านระหว่างสิบเก้าสถานีจะลดผลผลิตที่เพิ่มขึ้น
| จุดตัดสินใจ | การเข้ารูปเส้น | เครื่องแบบสแตนด์อโลนเหมาะกับการปรับแต่ง |
| ปริมาณรายสัปดาห์ | บาร์นับพัน ครอบครัวเดียว | หลายสิบถึงหลายร้อย มีความผันผวนสูง |
| ส่วนผสมของผลิตภัณฑ์ | หนึ่งหรือสองครอบครัว ส่วนแคบ | หลายครอบครัวที่ขับเคลื่อนด้วยความเป็นระเบียบ |
| ประเภทของการเคลือบ | หนึ่งหรือสองตัว (PA12, ไมกา) | สลับบ่อยครั้ง |
| การเชื่อม | การเชื่อมเทอร์มินัลภายในองค์กร ปริมาณมาก | จ้างภายนอกหรือแบบแมนนวล |
| พื้นที่ใช้สอย | พื้นที่ต่อเนื่อง 350 ตร.ม. | การลงทุนแบบเข้มงวดและเป็นขั้นตอน |
เส้นทางแบบแยกเดี่ยวมีลักษณะดังนี้: 16 แกนหนึ่งเส้นเครื่องดัดบัสบาร์เช่น TP-DL-45-6E กว้าง 12.0–45.0 มม. หนา 2.0–6.0 มม. มีสายพานและชุดปรับตรง โดยผู้ปฏิบัติงานหนึ่งคนควบคุมเครื่องจักรสองเครื่อง ในกรณีที่การผสมและเคลือบระหว่างทองแดงและอลูมิเนียมเปลี่ยนแปลงบ่อยครั้ง รุ่น 13 แกนเครื่องดัดบัสบาร์BL-TP-50-7E หุ้มด้วยทองแดงขนาด 15–45 มม. ที่ขนาด 1.0–7.0 มม. และอลูมิเนียมขนาด 15–50 มม. ที่ขนาด 1.0–8.0 มม. พร้อมการปรับแรงดันแทนการเปลี่ยนล้อ
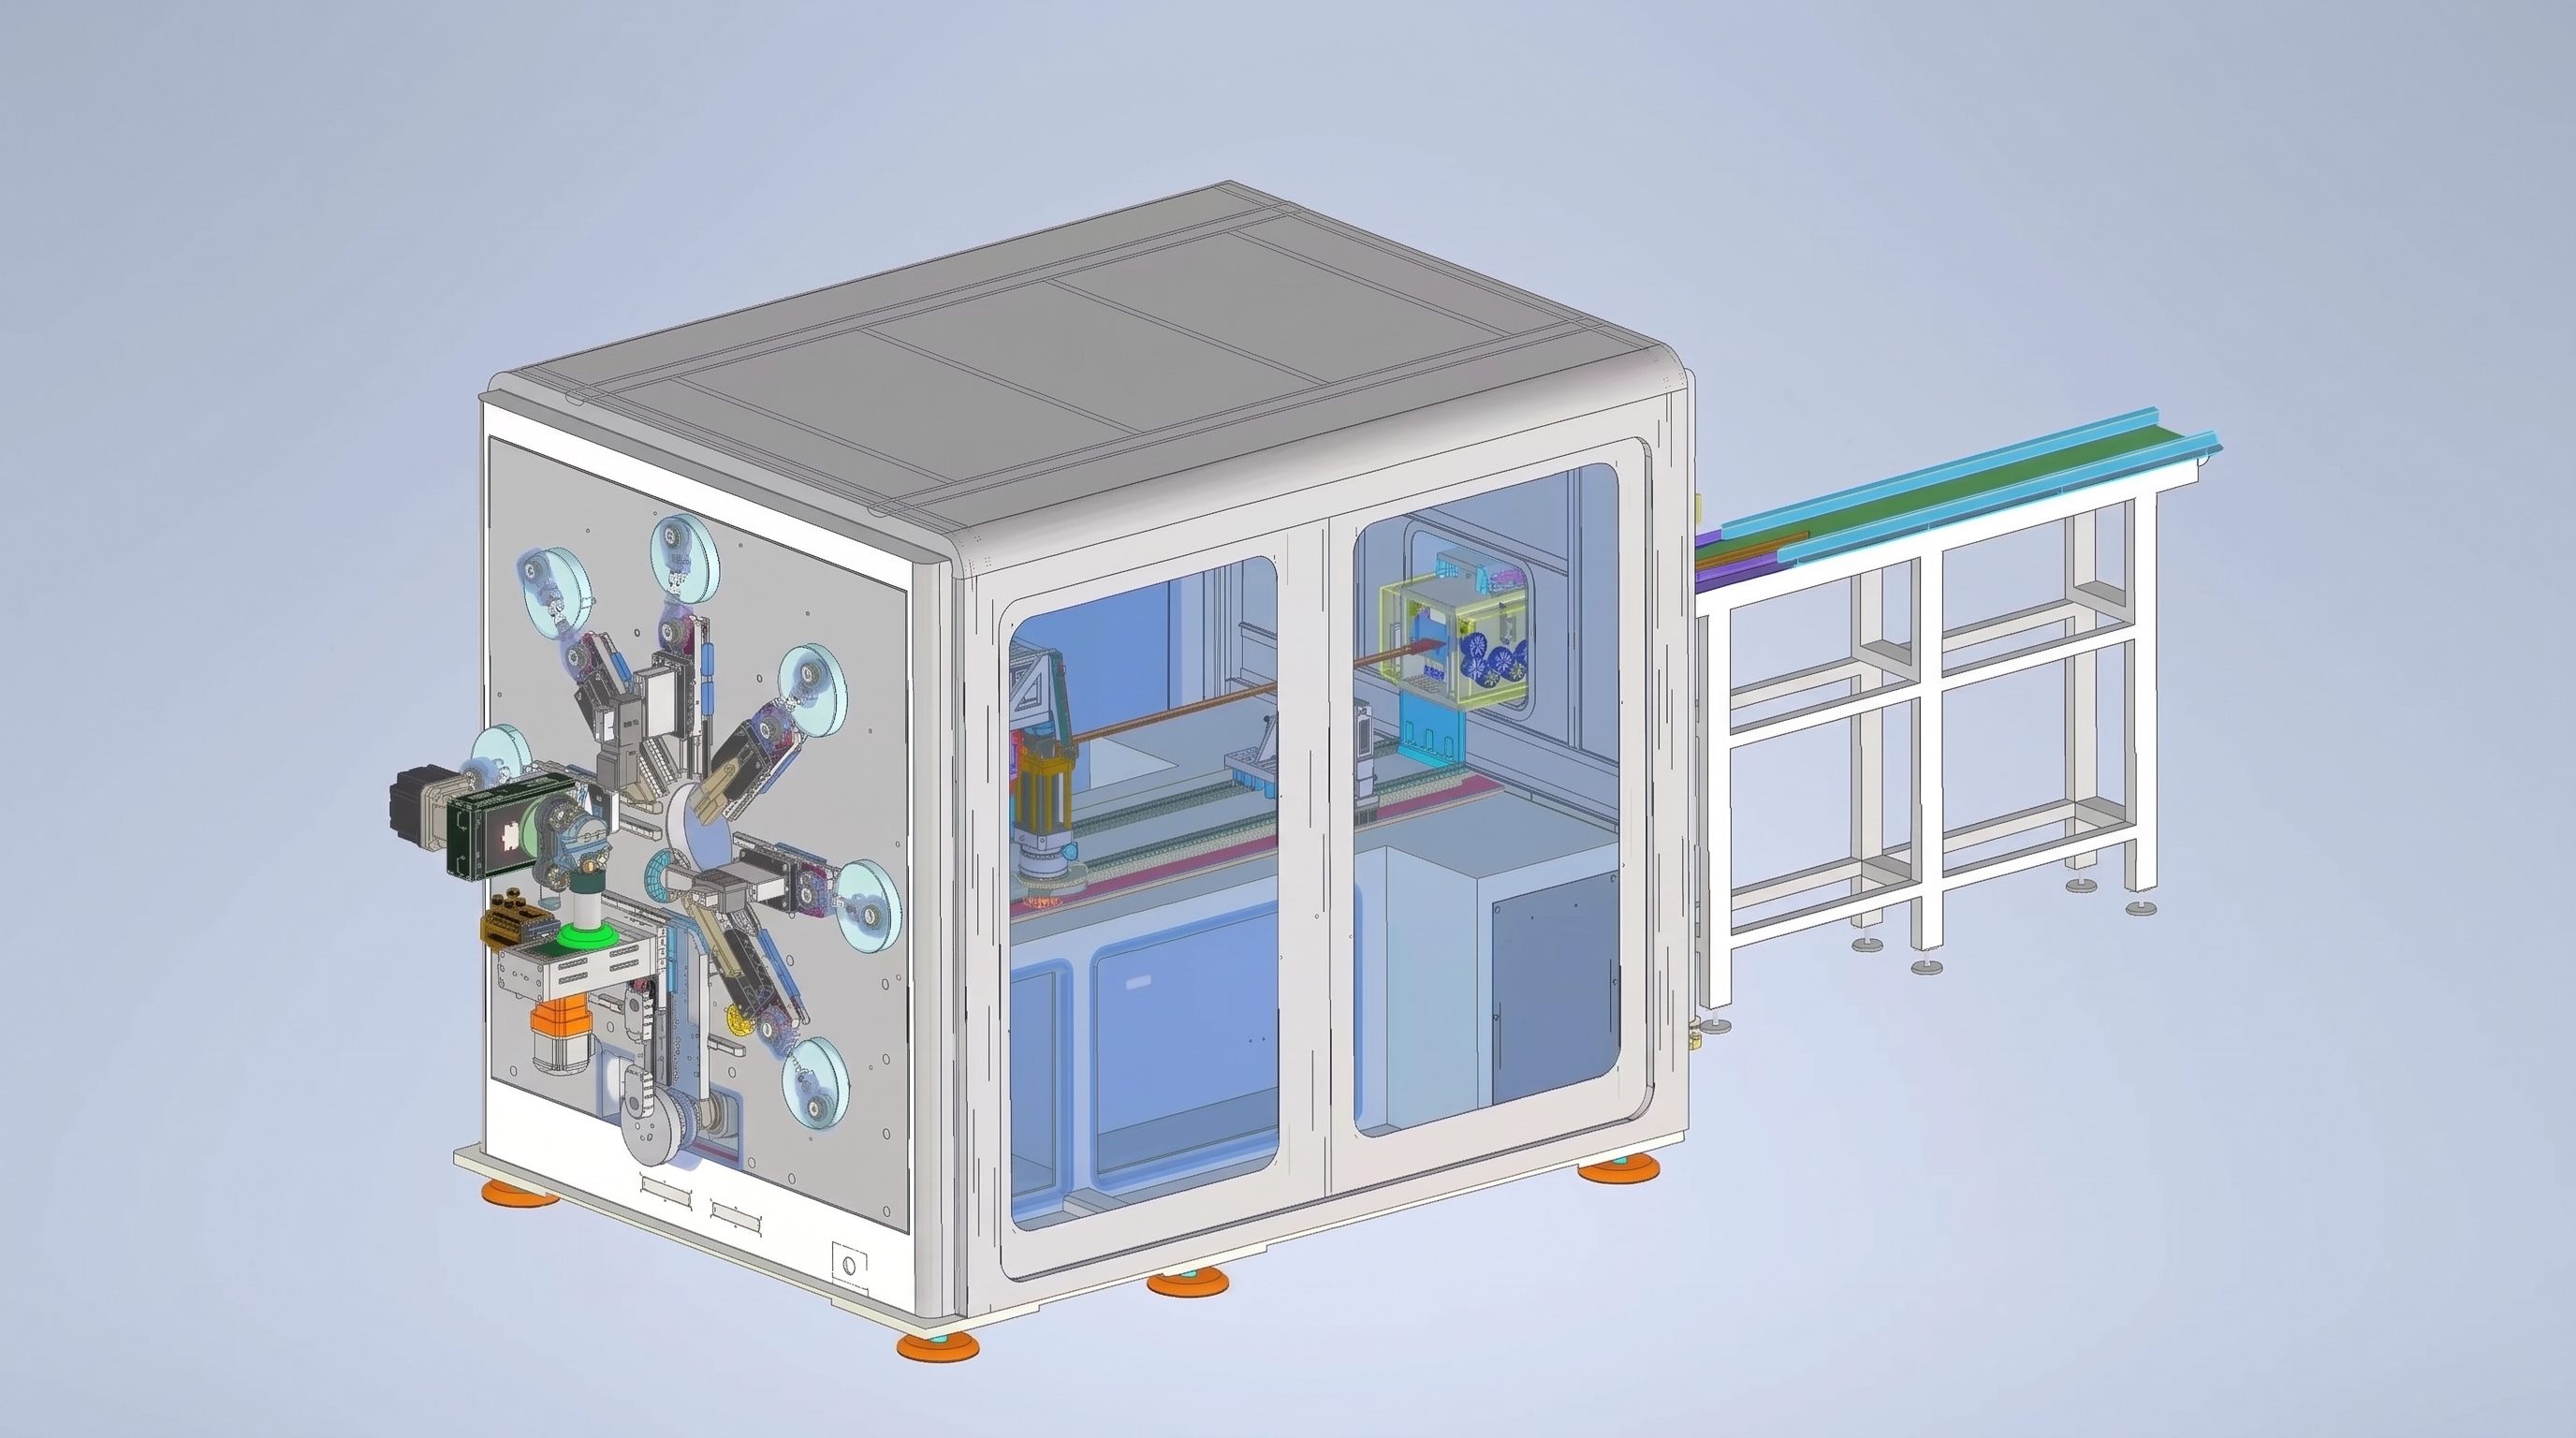
การแบ่งระยะจะดีกว่า: เริ่มจากการรีดตรง ตัด และดัด จากนั้นค่อยลอก เจาะ และเชื่อมเมื่อปริมาณเหมาะสม ถูกกว่าการเปิดเซลล์เต็มที่ทํางานครึ่งโหลด
สิ่งที่ฉันต้องการก่อนวาดเลย์เอาต์
- แบบแท่ง: หน้าตัด, ความกว้าง, ความหนา, ความยาวที่พัฒนา, จํานวนโค้งงอ
- ปริมาณรายสัปดาห์และรูปแบบการเปลี่ยนงานต่อกลุ่มบาร์
- การเคลือบ: ทองแดงเปลือย, PA12, PVC-mica, อะลูมิเนียม
- สเปกปลายและกระบวนการเชื่อม: อัลตราโซนิก, เลเซอร์, TIG
- พื้นที่มีให้เลือก ความยาวตามความกว้าง ระยะห่างเสา ความสูงเครน
- เวลารอบเป้าหมาย และว่าทางออกจะป้อนชุดแพ็คหรือสวิตช์เกียร์หรือไม่
- อุปกรณ์ที่มีอยู่ซึ่งต้องถูกดูดซึมเข้าสู่เซลล์
ด้วยของทั้งเจ็ดชิ้นนี้ ฉันสามารถคืนโต๊ะจักรยานทีละสถานีและแปลนชั้นได้ ไม่ใช่อีเมลที่บอกว่า 'ใช่ เราทําได้'
ถ้าระดับเสียงยังไม่ถึงเกณฑ์เส้น อย่าบังคับให้ดัง ส่งแบบร่างและจํานวนรายสัปดาห์ก่อน — เราจะตรวจสอบว่ามีเครื่องดัดบัสบาร์รับน้ําหนัก ถ้ามีปัญหา ให้ซื้อเครื่องหนึ่งเครื่อง ถ้าไม่เป็นเช่นนั้น เราก็จะพูดถึงสายการผลิตบัสบาร์และสร้างเซลล์ผลิตบัสบาร์ NEVรอบครอบครัวบาร์ของคุณ ไม่ใช่รอบแคตตาล็อก BELAN Machinery ผู้ให้บริการโซลูชันการขึ้นรูปลวดยานยนต์ผู้เชี่ยวชาญของคุณ


