


ผู้ซื้อเปรียบเทียบแกน แผ่นวัดแรงบิด และความแม่นยํา แทบไม่มีใครถามว่าบาร์เข้าโค้งได้อย่างไร — ซึ่งตรงกันข้ามเลย บนเครื่องดัดบัสบาร์ระบบป้อนจะตัดสินใจก่อนที่แท่งจะถึงหัวโค้งว่า ฉนวนเคลือบจะอยู่รอดหรือไม่ การเปลี่ยนความกว้างใช้เวลาหลายนาทีหรือครึ่งชั่วโมง และเวลาของผู้ปฏิบัติงานใช้เวลาต่อสู้กับเครื่องจักรมากกว่าการเดินเครื่องมากน้อยเพียงใด เราได้ทดลองใช้การออกแบบการป้อนอาหารทั้งสามแบบบนพื้นที่ผลิต นี่คือสิ่งที่ข้อมูลบอกไว้
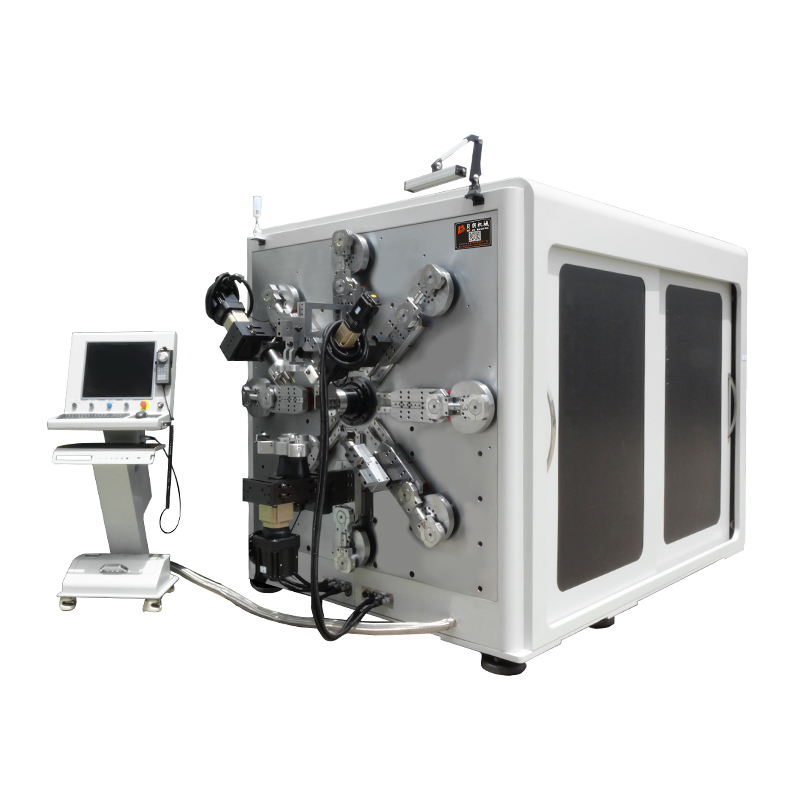
สามดีไซน์ หนึ่งคําถาม ไม่มีใครทดสอบมาตรฐาน
ล้อลูกกลิ้ง — ทั่วไป, ราคาถูก, จํากัด
วิธีดั้งเดิมคือล้อลูกกลิ้งแปดล้อที่จับและดันบาร์ไปข้างหน้า มันใช้งานได้ นั่นจึงเป็นเหตุผลที่เครื่องจักรหลายเครื่องมาพร้อมกับมัน ขีดจํากัดจะปรากฏทันทีที่ส่วนผสมของผลิตภัณฑ์ของคุณเกิดขึ้น:
- บาร์เคลือบ PA12 ทํางานได้ดี แท่ง PVC-ไมก้าไม่เป็นเช่นนั้น — การสัมผัสจุดจากล้อรุนแรงเกินไปสําหรับการเคลือบที่มีการยึดเกาะต่ํา ดังนั้นการผลิต PVC-ไมก้าจึงแทบจะไม่สามารถทําได้
- ขนาดแฮนด์แต่ละขนาดต้องมีชุดล้อของตัวเอง การเปลี่ยนขนาดหมายถึงต้องสลับล้อทั้งแปดล้อ: ประมาณ 4,000 หยวนต่อชุด และเวลาหยุดทํางานประมาณ 20 นาที ร้านที่มีบาร์ห้าความกว้างจะเก็บชุดล้อห้าชุดไว้ในตู้และกินชุดเปลี่ยนตลอดสัปดาห์
- เครื่องหมายจุดสัมผัส Soft Bar อลูมิเนียมและเคลือบบาง ๆ จะเห็นรอยแบนของล้อเมื่อแรงดันป้อนสูง
ลูกกลิ้งเหมาะกับตัวเรือนแคบ: ทองแดงเปลือยกว้างหนึ่งหรือสองแท่ง ไม่มีงานเคลือบในท่อส่ง
การป้อนด้วยแคลมป์ — อ่อนโยนกับไมก้า ช้ากับทองแดง
การป้อนแบบแคลมป์จะจับบาร์ระหว่างแผ่นรองและดึงไปข้างหน้าเป็นจังหวะที่แยกจากกัน แรงดันสัมผัสสามารถควบคุมได้ ดังนั้นแถบ PVC-ไมก้า — ซึ่งเป็นการเคลือบที่เปราะบางที่สุดที่ใช้กันทั่วไป — จึงทํางานโดยไม่เสียหายของล้อ และไม่มีล้อให้เปลี่ยน ต้นทุนคือปริมาณการผลิต วงจรการจับ-ปลด-จับจะจํากัดความเร็วการป้อน และบนทองแดง PA12 ซึ่งเป็นวัสดุปริมาณมาก กําลังจะลดลงอย่างมาก ร้านที่ซื้อเครื่องป้อนแบบแคลมป์สําหรับงานไมก้าต้องทนดูปริมาณทองแดงเปล่าของพวกเขาลดลง หรือเก็บเครื่องที่สองไว้สําหรับบาร์เปล่า การออกแบบการป้อนที่บังคับให้มีเครื่องที่สองไม่ได้ช่วยอะไรเลย
สายพานสายพาน — พันเต็ม ไม่มีล้อ ไม่มีหยุดพัก
สายพานใช้วิธีการที่แตกต่างออกไป: สายพานลําเลียงจะพันแท่งเหล็กบนพื้นผิวกว้างแทนที่จะบีบแท่งในบางจุด โดยปรับแรงดันกับแท่งเหล็ก สําหรับการผลิต นั่นหมายถึงสามสิ่ง:
- ความเข้ากันได้กว้างที่สุด PA12 และทองแดงเคลือบ PVC-mica กับอลูมิเนียมต่างก็ใช้งานได้ เครื่องหนึ่งจะคลุมทองแดงเปลือยในตอนเช้าและแถบเทปไมกาหลังอาหารกลางวัน พร้อมปรับแรงดันระหว่างนั้น — ไม่ใช่การเปลี่ยนกลไก
- สัมผัสแบบเต็มตัว แรงจะกระจายไปทั่วทั้งผิวเคลือบ ทําให้อลูมิเนียมนุ่มและเคลือบที่มีการยึดเกาะต่ําถึงจุดโค้งโดยไม่เสียหาย
- ไม่มีการปล่อยกลางจังหวะ สายพานจะไม่ปล่อยบาร์เลย ดังนั้นความเร็วป้อนจึงคงที่เมื่อมีลูกกลิ้ง
นี่คือดีไซน์ที่เรานํามาใช้ในซีรีส์กระดาษชําระล้าง โดยจับคู่กับหน่วยป้อนเสริมและหน่วยปรับให้ตรง บนแกน 16 แกนเครื่องดัดบัสบาร์เช่นเดียวกับ TP-DL-45-6E การป้อนข้อมูลแบบติดตามคือสิ่งที่ทําให้เซลล์หนึ่งสามารถใช้งานวัสดุผสมได้โดยไม่มีผลกระทบจากความเสียหายหรือเวลาหยุดทํางาน

หกแถวที่ตัดสินมัน
การตัดสินใจเกี่ยวกับระบบป้อนบัสบาร์ทองแดงทั้งหมดสามารถจัดอยู่ในหกแถวได้ ให้คะแนนสมุดคําสั่งซื้อของตัวเองกับตารางนี้ก่อนจะคัดเลือกอะไร
| ปัจจัย | ลูกกลิ้ง (8 ล้อ) | แคลมป์ | สายพานสายพาน (ของเรา) |
| ทองแดงเคลือบ PA12 | ทํางานได้ดี | ช้าและมีประสิทธิภาพต่ํา | ทํางานได้ดี |
| เคลือบ PVC ไมก้า | ไม่เข้ากัน | การวิ่ง | การวิ่ง |
| การเปลี่ยนความกว้าง | เปลี่ยนล้อ 8 ล้อ, ~20 นาที | ปรับแผ่นรอง | ปรับความดัน, นาที |
| ต้นทุนการเปลี่ยนผ่าน | ~4,000 หยวนต่อชุด มีสต็อกต่อขนาด | ไม่มี | ไม่มี |
| การสัมผัสเคลือบ | แรงกดจุด, ทําเครื่องหมายแท่งอ่อน | แรงดันแผ่นรอง ควบคุมได้ | ห่อหุ้มเต็มรูปแบบ แบบกระจาย |
| ความเร็วป้อน | เร็ว | ช้า | เร็ว |
ผู้ซื้อส่วนใหญ่จะเจอแถวเดียวที่ตัดพื้นที่ตลาดไปครึ่งหนึ่ง — โดยปกติจะเกิดจากความเข้ากันได้ระหว่าง PVC-ไมก้า หรือเวลาเปลี่ยน — และแทบจะไม่เคยเป็นแถวเครื่องดัดบัสบาร์โบรชัวร์เริ่มต้นด้วย
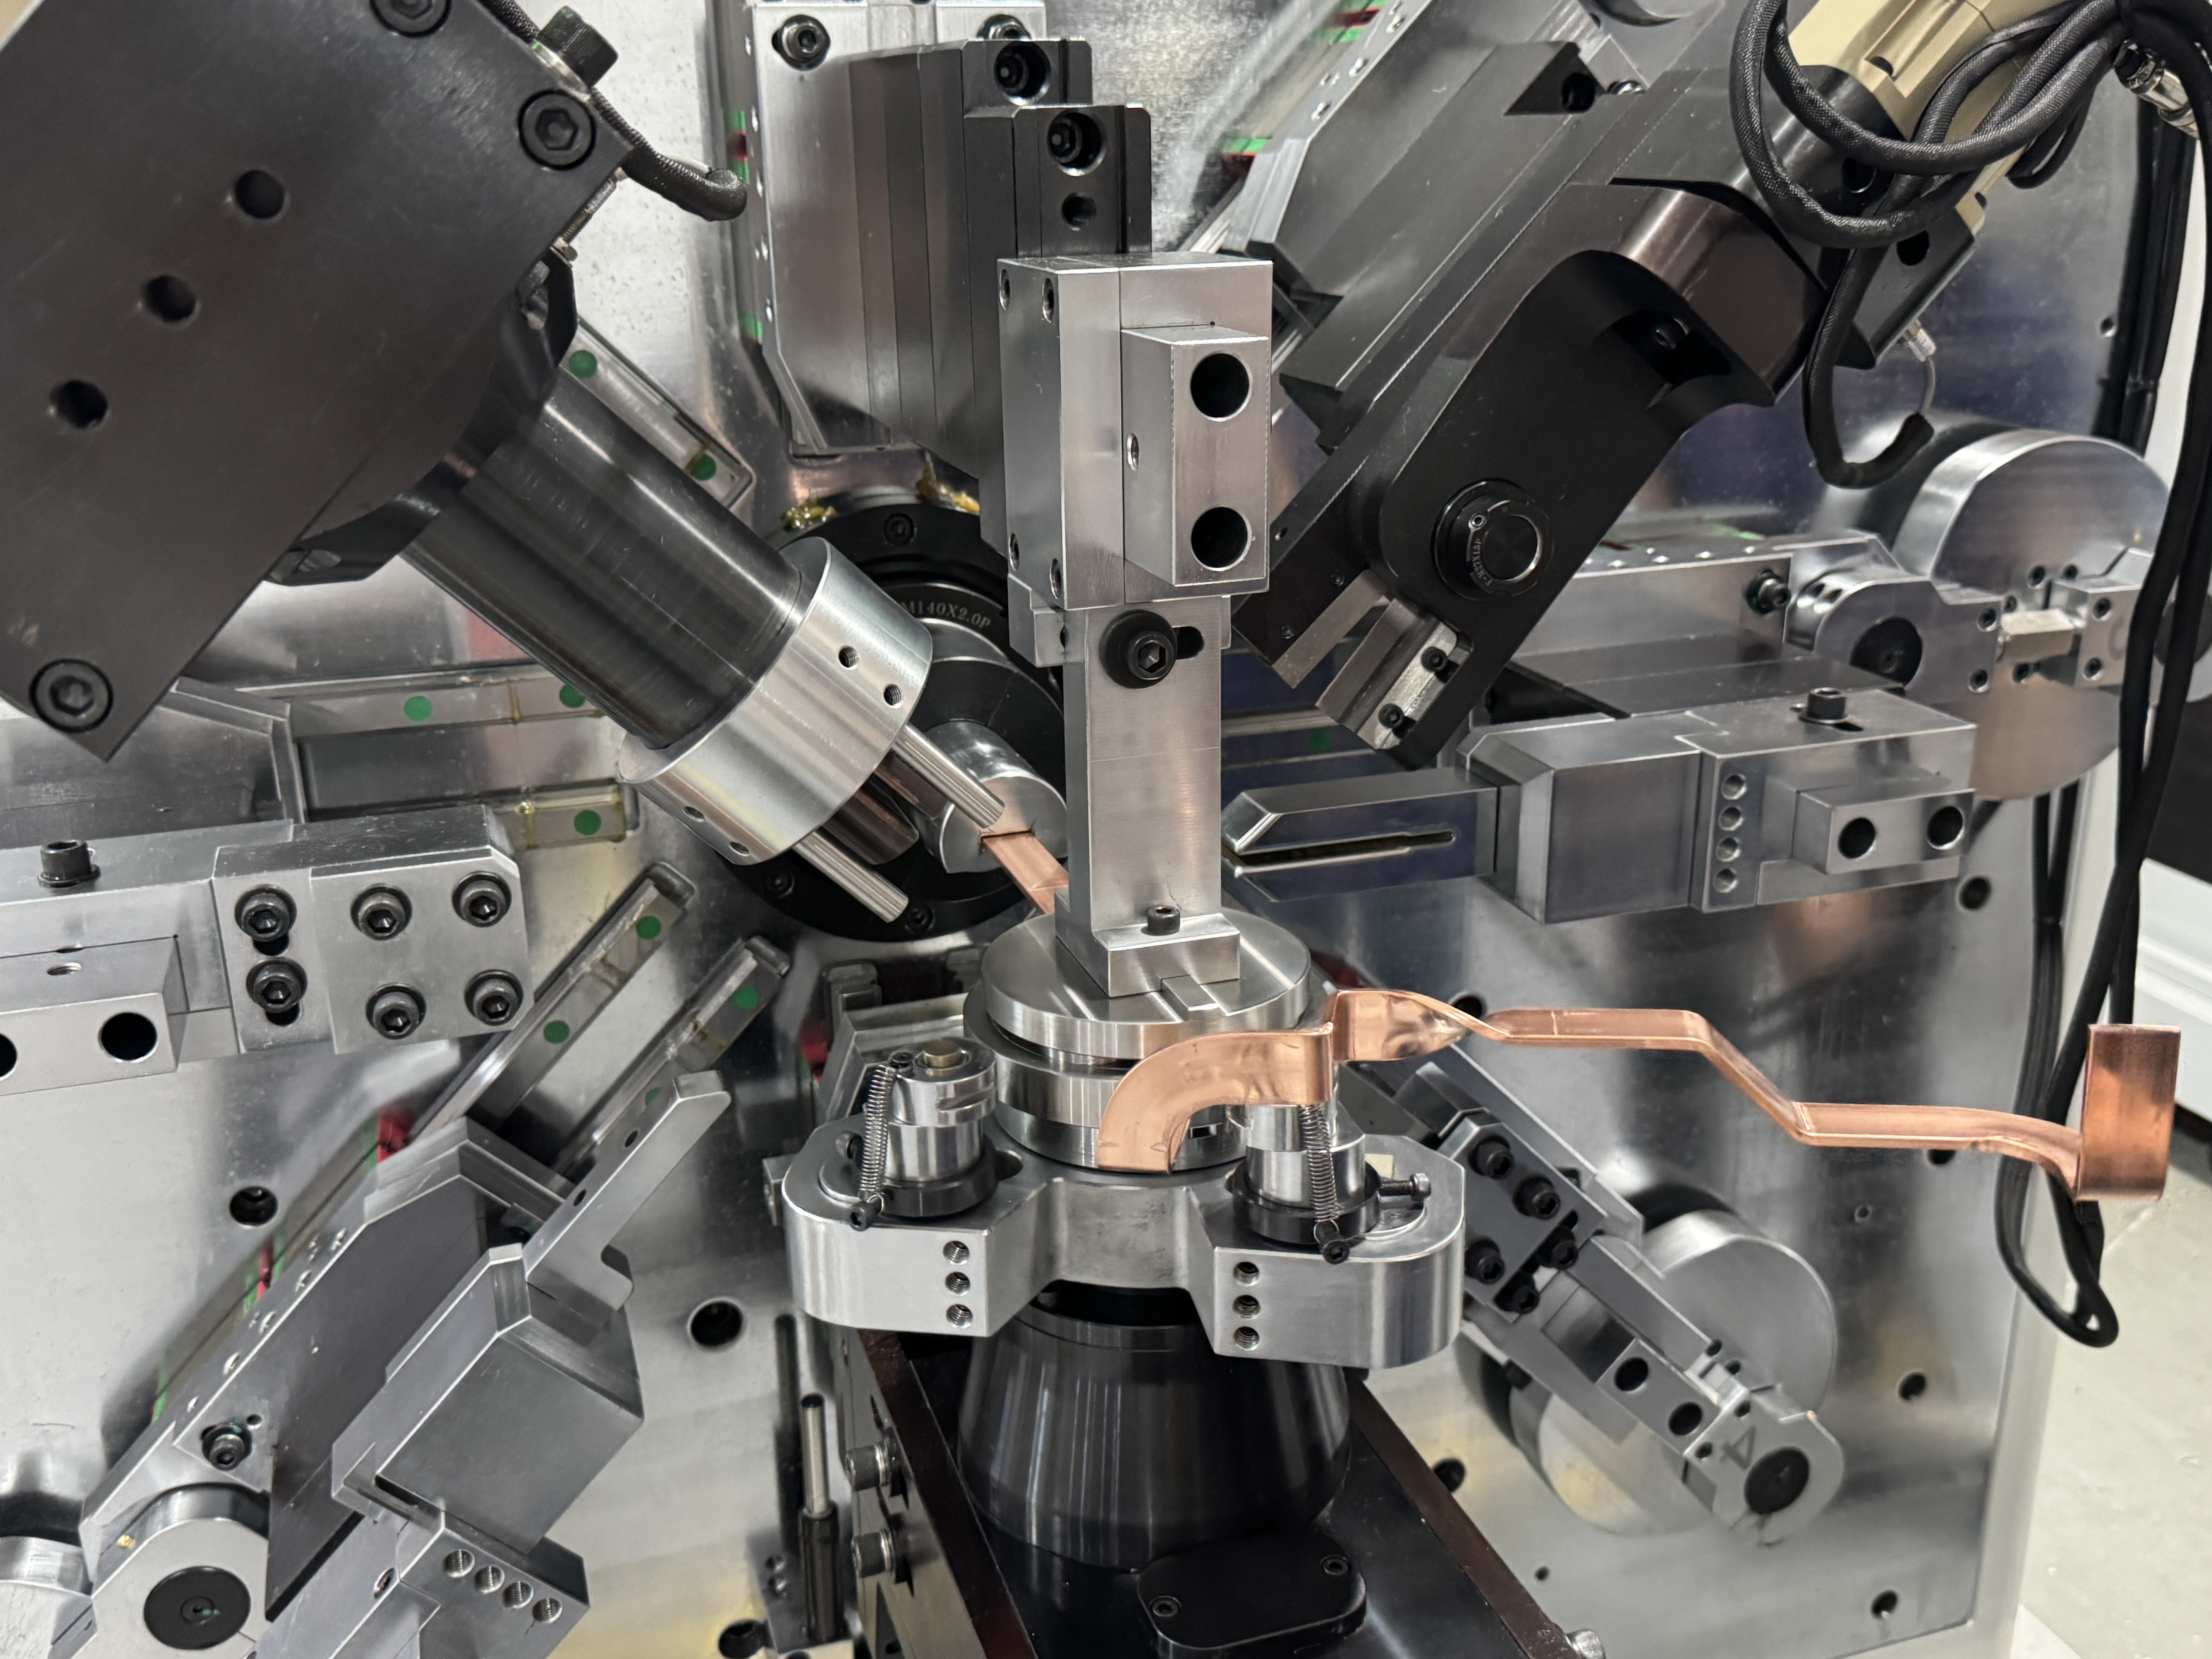
สามคําถาม หนึ่งตัวเลือก
สมุดคําสั่งซื้อของคุณ ไม่ใช่โบรชัวร์ ควรเลือกระบบป้อนบัสบาร์ทองแดง:
- ใช้ทองแดงเปลือยเท่านั้น ความกว้างคงที่? ลูกกลิ้งเพียงพอและมีต้นทุนน้อยกว่าตั้งแต่แรก
- สั่งซื้อ PVC-ไมก้าอย่างสม่ําเสมอไหม? ทั้งแบบหนีบหรือแบบติดตาม ทั้งสองแบบจะรันสายนี้ — แต่ต้องตรวจสอบก่อนว่าแต่ละตัวส่งผลต่อน้ําหนักทองแดงเปลือยของคุณอย่างไร
- วัสดุผสม เคลือบและเปลือย ความกว้างยังเปลี่ยนแปลงอยู่ไหม? แบบติดตามเป็นดีไซน์เดียวที่รับได้ทั้งหมดโดยไม่มีผลกระทบเรื่องเวลาเปลี่ยนหรือความเสียหายของชั้นเคลือบ การเปลี่ยนขนาดเครื่องบัสบาร์จะลดจากโครงการล้อครึ่งวันเหลือเพียงไม่กี่นาทีสําหรับการปรับพารามิเตอร์ สําหรับการผลิตที่มีไมกาสูง เราสร้างเครื่องผลิตเฉพาะ 13 แกนเครื่องดัดบัสบาร์, BL-TP-45-6EL ที่ติดตั้งระบบป้อนและปรับตรงแบบติดตาม
วิธีที่เราตรวจสอบการให้อาหารก่อนจัดส่ง
เครื่องจักรทุกเครื่องที่เราจัดส่งจะทํางานด้วยโหลดความทนทาน 100,000 รอบก่อนส่งมอบ โดยความแม่นยําของความยาวป้อนที่ยืนยันได้ที่ ±0.1 มม. ต่อ 300 มม. เครื่องป้อนจะรับน้ําหนักนั้นทุกรอบ ดังนั้นเราจึงทดสอบเป็นชิ้นงานแยกต่างหากในระหว่างการยอมรับ แทนที่จะพับเก็บในการทดสอบการดัด การให้อาหารยังเป็นจุดที่ถูกที่สุดในแถวต่อการเพิ่มหรือลดคุณภาพ — ซึ่งเป็นเหตุผลว่าทําไมทุกเครื่องดัดบัสบาร์เราสร้างให้เครื่องป้อนอาหารผ่านการพิสูจน์ก่อนที่มันจะออกจากพื้น
ส่งรายการวัสดุ ดูความแตกต่าง
ส่งรายการวัสดุของคุณให้ BELAN — โลหะ สารเคลือบ ช่วงความกว้างและความหนา — แล้วเราจะนําทั้งหมดไปทดสอบกับเครื่องป้อนแบบติดตามในครั้งเดียว ถ่ายวิดีโอ และส่งวิดีโอพร้อมเปรียบเทียบต้นทุนการเปลี่ยนผ่านกับชุดอุปกรณ์ปัจจุบันของคุณ ตัดสินโครงสร้างการให้อาหารจากบาร์ของคุณเอง แบบเคลือบและเปล่า ไม่ใช่จากหนังสือตัวอย่าง ไปหาเครื่องดัดบัสบาร์การตัดสินใจให้อาหารถูกต้องและตัวเลขความแม่นยําเบื้องหลังมันเริ่มมีความหมาย สําหรับการเลือกโมเดล การทดลองให้อาหาร หรือการตรวจสอบการจัดวางเซลล์ โปรดติดต่อทีมวิศวกรรมของเรา
BELAN Machinery ผู้ให้บริการโซลูชันการขึ้นรูปลวดยานยนต์ผู้เชี่ยวชาญของคุณ

