


คุณตั้งโปรแกรม 90 องศา บาร์จะออกจากเครื่องที่ 92 ไม่มีใครแตะต้องอะไรเลย — ทองแดงแค่ดึงตัวเองกลับไปครึ่งทาง ทุกโรงงานที่ผลิตแผ่นทองแดงแบนจะทําได้ภายในสัปดาห์แรก และวิธีแก้ไม่ใช่แค่กระบอกที่หนักขึ้นหรือแม่พิมพ์ใหม่ บนรถสมัยใหม่เครื่องดัดบัสบาร์, สปริงแบ็คเป็นตัวแปรที่ถูกโปรแกรมไว้ เช่นเดียวกับความยาวฟีดและรัศมีภายใน นี่คือวิธีที่เราคํานวณค่าชดเชยบนพื้นการผลิต — และเก็บไว้
แหล่งที่มาของการฟื้นฟู
การโค้งทําให้รัศมีด้านในของแท่งเสียรูปในรูปแบบพลาสติก แต่ชั้นนอกยังคงยืดหยุ่น ปล่อยแรงกด และชั้นยืดหยุ่นเหล่านั้นจะดึงบาร์กลับไปทางราบบางส่วน การฟื้นตัวนี้ไม่ใช่เรื่องสุ่ม —สปริงบาร์ทองแดงขึ้นอยู่กับตัวแปรที่บันทึกไว้สามตัว เขียนลงบนกระดาษและการชดเชยมุมโค้งของบัสบาร์กลายเป็นคณิตศาสตร์แทนที่จะเป็นนิทานพื้นบ้าน
ตัวแปรสามตัวที่กําหนดมุมการกู้คืน
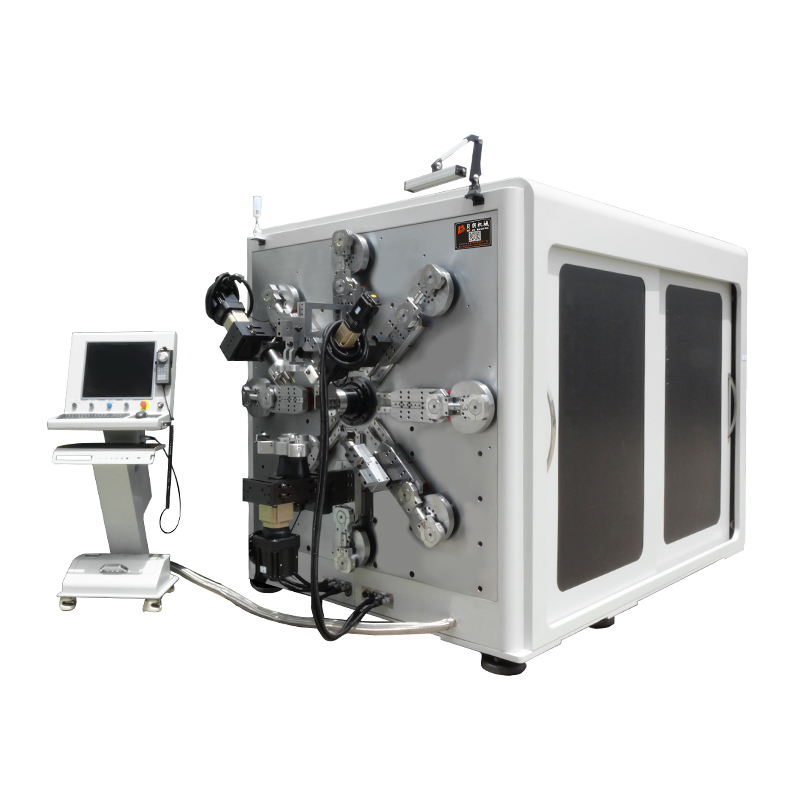
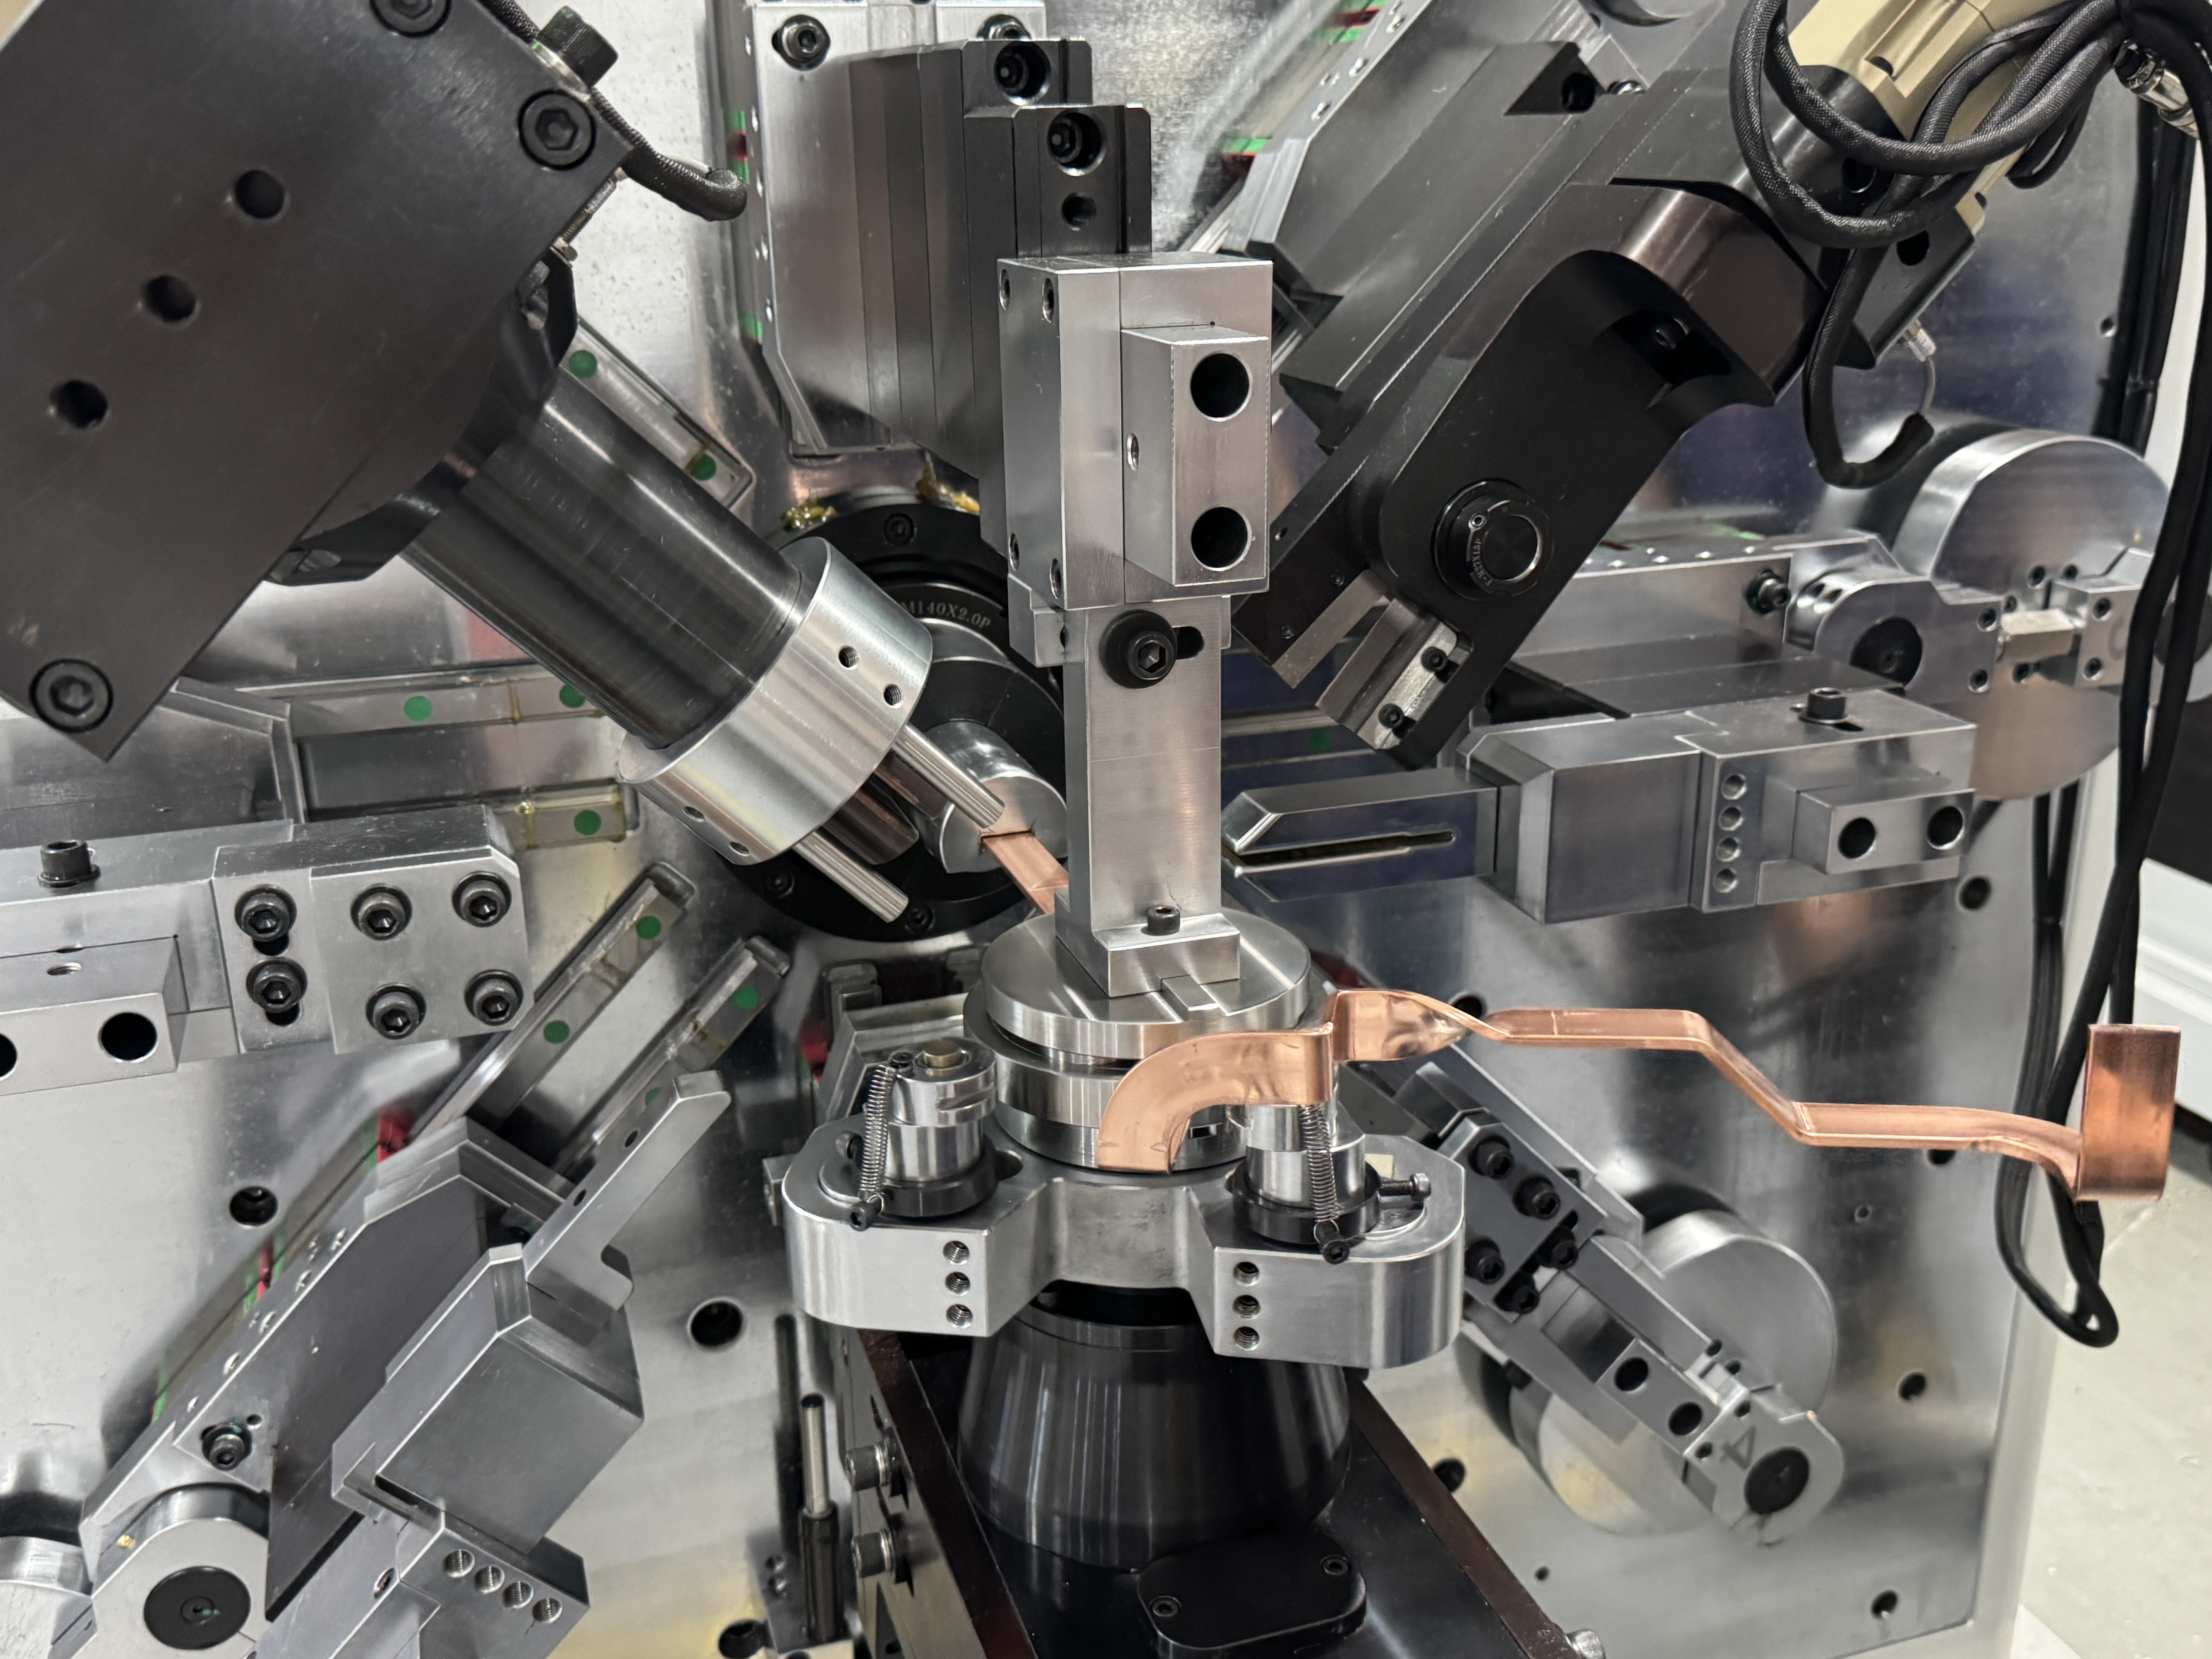
บนแกน 16 แกนเครื่องดัดบัสบาร์เช่นเดียวกับ TP-DL-45-6E ของเรา แท่งเดียวกันนี้สามารถทําให้หัวโค้งงอมีมุมแบน โค้งแนวตั้ง และบิดในชิ้นส่วนเดียวกันได้ แต่ละทิศทางจะฟื้นตัวแตกต่างกัน ดังนั้นเครื่องและโปรแกรมจึงต้องจัดการแยกกัน

อารมณ์
แท่งเนื้อนุ่มที่ผ่านการอบชุบจะฟื้นฟูได้น้อยที่สุดและรักษาค่าที่เสถียรที่สุดระหว่างล็อต เหล็กกล้าครึ่งแข็ง — สภาพการค้าที่พบมากที่สุด — ฟื้นตัวได้มากกว่าอย่างเห็นได้ชัด และนี่คือจุดที่งานชดเชยส่วนใหญ่เกิดขึ้น แท่งเหล็กที่ดึงแข็งจะฟื้นตัวได้มากที่สุดและขึ้นอยู่กับกระบวนการของโรงโม่ ดังนั้นควรถือว่าทุกล็อตซัพพลายเออร์ใหม่ยังไม่ได้รับการตรวจสอบจนกว่าการโค้งครั้งแรกจะพิสูจน์ได้ว่าไม่ใช่
วัตถุก็สําคัญไม่แพ้กัน หากคุณใช้ทองแดงและอลูมิเนียมบนเครื่องเดียวกัน — BL-TP-50-7E ของเราจะประมวลผลทองแดง 15–45 × 1–7 มม. และอลูมิเนียม 15–50 × 1–8 มม. บนแกนเดียวกัน 13 แกนเครื่องดัดบัสบาร์— เก็บแผ่นสรุปผลแยกกันสองแผ่น อลูมิเนียมไม่มีเส้นโค้งการกู้คืนของทองแดง และค่าที่คัดลอกจากโปรแกรมทองแดงจะพลาดค่า
ความหนา
แถบที่หนากว่าจะฟื้นตัวได้มากกว่าในองศาสัมบูรณ์และคาดเดาได้น้อยกว่า เพราะโซนการเปลี่ยนรูปลึกกว่า แท่ง 3 มม. และแท่ง 6 มม. ที่ดัดให้มีรูปทรงเดียวกันจะไม่ได้รับค่าชดเชยร่วมกัน แม้ในอุณหภูมิเดียวกัน การเปลี่ยนแปลงความหนาเป็นสาเหตุที่พบบ่อยที่สุดของ "โปรแกรมเดิมที่เคยทํางาน"
ทิศทางการโค้ง
นี่คือสิ่งที่ร้านค้าหลายแห่งมักลืม โค้งแบนข้ามหน้ากว้างจะฟื้นตัวได้น้อยที่สุด การโค้งแนวตั้งผ่านมิติที่หนาจะฟื้นตัวได้มากกว่าอย่างเห็นได้ชัด ส่วนบิดจะกระจายการเปลี่ยนรูปไปตามแนวบิดและฟื้นตัวได้ในรูปแบบที่แตกต่างกันอีกครั้ง นั่นคือเหตุผลที่เป้าหมายความแม่นยําของเราแตกต่างกันตามทิศทาง: การโค้งแบนจะยึด ±0.1° ส่วนโค้งแนวตั้งจะอยู่ที่ ±0.2° การตั้งค่าชดเชยเดียวสําหรับทั้งสองทิศทางเป็นสาเหตุหลักที่พบบ่อยที่สุดของการปฏิเสธมุมในชิ้นส่วนที่มีรูปทรงผสม
แผ่นค่าตอบแทน: สิ่งที่ควรบันทึก
| ตัวแปร | สิ่งที่เปลี่ยนแปลง | สิ่งที่ควรบันทึก |
| เทมเปอร์ (นุ่ม / ครึ่งแข็ง / แข็ง) | การฟื้นตัวจะเพิ่มขึ้นตามความแข็งแกร่ง; การดึงแรงจะแตกต่างกันไปตามโรงสี | มูลค่าระดับล็อต; การตรวจสอบสินค้าครั้งแรกในทุกล็อตใหม่ |
| ความหนา | การฟื้นตัวได้มากขึ้น แต่ไม่เป็นเส้นตรง เพราะแท่งหนาขึ้น | ค่าเดียวต่อความหนา ไม่ใช่ต่อกลุ่มชิ้นส่วน |
| ทิศทางการโค้ง | การพับแบบแบนจะฟื้นตัวน้อยที่สุด (±0.1°), แนวตั้งมากกว่า (±0.2°), แยกการบิดแยก | แยกค่าสําหรับแบบแบนและแนวตั้งบนชิ้นงานเดียวกัน |
| วัสดุ (ทองแดงกับอะลูมิเนียม) | กราฟการกู้คืนที่แตกต่างกันทั้งหมด | แผ่นแยกสําหรับแต่ละวัสดุ |
หาค่าในสี่โค้ง
สําหรับวัสดุและรูปทรงใหม่ การอนุมานจะสั้นลง:
- ดัดชิ้นทดสอบให้ได้มุมที่กําหนดและวัดผลลัพธ์จริง
- ความแตกต่างคือสปริงแบ็คสําหรับการผสมผสานนั้น — บันทึกมันเทียบกับวัสดุ ความหนา และทิศทาง
- ใส่ท่าโอเวอร์เบนด์เป็นการชดเชยโปรแกรมและวิ่งชิ้นที่สอง
- ตรวจสอบ ถ้าชิ้นที่สองอยู่ในแถบการยอมรับของคุณ มูลค่านั้นยังคงอยู่ ถ้าไม่ใช่ ให้หารครั้งหนึ่ง — เส้นโค้งการฟื้นตัวของทองแดงในช่วงนี้เกือบจะเป็นเส้นตรง
สี่โค้ง ไม่ใช่สี่สิบโค้ง ร้านที่ชดเชยด้วยความรู้สึกจะได้ค่าเดิมทุกครั้งที่วัสดุเปลี่ยน และโทษเครื่องจักรสําหรับความไม่สม่ําเสมอ
รักษามูลค่าในการผลิต
การกู้คืนมีแนวโน้มไม่ตรงกับโปรแกรม เช่น อุณหภูมิบาร์จากบ่ายโกดังที่ร้อน ความแข็งที่แปรปรวนมาก การสึกหรอของเครื่องมือเป็นเดือน ๆ นิสัยสองอย่างที่ทําให้กระบวนการนี้ซื่อสัตย์ การนําสินค้าแรกมาใช้ทุกล็อต วัดด้วยเกจ — ใช้เวลาวัดสิบวินาทีเทียบกับถังงานที่ทําซ้ํา และการตรวจสอบแบบวงจรปิด: ทุกเครื่องดัดบัสบาร์เราจัดส่งด้วยโหลดที่ทนทาน 100,000 รอบก่อนส่งมอบ โดยตรวจสอบความสม่ําเสมอของมุมที่ ±0.2° ที่ 90° ดังนั้นการลอยตัวบนพื้นของคุณจะแสดงเป็นสัญญาณเตือนความคลาดเคลื่อน แทนที่จะเป็นพาเลทชิ้นส่วนที่เสียหาย
ส่งแผ่นวัสดุมาให้เรา รับค่าตอบกลับ
สปริงบาร์ทองแดงดูน่ากลัวในตําราเรียน บนพื้นจะลดเหลือตัวแปรที่บันทึกไว้สามตัวและการหาค่าสี่โค้ง และผู้ปฏิบัติงานที่ได้รับการฝึกจะถือมุมเมื่อบันทึกเป็นปัจจุบัน หากคุณต้องการแผ่นค่าตอบแทนเริ่มต้นสําหรับวัสดุจริงของคุณ ส่งสเปกแท่งและแบบชิ้นส่วนของคุณไปยัง BELAN — เราจะดําเนินการคํานวณที่เครื่องดัดบัสบาร์จัดเส้นและส่งค่ากลับด้วยชิ้นทดสอบที่โค้งงอและวัดจากวัสดุของคุณเอง สําหรับการเลือกโมเดล การทดสอบดัด หรือการตรวจสอบการจัดวางเซลล์ โปรดติดต่อทีมวิศวกรรมของเรา
BELAN Machinery ผู้ให้บริการโซลูชันการขึ้นรูปลวดยานยนต์ผู้เชี่ยวชาญของคุณ

