


เมื่อจัดหาเครื่องดัดบัสบาร์ CNC ให้ตรวจสอบรัศมีการดัดด้านในแยกกันสําหรับการดัดแบบราบและแบบขอบ คุณสามารถระบุรัศมีภายในที่เสร็จสมบูรณ์เหมือนกันสําหรับทั้งสองทิศทาง หากการทดลองกับวัสดุที่มีเจตนาการผลิตแสดงให้เห็นว่าทั้งสองโค้งตรงกับแบบและพอดีกับชุดประกอบ ตัวอย่างแบบ flatwise เพียงอย่างเดียวก็เป็นหลักฐานของการโค้งแบบ flatwise แล้ว สําหรับการดัดแบบขอบ ให้ขอตัวอย่างและบันทึกการวัดของมันก่อนอนุมัติเครื่องมือ
คู่มือนี้ใช้กับบัสบาร์ทองแดงสี่เหลี่ยมผืนผ้าทึบ เช่น ข้อต่อในสวิตช์เกียร์และชุดจ่ายไฟ ใช้แบบร่างชิ้นส่วนที่เสร็จสมบูรณ์เพื่อกําหนดรัศมีที่ต้องการ จากนั้นใช้การดัดตัวอย่างเพื่อประเมินว่าผู้จัดหาสามารถผลิตได้อย่างสม่ําเสมอหรือไม่
ทิศทางการดัดเปลี่ยนการตัดสินใจเกี่ยวกับรัศมีอย่างไร
ให้Wเป็นความกว้างของแท่งทองแดงและTความหนาของมัน Theรัศมีภายใน, หรือR, จะถูกวัดที่ด้านเว้าของส่วนโค้งที่เสร็จสมบูรณ์หลังจากชิ้นงานถูกปล่อยออกจากเครื่องมือ
| สิ่งที่ควรเปรียบเทียบ | โค้งแบบราบ | การโค้งแบบขอบ |
|---|---|---|
| วิธีที่แท่งโค้ง | นอกระนาบของหน้ากว้าง | ในระนาบของหน้ากว้าง |
| ขนาดหน้าตัดจากด้านในไปด้านนอกของโค้ง | ความหนา, T | ความกว้าง, W |
| สิ่งที่ควรตรวจสอบในส่วนทดลองใช้งาน | พื้นผิวโค้งภายนอก มุมและรัศมีสําเร็จรูป และขนาดขา | ขอบนอกสําหรับรอยแตกร้าว ขอบด้านในสําหรับโก่งหรือบิดเบี้ยว มุมและรัศมีที่เสร็จสมบูรณ์ และการบิด |
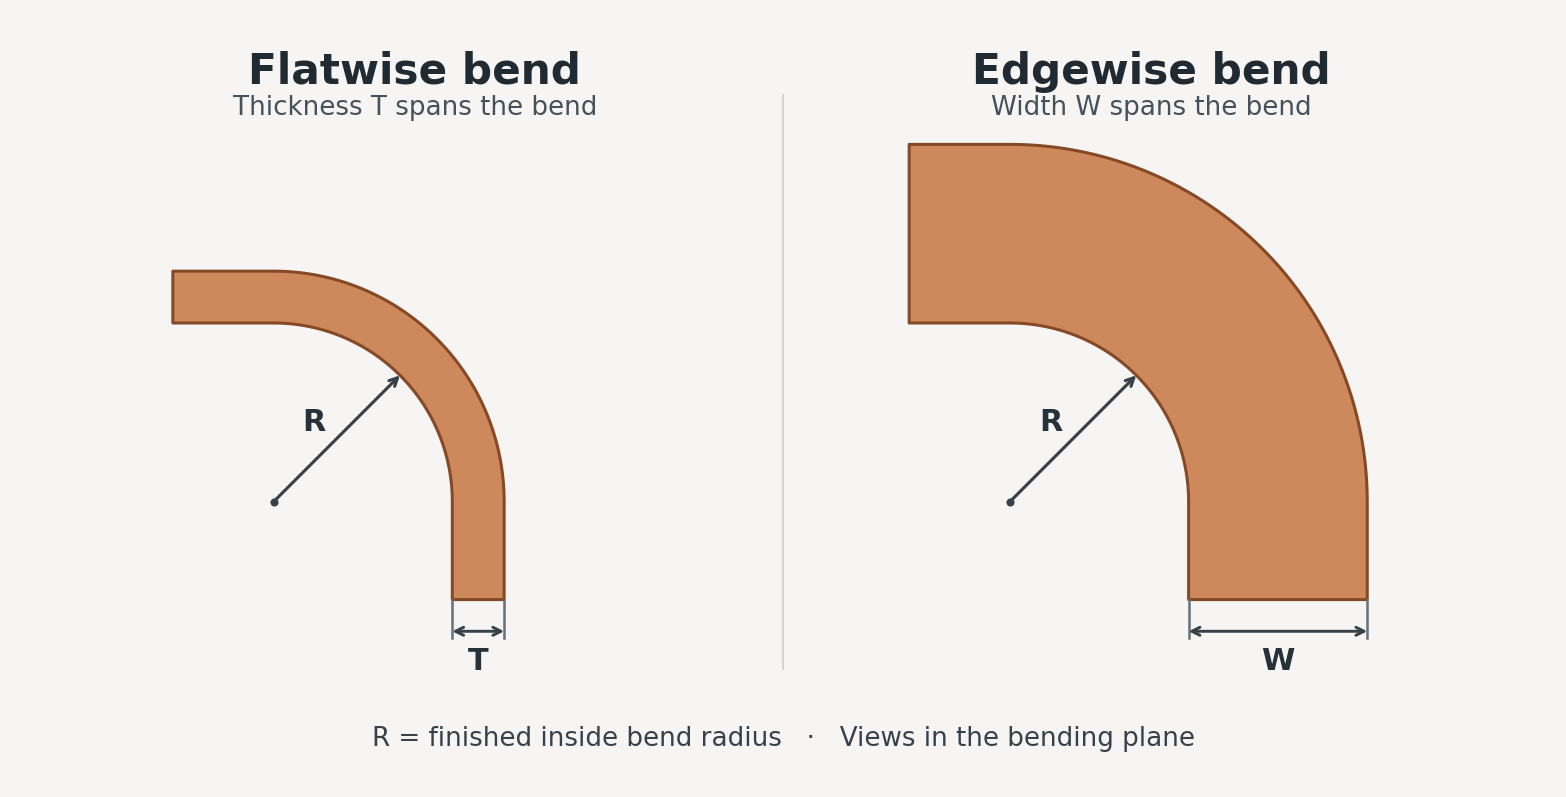
สําหรับกว้าง 30 มม. × หนา 5 มม.บาร์ ขนาดจากด้านในไปด้านนอกคือ 5 มม. ในมุมโค้งแบบราบ และ 30 มม. ในมุมโค้งตามขอบ ในรัศมีภายในเดียวกัน การวางขอบตามขอบสามารถยืดวัสดุด้านนอกได้มากขึ้น เพราะส่วนโค้งครอบคลุมมิติที่กว้างขึ้น ตัวอย่างแสดงเรขาคณิต รัศมีที่ทําได้ยังขึ้นอยู่กับเกรดทองแดงและอุณหภูมิ หน้าตัด สภาพขอบ และเครื่องมือ ดูบัสบาร์ทองแดงดัดสําหรับสวิตช์เกียร์และแผงควบคุม.
วิธีกําหนดรัศมีการงอขั้นต่ําสําหรับชิ้นส่วนของคุณ
เริ่มจากรัศมีที่ชุดประกอบของคุณสามารถรองรับได้ ระบุเกรดทองแดงและความหนา ความกว้างและความหนา ทิศทางการดัด รัศมีภายในและมุมที่เสร็จสมบูรณ์บนแบบร่าง ทําเครื่องหมายหน้าติดตั้งและจุดศูนย์กลางรูที่ควบคุมการประกอบ รวมข้อกําหนดด้านพื้นผิวหรือขอบที่ซัพพลายเออร์ต้องปฏิบัติตาม เมื่อพื้นที่ว่างเอื้ออํานวย ให้กําหนดช่วงรัศมีที่ยอมรับได้แก่ผู้จัดหา เพื่อให้วิศวกรสามารถประเมินตัวเลือกเครื่องมือได้
ตารางรัศมีโค้งที่เผยแพร่สามารถช่วยในการตรวจสอบแบบร่างเบื้องต้นได้ ตารางที่ 6 ในคู่มือของสมาคมพัฒนาทองแดงและสถาบันทองแดงยุโรป ตัวอย่างเช่น ให้คําแนะนําตามความหนาสําหรับทองแดงที่นําไฟฟ้าสูงในอุณหภูมิครึ่งแข็งหรือแข็ง ถือว่าเป็นจุดเริ่มต้นในขอบเขตเนื้อหานั้น ตรวจสอบการดัดขอบโดยใช้ความกว้าง ความเย็น และเครื่องมือจริง และตรวจสอบใหม่หากดีไซน์เปลี่ยนเป็นอลูมิเนียมหรือใช้วัสดุเคลือบหรือฉนวนที่แตกต่างกัน ดูทองแดงสําหรับบัสบาร์ หมวด 1.2.2.2.7 และตารางที่ 6.
ควรวัดอะไรในการทดสอบการบิดเบี้ยวของซัพพลายเออร์
- ใช้วัสดุที่คุณตั้งใจจะซื้อสําหรับการเปรียบเทียบแบบเดียวกัน ให้ทําชิ้นทดลองแบบ flatwise และ edgewise จากชุดเดียวกัน โดยมีเกรด, อุณหภูมิ, หน้าตัด และสภาพขอบเหมือนกัน ขอให้ซัพพลายเออร์ระบุการกําหนดค่าเครื่องจักรและเครื่องมือที่ใช้ในแต่ละทิศทาง
- บันทึกรัศมีเครื่องมือและรัศมีที่เสร็จสมบูรณ์แยกกันตกลงวิธีการที่เหมาะสมกับความคลาดเคลื่อนของการวาด เช่น การวัดโปรไฟล์ หลังจากปล่อยชิ้นงานแล้ว ให้วัดรัศมีด้านในและมุมที่เสร็จสมบูรณ์ สปริงแบ็คคือการฟื้นฟูแบบยืดหยุ่นหลังจากปล่อย หากการทดลองจับมุมที่บรรจุได้ ให้บันทึกไว้ข้างมุมที่ปล่อยออกมา บันทึกการโค้งงอที่โปรแกรมไว้แยกกันเพื่อให้สามารถตีความค่าทั้งสองได้อย่างถูกต้อง
- ตรวจสอบชิ้นส่วนทั้งหมดในตําแหน่งประกอบใส่ชิ้นส่วนที่ตั้งใจผลิตพร้อมส่วนโค้งและรูจริง ๆ ใช้ข้อมูลอ้างอิงในแบบวาดเพื่อตรวจสอบความยาวขา ตําแหน่งรู การจัดแนวหน้าสัมผัส และการบิดเมื่อเหมาะสม ติดตั้งชิ้นส่วนในอุปกรณ์ตรวจสอบโดยไม่บังคับ ตกลงกันว่าผู้จัดจําหน่ายจะบันทึกสภาพพื้นผิวอย่างไร รวมถึงรอยแตกร้าวหรือความผิดปกติ
- เห็นด้วยกับการสอบรับเข้าก่อนเซ็นสัญญากับเครื่องมือหรืออุปกรณ์ ให้กําหนดปริมาณตัวอย่าง วิธีการวัด ความคลาดเคลื่อนในการวาด และเป้าหมายเวลารอบที่ใช้บังคับ หากคุณวางแผนจะตรวจสอบสิ่งเหล่านี้ในการทดสอบยอมรับจากโรงงาน (FAT) ให้รวมส่วนโค้งขอบที่สําคัญและชิ้นส่วนที่เสร็จสมบูรณ์ที่ท้าทายที่สุดในแผนการทดสอบ
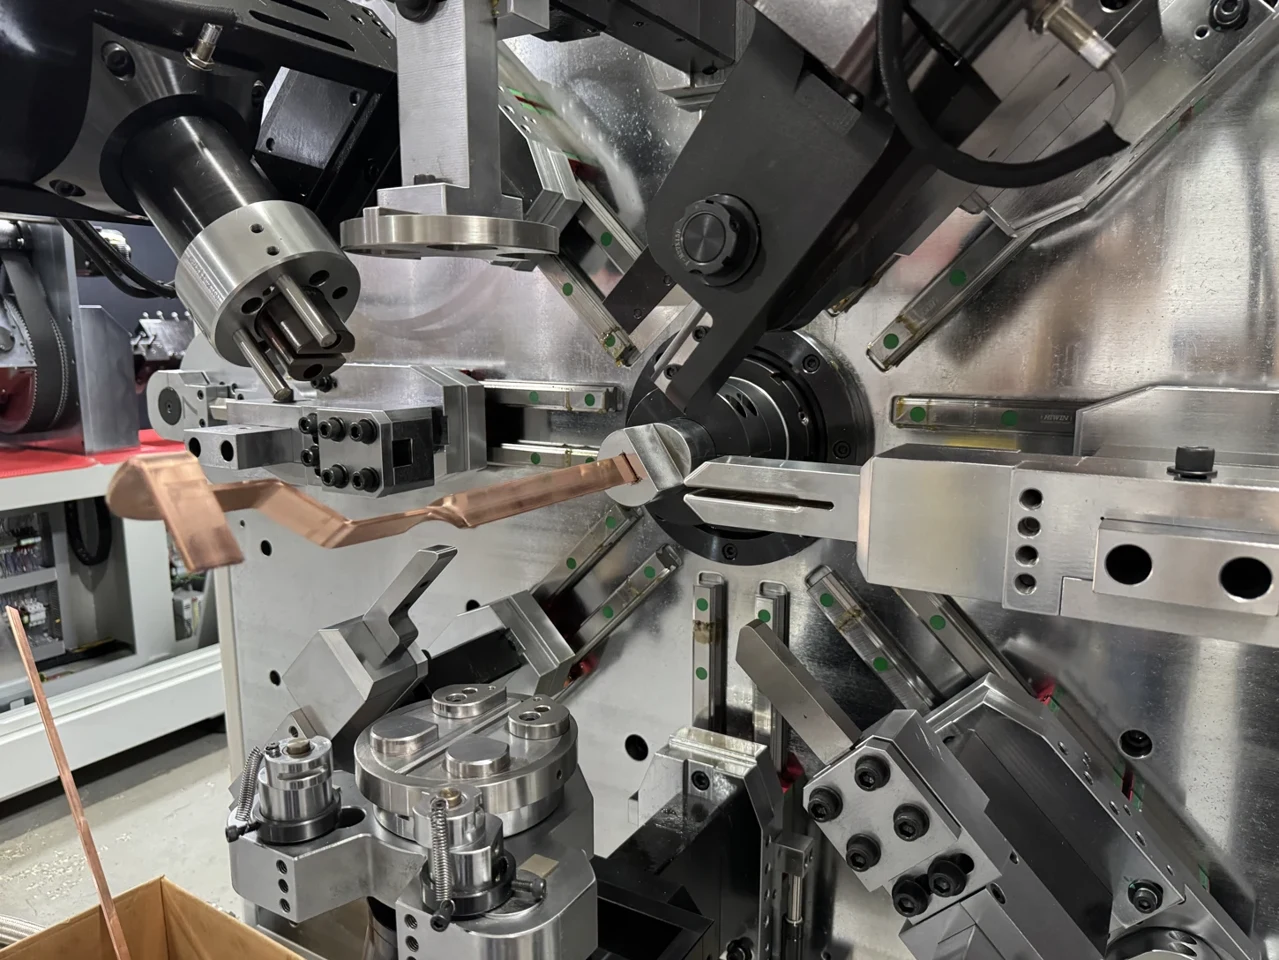
หากตัวอย่างขอบไม่สําเร็จที่รัศมีที่ระบุ ให้ตรวจสอบเครื่องมือและสอบถามว่าชุดประกอบสามารถรองรับรัศมีภายในที่ใหญ่กว่าได้หรือไม่ ให้เจ้าของแบบอนุมัติการเปลี่ยนแปลงใด ๆ ในแบบ แล้วทําการทดลองซ้ํากับข้อกําหนดที่แก้ไขแล้ว
ตรวจสอบค่างอไปพร้อมกันค่างอคือความยาวที่กําหนดให้กับส่วนโค้งเมื่อพัฒนาแผ่นเปล่า ยืนยันสําหรับแต่ละทิศทางการดัดโดยใช้การทดสอบที่วัดได้ เพื่อให้ความยาวที่ตัดและรูเจาะตรงกับแบบร่างที่เสร็จสมบูรณ์ จากนั้นตรวจสอบความยาวที่พัฒนาและตําแหน่งรูบนชิ้นงานทั้งหมด ดูคําอธิบายของ Autodesk เกี่ยวกับโต๊ะโค้งที่วัดได้.
ใช้แบบร่างเพื่อคัดเลือกเครื่อง BELAN
BELAN เริ่มต้นด้วยแบบชิ้นส่วน วัสดุ หน้าตัด ค่าความคลาดเคลื่อน และผลลัพธ์ที่วางแผนไว้ ตัวอย่างเช่น BL-TP-50-7E ระบุช่วงบัสบาร์ทองแดงไว้ดังนี้กว้าง 15–45 มม. และหนา 1.0–7.0 มม.. ตัวอย่างขนาด 30 × 5 มม. อยู่ในช่วงนี้ ดังนั้นเครื่องจึงสามารถเข้ารอบคัดเลือกเพื่อพิจารณาได้ ฝ่ายวิศวกรรมยังต้องตรวจสอบรัศมีที่ร้องขอ ทิศทางการดัด เครื่องมือ และรูปทรงของชิ้นส่วนที่เสร็จสมบูรณ์สเปค BL-TP-50-7E.
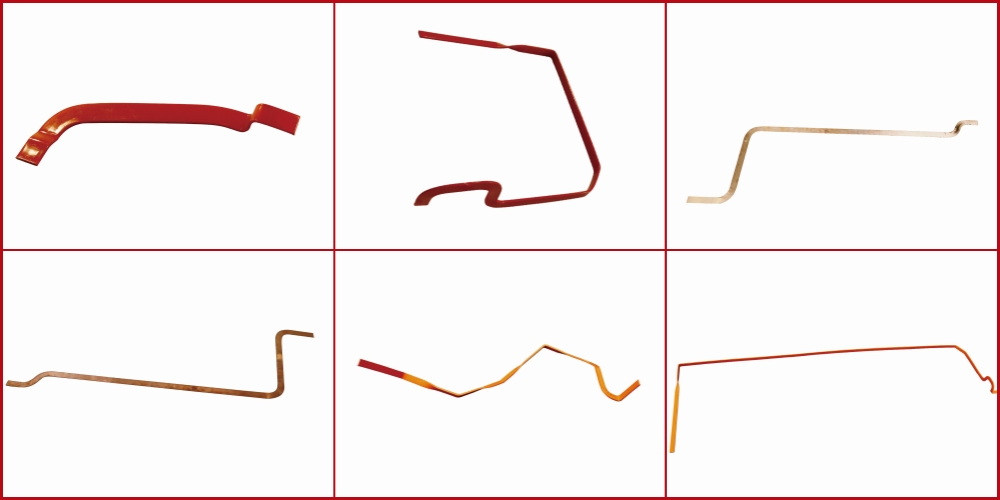
สําหรับใบเสนอราคาหรือตัวอย่าง กรุณาส่งข้อมูลการแก้ไขแบบร่าง เกรดทองแดงและอุณหภูมิทองแดง หน้าตัด ทิศทางการดัด รัศมีและมุมที่สําเร็จ รวมถึงปริมาณการผลิตที่คาดหวัง หากการยอมรับของฟิกซ์เจอร์เป็นตัวกําหนด ให้แนบแบบฟิกซ์เจอร์หรือข้อมูลอ้างอิงชุดหลัก ขอให้ทดลองใช้ชิ้นส่วนที่ขึ้นรูปยากที่สุดก่อนจะตัดสินใจเลือกอุปกรณ์และเครื่องมือเครื่องดัดบัสบาร์ BELAN และการสอบถามใบเสนอราคา.


