


ข้อบกพร่องสี่ประการเป็นสาเหตุของเศษเหล็กส่วนใหญ่ในทุกประเภทเครื่องดัดบัสบาร์: มุมเบี่ยงเบน, รอยแตกจากการเคลือบ, การโป่งด้านใน และรอยขีดข่วนบนพื้นผิว แต่ละจุดมีสาเหตุรากฐานที่แตกต่างกัน และครึ่งหนึ่งของจุดเริ่มต้นก่อนที่บาร์จะถึงโค้ง นี่คือรายการวินิจฉัยที่วิศวกรของเราใช้ในชั้นลูกค้า — คําตอบสั้น ๆ ก่อน แล้วจึงตรวจสอบเพื่อยืนยันคําตอบเหล่านั้น
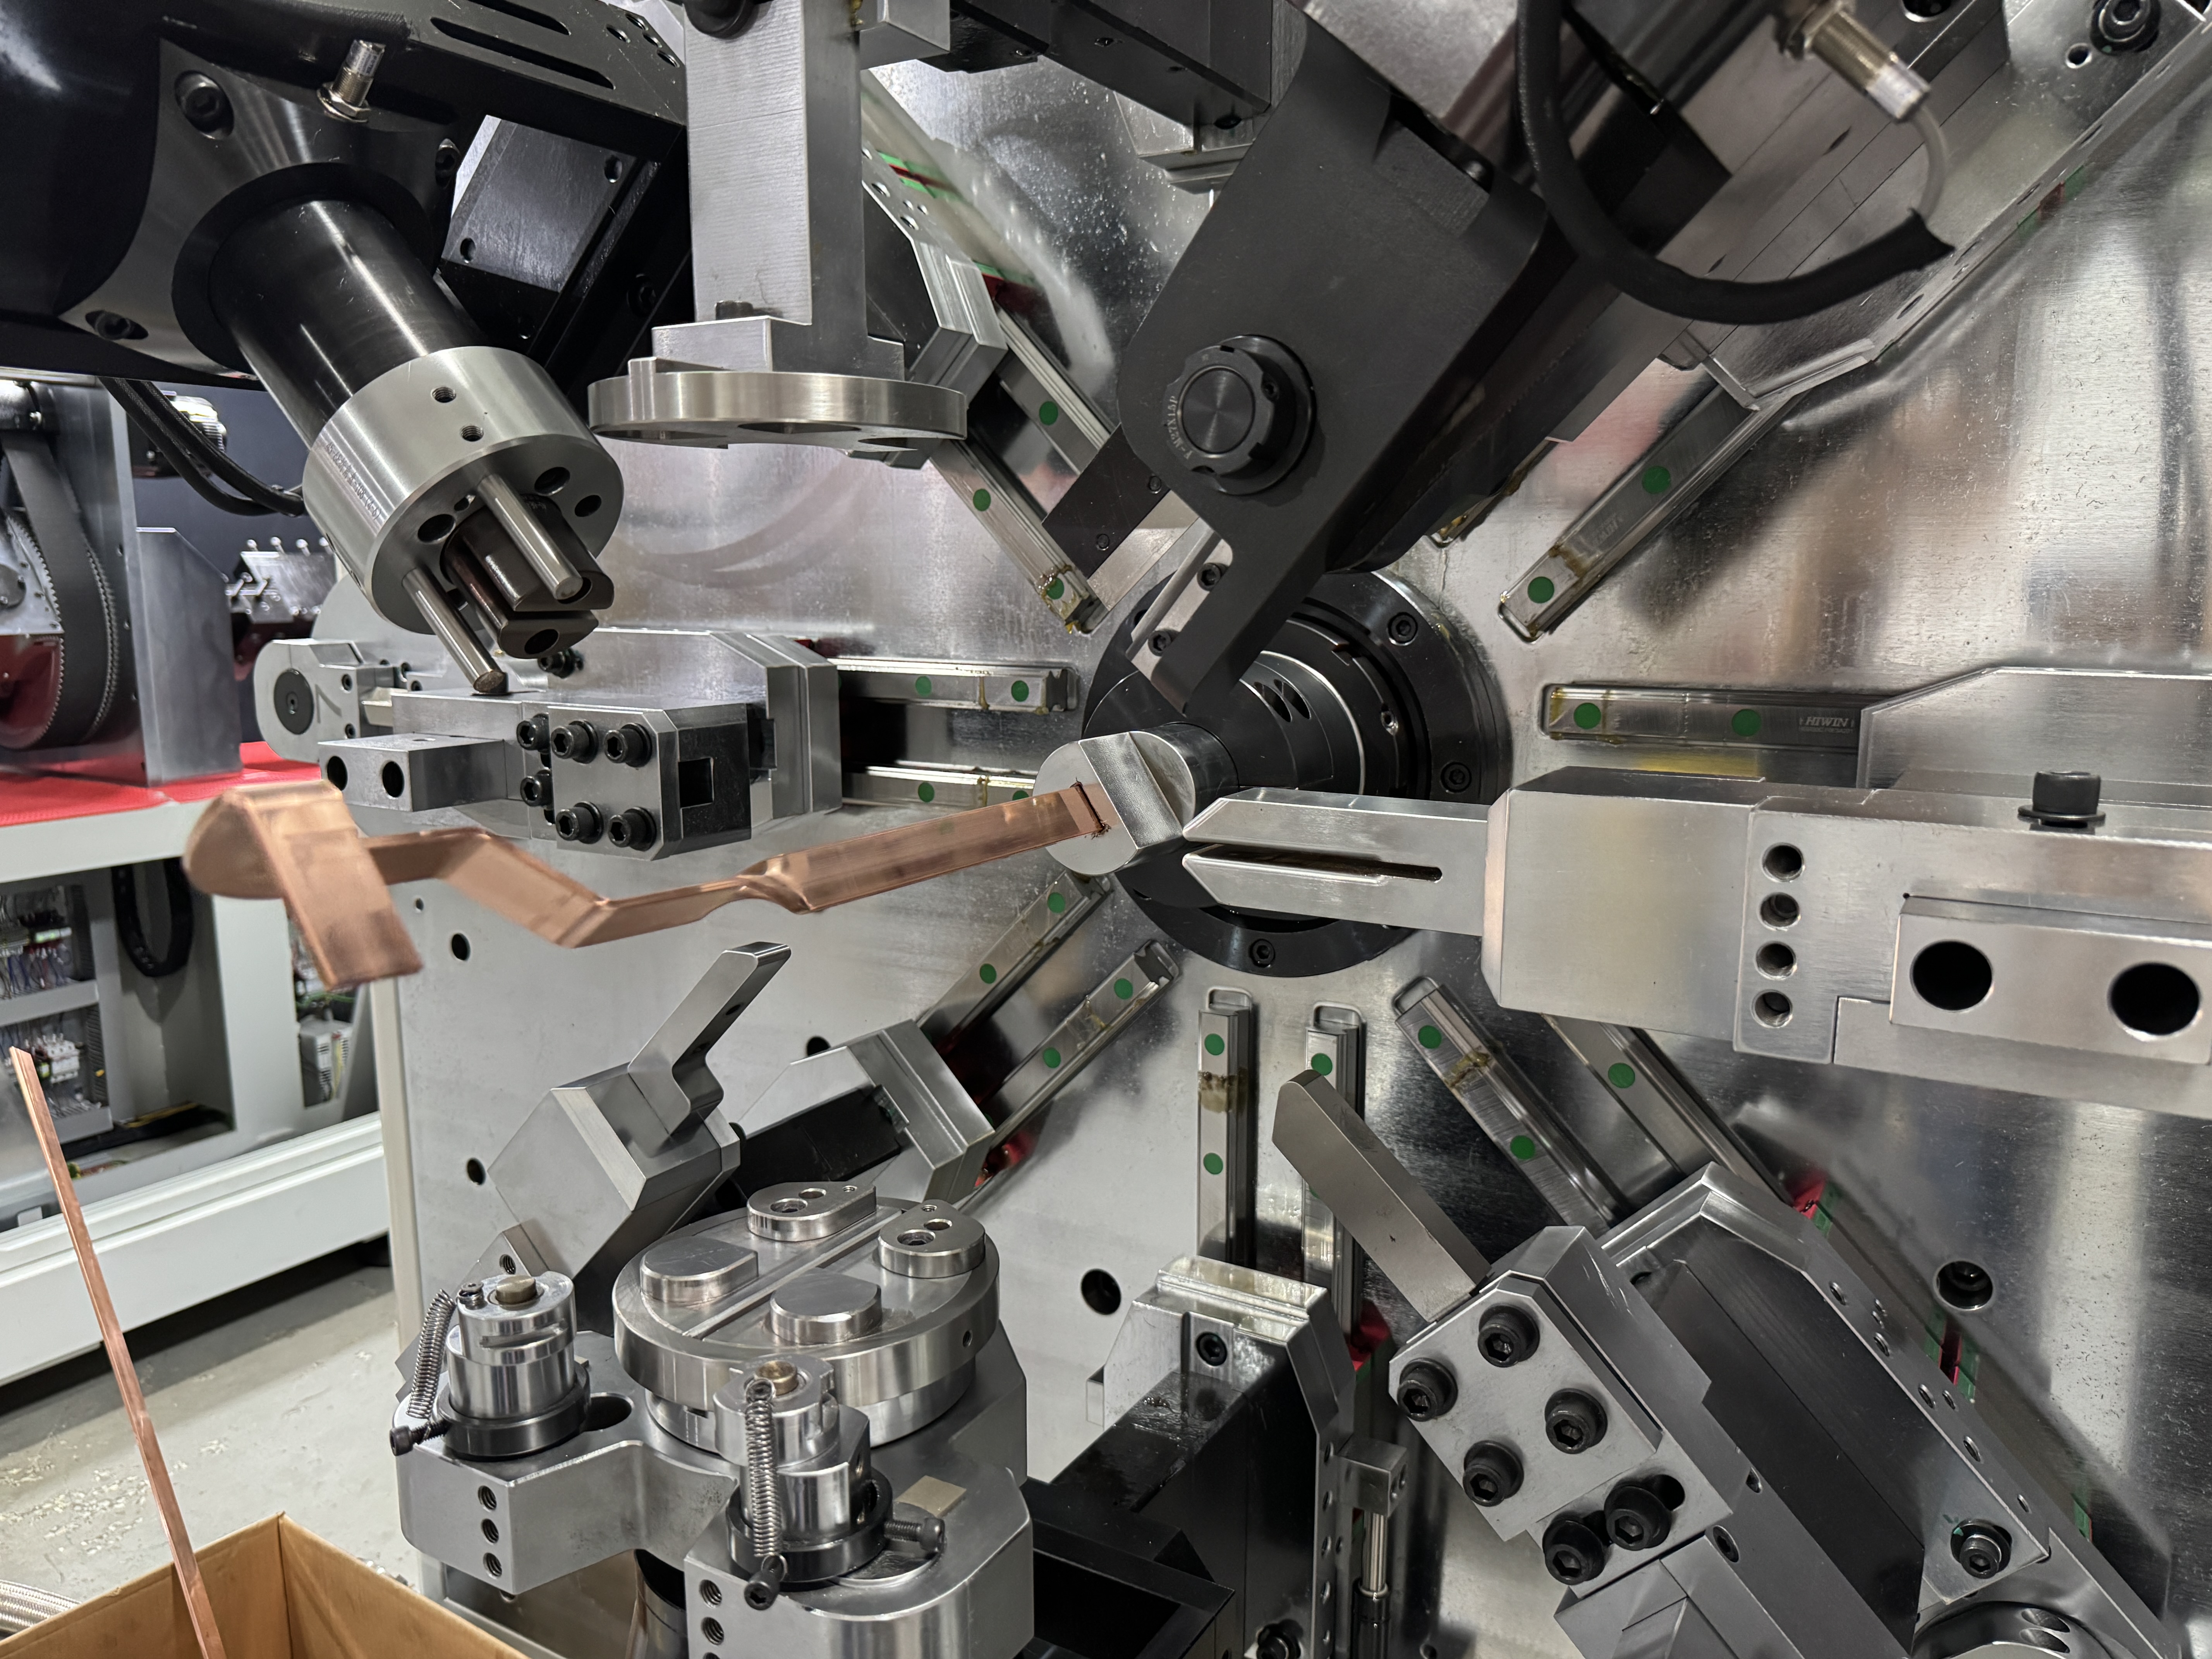
ครึ่งหนึ่งของข้อบกพร่องเริ่มต้นก่อนโค้ง
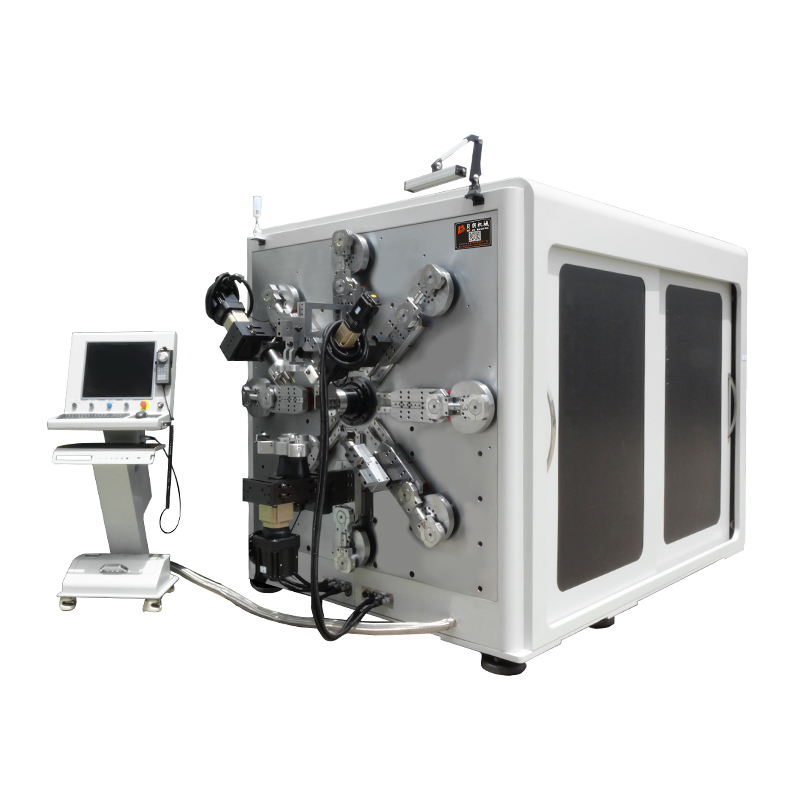
กฎที่มีประโยชน์ก่อนรายละเอียด: ทันทีที่ป้อนแท่งเหล็กเข้าไปในเครื่อง พื้นผิวของแท่งนั้นจะถูกปกป้องหรือเสียหายแล้ว การป้อนแบบติดตามจะพันบาร์ไว้บนพื้นที่สัมผัสกว้าง ล้อลูกกลิ้งจะกดมันในบางจุด ตัวป้อนอาหารแบบแคลมป์จับและปล่อย ทั้งสามแบบนี้ล้มเหลวในรูปแบบที่แตกต่างกัน และความล้มเหลวจะปรากฏในภายหลังในฐานะข้อบกพร่องที่ดูเหมือนปัญหาการดัดงอ นั่นคือเหตุผลที่ในทุกเครื่องดัดบัสบาร์เราสร้าง และสายป้อนถูกออกแบบอย่างพิถีพิถันไม่ต่างจากหัวดัด — TP-DL-45-6E ด้านล่างเป็นตัวอย่างที่ดีของการจัดวางเต็มรูปแบบ
ข้อบกพร่องที่ 1: มุมเบี่ยงหลังโค้ง
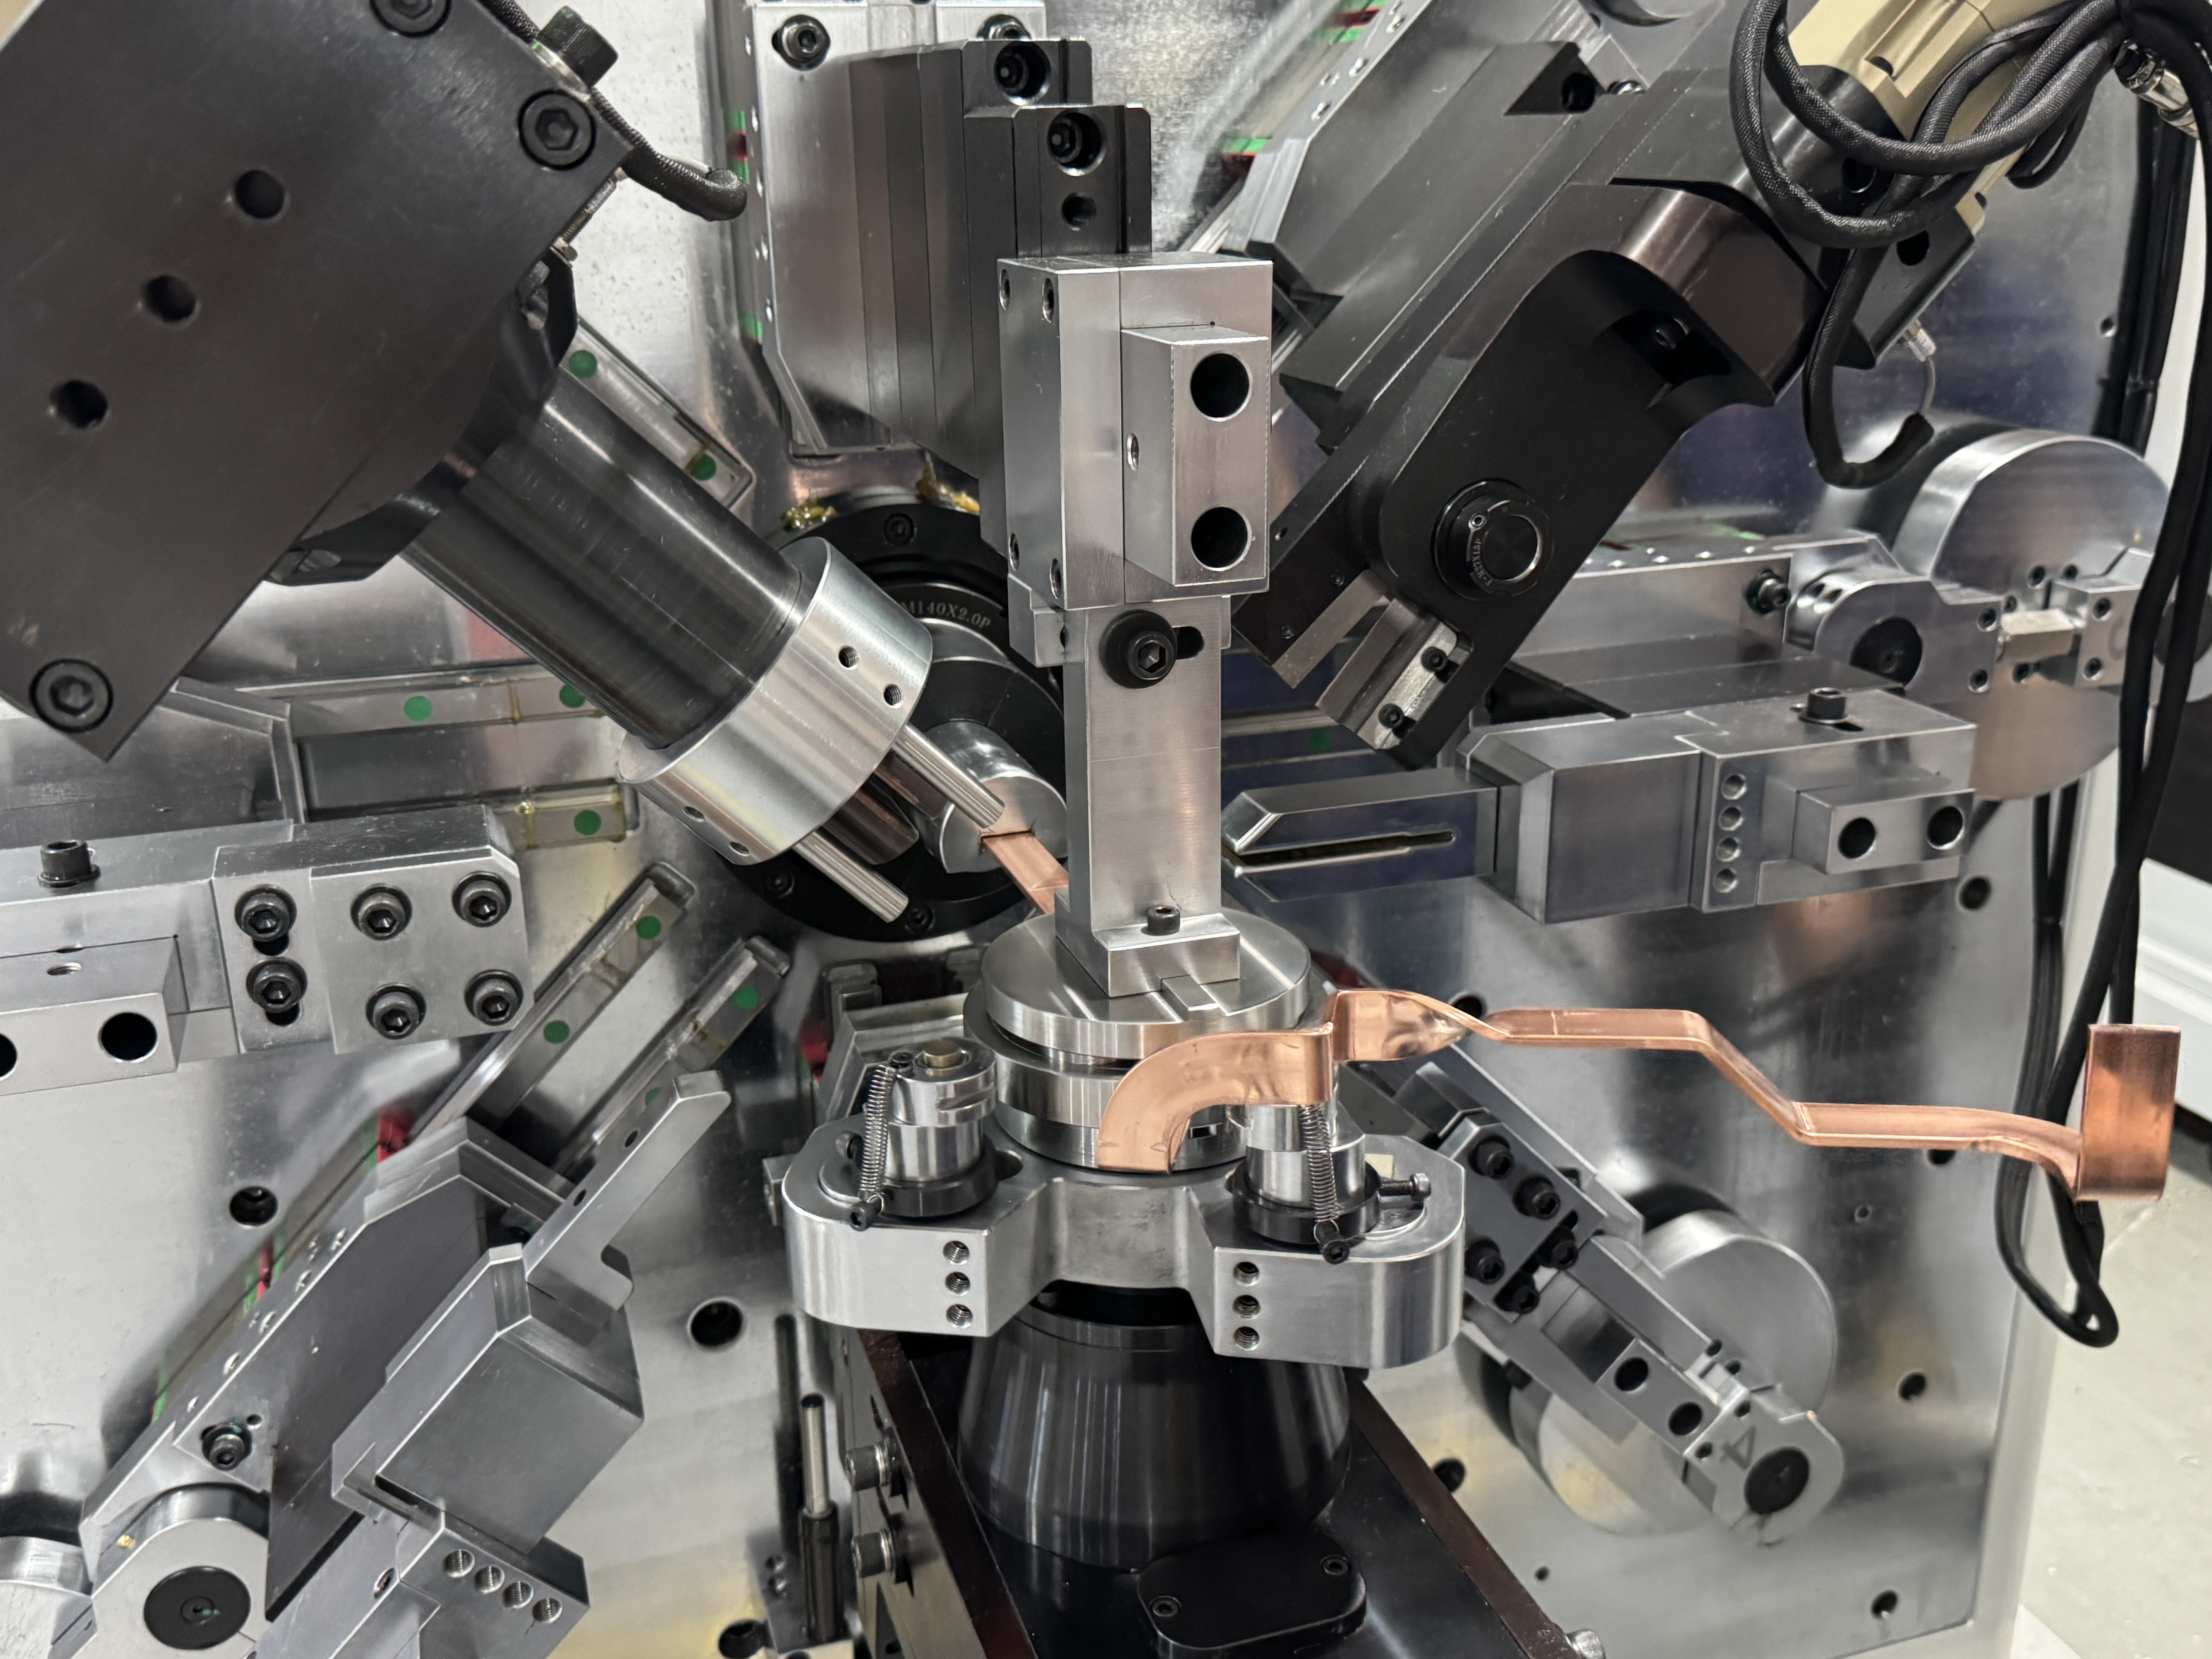
คําตอบสั้น ๆ:ทองแดงจะฟื้นตัวอย่างยืดหยุ่นเมื่อแรงดันคลาย ดังนั้น 90° ที่ตั้งโปรแกรมไว้จะตกที่ 91–92° ชดเชยโดยการดัดเกิน และบันทึกค่าความทนทาน ความหนา และทิศทางการดัด
แท่งที่อ่อนหรือเหล็กอบจะฟื้นตัวได้น้อยที่สุด; แท่งแข็งดึงได้มากที่สุดและแตกต่างกันไปในแต่ละล็อตโรงสี ความหนามีความสําคัญเพราะโซนการเสียรูปที่ลึกกว่าจะฟื้นตัวได้ยากกว่า ทิศทางก็สําคัญเช่นกัน — การโค้งแบนจะยึดแน่นกว่าการโค้งแนวตั้ง ซึ่งเป็นเหตุผลว่าทําไมเป้าหมายความแม่นยําที่เผยแพร่จึงแตกต่างกัน (±0.1° แบน, ±0.2° แนวตั้ง)
ตรวจสอบ:ดัดชิ้นทดสอบหนึ่งให้เป็นค่ามาตรฐาน วัดความแตกต่าง ใส่เป็นค่าชดเชย และตรวจสอบชิ้นที่สอง สี่โค้ง ไม่ใช่สี่สิบโค้ง ถ้าการดริฟต์กลับมากลางกะ ให้สงสัยว่าอุณหภูมิบาร์หรือการเปลี่ยนแปลงมาก ไม่ใช่โปรแกรม
ข้อบกพร่องที่ 2: รอยแตกร้าวเคลือบที่รัศมีด้านนอก
คําตอบสั้น ๆ:ชั้นเคลือบด้านนอกถูกยืดเกินกว่าที่เทป PVC, PA12 หรือไมก้าจะตามได้ รัศมีอาจจะแคบเกินไป หรือสารเคลือบมาถึงจุดโค้งเย็นและเสียหายล่วงหน้า
มีการแก้ไขสองแบบตามลําดับ อันดับแรก รูปทรง: รักษารัศมีด้านในให้กว้างเท่ากับบาร์หนึ่งเท่าสําหรับการโค้งแบน และความหนาบาร์หนึ่งคูณสําหรับการโค้งแนวตั้ง ประการที่สอง อุณหภูมิ: หน่วยอุ่นล่วงหน้าความถี่สูงที่ทางออกจะทําให้แท่งร้อนก่อนขึ้นรูป ทําให้เคลือบยืดหยุ่นพอที่จะยืดได้แทนที่จะแตก
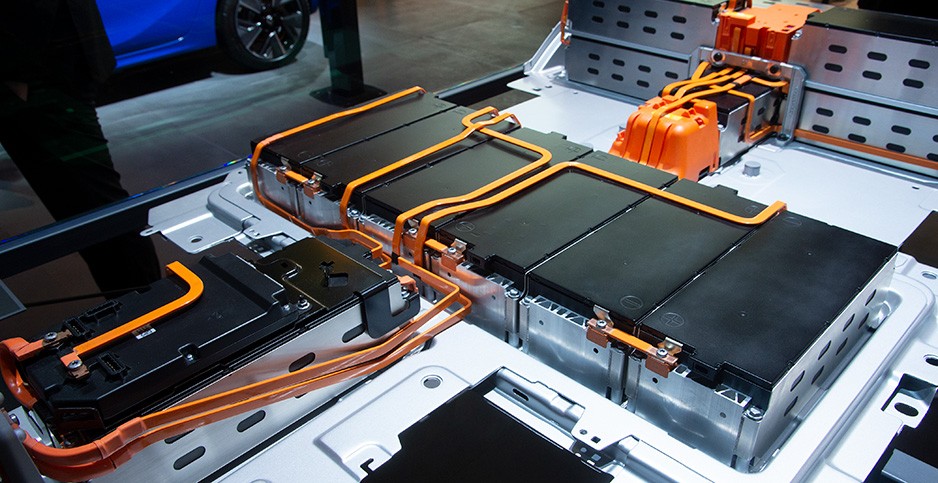
ตรวจสอบ:ถ้ารอยแตกปรากฏเฉพาะตอนเช้าหรือวันที่อากาศหนาว จะให้อุ่นล่วงหน้า ถ้าปรากฏเฉพาะในภาพวาดเดียว จะเป็นรัศมี ถ้าพวกมันเดินตามเส้นทางป้อนเป็นเส้นขนาน ก็ไม่ใช่ทั้งสองอย่าง — นั่นคือข้อบกพร่องของการป้อน
ข้อบกพร่องที่ 3: โป่งด้านในของหน้า
คําตอบสั้น ๆ:ทองแดงที่ถูกเลื่อนจะดันชั้นเคลือบที่ไม่บีบอัดออกด้านนอกในรัศมีด้านใน ควบคุมด้วยรัศมี อุ่นเครื่องล่วงหน้า และ — เมื่อดึงดึงให้โค้งแน่น — ขั้นตอนการซ่อมแซมด้วยชิมและเตาอบ
มาตรฐานการผลิตแท่ง PVC-ไมก้ามีความหนา 1.6 มม. ด้านเดียวเมื่อโค้งแบน และ 1.5 มม. ในโค้งแนวตั้ง โดยมีค่าความคลาดเคลื่อนในอุตสาหกรรมที่มักระบุไว้ที่ 4 มม. ทั้งสองด้าน เมื่อก้อนยังปรากฏอยู่ ขั้นตอนคือ: ใช้แผ่นรองสแตนเลสทับบริเวณนูน คีมล็อกแรงดัน เตาอบอุโมงค์ที่อุณหภูมิ 100–130 °C เป็นเวลา 1-2 นาที แล้วค่อยพัดลมระบายความร้อน การสลับลําดับ — การหนีบเย็นหรือการให้ความร้อนโดยไม่ใช้แผ่นรอง — แลกกับก้อนนูนเป็นแผ่นที่ลอกออก
ตรวจสอบ:กดปุ่มนูนด้วยนิ้วหัวแม่มือ ก้อนนุ่มและยืดหยุ่นจะเคลือบผิวยกตัวและจะฟื้นตัวเมื่อได้รับความร้อน ก้อนแข็งที่มีการฟอกสีฟันหมายความว่ารัศมีนั้นแคบเกินไปสําหรับวัสดุแล้ว
ข้อบกพร่องที่ 4: รอยขีดข่วนและรอยล้อ
คําตอบสั้น ๆ:แรงกดสัมผัส ไม่ใช่แรงดัด ลูกกลิ้งแบบรับน้ําหนัก ขอบไกด์ที่คม และรางที่สึกหรอ ล้วนทิ้งรอยขนานกับทิศทางป้อนบนเครื่องดัดบัสบาร์ทุกเครื่อง
ตรวจสอบ:วัดระยะขูดกับการเพิ่มป้อน เครื่องหมายที่เว้นระยะพอดีที่ขั้นตอนป้อนมาจากเครื่องป้อน; รอยขีดข่วนที่ไม่สม่ําเสมอเกิดจากรางนําหรือโต๊ะรันเอาท์ บนแถบเคลือบ ล้อแบนเดียวสามารถลอกขอบทั้งด้านได้ตลอดการเปลี่ยนเกียร์
ตารางวินิจฉัยด่วน
เรามีเวอร์ชันของโต๊ะนี้ติดเทปไว้ภายในประตูยามของเครื่องดัดบัสบาร์ทุกเครื่องที่ออกจากเวิร์กช็อปของเรา:
| อาการ | สาเหตุที่น่าจะเป็นไปได้มากที่สุด | การตรวจสอบครั้งแรก |
|---|---|---|
| มุมการเลื่อน 1–2° | การดีดกลับ, การชดเชยผิด | การเปลี่ยนแปลงของอุณหภูมิและความหนา |
| รอยร้าวที่รัศมีภายนอก | รัศมีแน่นเกินไป / เคลือบเย็น | รัศมีการดึง, ตั้งค่าการอุ่นล่วงหน้า |
| การโป่งด้านในเกินสเปค | รัศมี, การยึดติด, แท่งเย็น | กฎรัศมี, บันทึกเตาอบ |
| รอยขีดข่วนขนาน | การติดต่อกับเครื่องป้อน | แรงดันราง, การสึกหรอของล้อ |
| ทําเครื่องหมายเฉพาะที่ปลายบาร์เท่านั้น | ขอบนําทางสําหรับเข้า/ออก | การจัดแนวไกด์ |
สิ่งนี้หมายถึงอะไรสําหรับสายผลิตภัณฑ์ของคุณ
ข้อบกพร่องทั้งสี่นี้ไม่จําเป็นต้องใช้เครื่องใหม่ในการวินิจฉัย สามในนั้นถูกกําหนดโดยฉากและสภาพวัสดุ; มีเพียงอย่างเดียวเท่านั้น — ความเสียหายของชั้นเคลือบเรื้อรัง — ที่มักชี้ไปที่การออกแบบการป้อนเอง Aเครื่องดัดบัสบาร์ที่ติดตามเหตุผลการปฏิเสธของตัวเองตามหมวดหมู่จะหาสาเหตุได้ภายในหนึ่งสัปดาห์ เครื่องที่นับแค่เศษเหล็กจะปรับพารามิเตอร์ผิดไปอีกหลายเดือน
หากถังขยะของคุณมีหมวดหมู่หลักเพียงประเภทเดียว ให้ส่งรูปถ่ายข้อบกพร่อง แบบแปลน และชุดวัสดุไปยัง BELAN เราจะนําชิ้นส่วนเดียวกันนี้ไปใช้กับเครื่องดัดบัสบาร์ วัดผลลัพธ์และส่งวิดีโอพร้อมพารามิเตอร์ที่แก้ไขได้
BELAN Machinery ผู้ให้บริการโซลูชันการขึ้นรูปลวดยานยนต์ผู้เชี่ยวชาญของคุณ แชร์ภาพถ่ายข้อบกพร่องและข้อกําหนดบาร์ของคุณเพื่อทดลองดัดฟรี พร้อมคืนชิ้นส่วนและการตั้งค่ากระบวนการที่วัดได้
กําลังไล่ตามข้อบกพร่องที่ดื้อรั้นอยู่ตอนนี้?
ส่งรูปถ่ายของของที่ถูกปฏิเสธ ภาพวาด และชุดบาร์ของคุณมาให้เรา เราจะทําซ้ําบนเครื่องที่จับคู่ ถ่ายวิดีโอการแก้ไข และส่งคืนพารามิเตอร์ — ไม่คิดค่าบริการ ไม่มีข้อผูกมัด

