


บัสบาร์ที่แตกมักจะถูกโทษว่าเป็นเพราะเครื่องที่ทําให้มันงอ แต่เมื่อผมตัดส่วนที่แตกร้าวและดูที่หน้าการแตกหัก เก้าครั้งจากสิบครั้งรอยร้าวถูกตัดสินก่อนที่แท่งจะถึงหัวโค้ง — ในแง่ของวัสดุ ทิศทางการกลิ้ง หรือความคมที่เกิดขึ้นจากขั้นตอนตัดด้านบน สร้างมาอย่างเหมาะสมเครื่องดัดบัสบาร์ทําซ้ํามุม 90° ภายใน ±0.2° ดังนั้นเมื่อเกิดรอยร้าวในชุดงาน การควบคุมมุมแทบจะไม่เป็นสาเหตุ นี่คือวิธีที่ผมแยกปัญหาวัสดุออกจากปัญหาการตั้งโต๊ะบนพื้นที่โรงงาน

สี่สาเหตุต้นน้ําที่ฉันตรวจสอบก่อน
รัศมีแคบเกินไปสําหรับอุณหภูมิ
บัสบาร์ทองแดงดูนุ่ม แต่ส่วนใหญ่จะมาแบบครึ่งแข็ง และแต่ละเทมเปอร์มีรัศมีขั้นต่ําที่จะอยู่รอด Aรัศมีการโค้งของบัสบาร์ทองแดงวิธีนี้ใช้ได้กับแท่งอบที่สามารถฉีกแท่งแข็งครึ่งหนึ่งที่มีขนาดเท่ากันได้ นิสัยของผมคือเริ่มจากรัศมีภายในเท่ากับความหนาของวัสดุ แล้วค่อย ๆ เพิ่มระดับจนรอยแตกหายไป แทนที่จะสงสัยเครื่องจักรก่อน แท่งเคลือบมีกฎเข้มงวดกว่าบนพื้นของเรา: ในโค้งราบ รัศมีด้านในจะคงที่หนึ่งเท่าของความกว้างแท่ง (พื้นที่นูน 1.6 มม. ต่อด้าน) และในโค้งแนวตั้งจะเพิ่มความหนาหนึ่งเท่า (1.5 มม. ต่อด้าน) ทองแดงเปลือยทนต่อรัศมีที่แคบกว่า แต่ยังคงมีระเบียบเรื่องลายและขอบ
เส้นทางโค้งวิ่งไปกับเมล็ดพืช
เมื่อเส้นโค้งวิ่งขนานกับทิศทางการกลิ้ง ขอบเขตของเม็ดไม้จะตกลงบนด้านแรงดึงของโค้ง และรอยแตกจะออกมายาวและตรง ถ้าโค้งข้ามลายไม้ หน้าแตกจะทื่อและเป็นเส้นใย — เป็นโหมดการล้มเหลวที่ปลอดภัยกว่า ถ้ารอยร้าวเกิดขึ้นและหายไปภายในหนึ่งชุด สายปรับระดับหรือวิธีที่ผู้ปฏิบัติงานใส่แท่งเหล็กลงในแมกกาซีนมักจะเป็นสาเหตุ แถบตัดตามความยาวควรวางซ้อนในทิศทางเดียวกันและทําเครื่องหมายไว้
ขอบตัดนํารอยร้าวเข้ามา

ด้านนอกของโค้งจะอยู่ในแรงดึง ใบมีดหรือรอยแตกเล็ก ๆ จากการเฉือนหรือเลื่อยจะอยู่บนพื้นผิวนั้นพอดี และรอยแตกจะเริ่มต้นที่ปลายใบมีด ถ้ารอยแตกเริ่มที่ขอบด้านใดด้านหนึ่งของเส้นโค้งอย่างต่อเนื่อง ให้สงสัยขอบที่ถูกตัดก่อน ลบคมก่อนดัด; ขอบที่ถูกตัดด้วยเลเซอร์มีพฤติกรรมดีกว่าขอบที่ถูกตัดอย่างเห็นได้ชัด
อารมณ์ผสมในล็อตเดียว
ซัพพลายเออร์เปลี่ยนล็อตหลอมและตารางการอบร้อนจะเปลี่ยนไป ภาพวาดเดียวกันนี้อาจแตกบนแท่งบางแท่งและส่งต่อแท่งอื่นจากการส่งเดียวกัน ไม่มีการปรับเครื่องไหนที่แก้ปัญหาได้ — ขอใบรับรองอุณหภูมิจากซัพพลายเออร์และกักกันล็อตที่สงสัย
ลําดับการคัดกรอง 20 นาที
รันตัวแปรเหล่านี้ตามลําดับ โดยเปลี่ยนทีละตัวแปร อันดับแรก อ่านหน้าแตกหัก: เม็ดสีหยาบและสว่างชี้ไปยังรัศมีที่แคบ; เนื้อสัมผัสที่หมองและเป็นเส้นใยบ่งชี้ทิศทางหรือความเข้มข้นของเม็ด อันดับที่สอง ดัดส่วนที่ผ่านการอบอ่อนที่ได้รับการยืนยัน อันดับสาม หมุนบาร์ 90° แล้วโค้งอีกครั้ง ประการที่สี่ ชะลอความเร็วการดัดงอ อันดับห้า เพิ่มรัศมีหนึ่งก้าว ขั้นตอนใดก็ตามที่ทําให้รอยแตกหายไป จะชี้ไปที่สาเหตุรากฐาน
สิ่งที่เครื่องจักรสามารถแก้ไขได้ และสิ่งที่มันแก้ไขไม่ได้
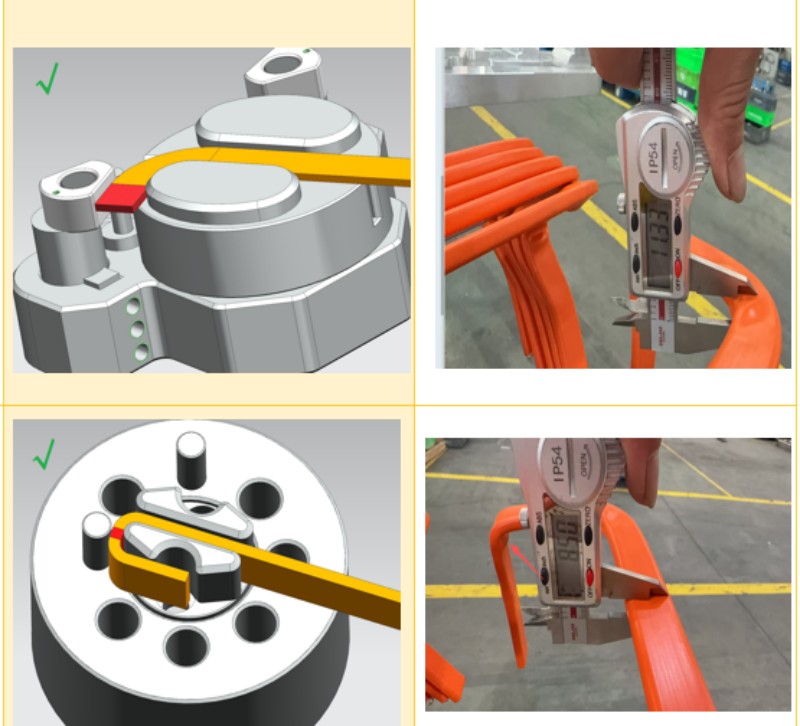
ในช่วงเวลาของกระบวนการเสียง เครื่องจักรก็ได้รับการดูแลอย่างคุ้มค่า แขนงัดแปดแขนบนชิ้นส่วน 16 แกนของเราเครื่องดัดบัสบาร์(TP-DL-45-6E, กว้าง 12–45 มม. ×หนา 2–6 มม.) ทํางานตามลําดับ ลดความเร็วโค้งก่อนถึงรัศมีแคบ กด ±0.1° ในโค้งราบ และ ±0.2° เมื่อโค้งแนวตั้ง และทําซ้ําพารามิเตอร์ที่พิสูจน์แล้วในลักษณะเดียวกันสิบพันครั้ง ส่วนที่หนากว่า — กว้าง 15–60 มม. ×หนา 2–8 มม. — จะติดตั้งบนโครง 6000KG ของ TP-DL-60-8Eเครื่องดัดบัสบาร์ซึ่งการรองรับที่แข็งแรงจะสําคัญที่สุดบนบาร์หนัก สิ่งที่เครื่องไม่มีเครื่องไหนแก้ได้: อุณหภูมิผิด ทิศทางการกลิ้งแบบสุ่ม หรือขอบใบมีดที่ค้างอยู่ สิ่งเหล่านั้นเป็นของฝ่ายวัตถุ
ตารางวินิจฉัยด่วน
ก่อนแตะต้องการตั้งค่าใด ๆ บนเครื่องดัดบัสบาร์, จับคู่สิ่งที่คุณเห็นกับตารางนี้:
| อาการของฝ่ายตรงข้าม | สาเหตุที่น่าจะเป็นไปได้มากที่สุด | เดินหมากครั้งแรก |
| รอยแตกเริ่มที่ขอบโค้งด้านนอก สว่างและมีลายหยาบ | รัศมีแคบเกินไปสําหรับอารมณ์ | เพิ่มรัศมีขึ้น |
| รอยแตกวิ่งตามแนวโค้ง เริ่มจากขอบด้านหนึ่ง | มีคมหรือรอยแตกเล็ก ๆ ที่ขอบตัด | ลบคมก่อนดัด |
| บางแท่งแตก บางแท่งไม่แตก ล็อตเดียวกัน | ทิศทางเมล็ดหรือผสมเทมเปอร์ | ปรับทิศทางบาร์ให้เป็นมาตรฐาน; ขอใบรับรองความทนร้อน |
| ผิวเปลือกส้ม แล้วแตกหัก | รัศมีเล็กเมื่อเทียบกับความหนา ทําให้ทํางานหนักเกินไป | เพิ่มรัศมี ชะลอการโค้ง |
| ตําแหน่งเดียวกันแตกร้าวทุกแท่ง | ความเสียหายของเครื่องมือหรือหน้าหนีบ | ตรวจสอบหน้าพิมพ์และแคลมป์ |
กฎรัศมีถูกเก็บไว้ ไม่ใช่ปรับจูน

ตรรกะทางเศรษฐกิจบนพื้นของเรานั้นง่ายมาก: กําหนดกฎรัศมี ขั้นตอนการลบคม และทิศทางของแท่งลงในแผ่นกระบวนการ จากนั้นให้เครื่องดัดบัสบาร์ความซ้ําซ้อนของด้ายจับ — ความแม่นยําในการป้อน ±0.1 มม. ต่อ 300 มม. และมุม ±0.2° ต่อมุม หมายความว่าการตั้งค่าที่ผ่านการตรวจสอบแล้วจะยังคงใช้ได้ตลอดทั้งสายการผลิต ทุกกรณีที่ผมตามรอยการงอของบัสบาร์ มักจะย้อนกลับไปที่ฝั่งวัสดุหรือแผ่นกระบวนการ ไม่เคยเกิดจากเซอร์โวที่หลุดจากสเปก ความแม่นยําในการป้อนอาหาร ความแม่นยําของมุม และความทนทาน 100,000 รอบก่อนจัดส่ง ช่วยให้เป็นเช่นนั้น
หากรอยแตกทําให้คุณติดขัด ส่งแบบร่างพร้อมภาพถ่ายหน้ารอยแตกมาให้เรา พร้อมระบุความกว้าง ความหนา อุณหภูมิ และรัศมี แล้วเราจะบอกคุณโดยตรงว่าควรเปลี่ยนการตั้งค่าหรือวัสดุ สิทธิ์เครื่องดัดบัสบาร์การตั้งค่าจะคุ้มค่าก็ต่อเมื่อบาร์ที่เข้ามาในนั้นสม่ําเสมอ BELAN Machinery ผู้ให้บริการโซลูชันการขึ้นรูปลวดยานยนต์ผู้เชี่ยวชาญของคุณ


