


ลองถามเวิร์กช็อปที่ดัดแท่งฉนวนว่าอะไรกินงบประมาณเศษเหล็ก คําตอบก็แทบไม่เคยเป็นรอยร้าว มันคือก้อน — ตุ่มพองที่ขึ้นตรงด้านในของโค้ง ตรงจุดที่เคลือบไม่มีที่ให้ไป ใครก็ตามที่ใช้แถบ PVC, PA12 หรือเทปไมก้าบนเครื่องดัดบัสบาร์เคยเห็นมัน ส่วนที่เคลือบกันแบบบัสบาร์นี้ดูเหมือนสิ่งที่คุณต้องอยู่กับมัน ไม่ใช่ สามารถคาดการณ์การโป่งนี้ได้ โดยจํากัดด้วยรูปทรง และสามารถปิดท้ายด้วยการให้ความร้อนอย่างควบคุมเมื่อยังเห็นได้

ทําไมถึงเกิดการโป่ง
เมื่อแท่งเหล็กโค้งงอ ทองแดงจะไหลเข้าด้านในของรัศมี ทองแดงอัดแน่นได้อย่างมีความสุข การเคลือบไม่ถูกบีบอัด: เทป PVC, PA12 และไมกาไม่สามารถบีบอัดได้ ดังนั้นทองแดงที่ถูกเลื่อนจะดันฉนวนออกไปด้านนอกและเกิดตุ่มพองที่ด้านในของโค้ง
มีสามปัจจัยที่กําหนดขนาดของมัน:
- รัศมีด้านในยิ่งรัศมีแคบเท่าไร ทองแดงก็จะถูกแทนที่มากขึ้นต่อความยาวแท่งมิลลิเมตร
- ความแข็งและการยึดเกาะของชั้นเคลือบPVC ที่ยึดติดไม่ดีจะโป่งออกมาได้มากกว่าเทปไมก้าที่ยึดติดอย่างดี
- อุณหภูมิบาร์แท่งเย็นจะรวมการเคลื่อนที่ไว้ที่จุดเดียว; แท่งอุ่นจะกระจายไปตามชั้นเคลือบ

ตัวเลขที่เราทํางานเพื่อ
สําหรับแท่ง PVC-mica มาตรฐานการผลิตของเราคือส่วนที่นูนออกมา1.6 มม. ด้านเดียวบนโค้งแบนและ1.5 มม. เมื่อโค้งตั้งฉาก. ค่าความคลาดเคลื่อนในอุตสาหกรรมที่มักกล่าวถึงคือ 4 มม. รวมทั้งสองด้าน ดังนั้นค่าเหล่านี้จึงเหลือช่องว่างจริงสําหรับการประกอบของลูกค้า
เรขาคณิตที่พาคุณไปถึงจุดนั้นคือกฎเดียวกับที่เราใช้กับทุกเครื่องเครื่องดัดบัสบาร์: ถือรัศมีภายในไว้ที่ความกว้างแท่งหนึ่งคูณบนโค้งราบ และความหนาแท่งหนึ่งคูณบนโค้งแนวตั้ง เคารพรัศมีและทองแดงที่ถูกเลื่อนจะกระจายไปตามแท่งแทนที่จะยกชั้นเคลือบขึ้นในจุดหนึ่ง
วิธีแก้ไขสี่ขั้นตอนเมื่อยังมีปุ่มนูนอยู่
แม้จะมีรูปทรงที่ถูกต้อง ชุดสินค้าก็ยังมาพร้อมกับการยึดเกาะที่อ่อนกว่าข้อกําหนด หรือแรงดึงของลูกค้าทําให้รัศมีแคบ นี่คือลําดับการปรับปรุงที่เราทํา ตามลําดับ:
ขั้นตอนที่ 1 — ปกป้องบาร์ขณะเข้าการป้อนแบบติดตามพร้อมการเคลือบแบบเต็มชั้นช่วยป้องกันไม่ให้เคลือบเสียหายล่วงหน้า บาร์ที่ถึงโค้งด้วยล้อแบนจะโป่งมากขึ้นและฉีกขาดระหว่างซ่อม BL-TP-45-6EL ของเรา รุ่น 13 แกนเครื่องดัดบัสบาร์โดยเฉพาะสําหรับแถบเทปไมกาที่กว้างถึง 50 มม. และหนา 7 มม. จับคู่แทร็กนี้กับฟีดเสริมและเครื่องหนีบ — แถบนี้ถูกยกขึ้น ไม่ใช่ถูกลาก
ขั้นตอนที่ 2 — อุ่นที่โค้งบนเครื่องดัดบัสบาร์ติดตั้งหน่วยความถี่สูงที่จุดออก แท่งจะถูกอุ่นก่อนขึ้นรูป ความร้อนทําให้ชั้นเคลือบยืดหยุ่น จึงยืดออกรอบ ๆ การเคลื่อนที่แทนที่จะยกขึ้นอย่างรวดเร็ว สําหรับ PVC ที่ยึดเกาะไม่ดี ขั้นตอนนี้เพียงอย่างเดียวก็สามารถแก้ปัญหาการโป่งได้มาก
ขั้นตอนที่ 3 — หนีบส่วนที่โป่งให้เรียบสําหรับชิ้นส่วนที่ยังมีก้อนนูน จะมีแผ่นรองสแตนเลสคดทับส่วนที่นูนและยึดด้วยคีมล็อก แผ่นชิมจะกระจายแรงกดเพื่อให้ชั้นเคลือบถูกกดทับ ไม่ใช่ถูกเจาะ ขณะที่มันแบนกลับไปแนบกับทองแดง
ขั้นตอนที่ 4 — ใช้เตาอบแบบอุโมงค์ แล้วค่อยเย็นชิ้นส่วนที่หนีบจะผ่านเตาอบอุโมงค์ที่100–130 °C เป็นเวลา 1-2 นาทีจากนั้นออกไปยังระบบระบายความร้อนของพัดลม สารเคลือบจะไหลกลับลงบนทองแดงเมื่อร้อนและแข็งตัวเมื่อเย็นลง การปรับปรุงบัสบาร์ในเตาอบอุโมงค์อย่างถูกต้องจะทําให้โซนที่ซ่อมแซมดูเรียบเนียน และชิ้นส่วนผ่านการทดสอบฉนวน
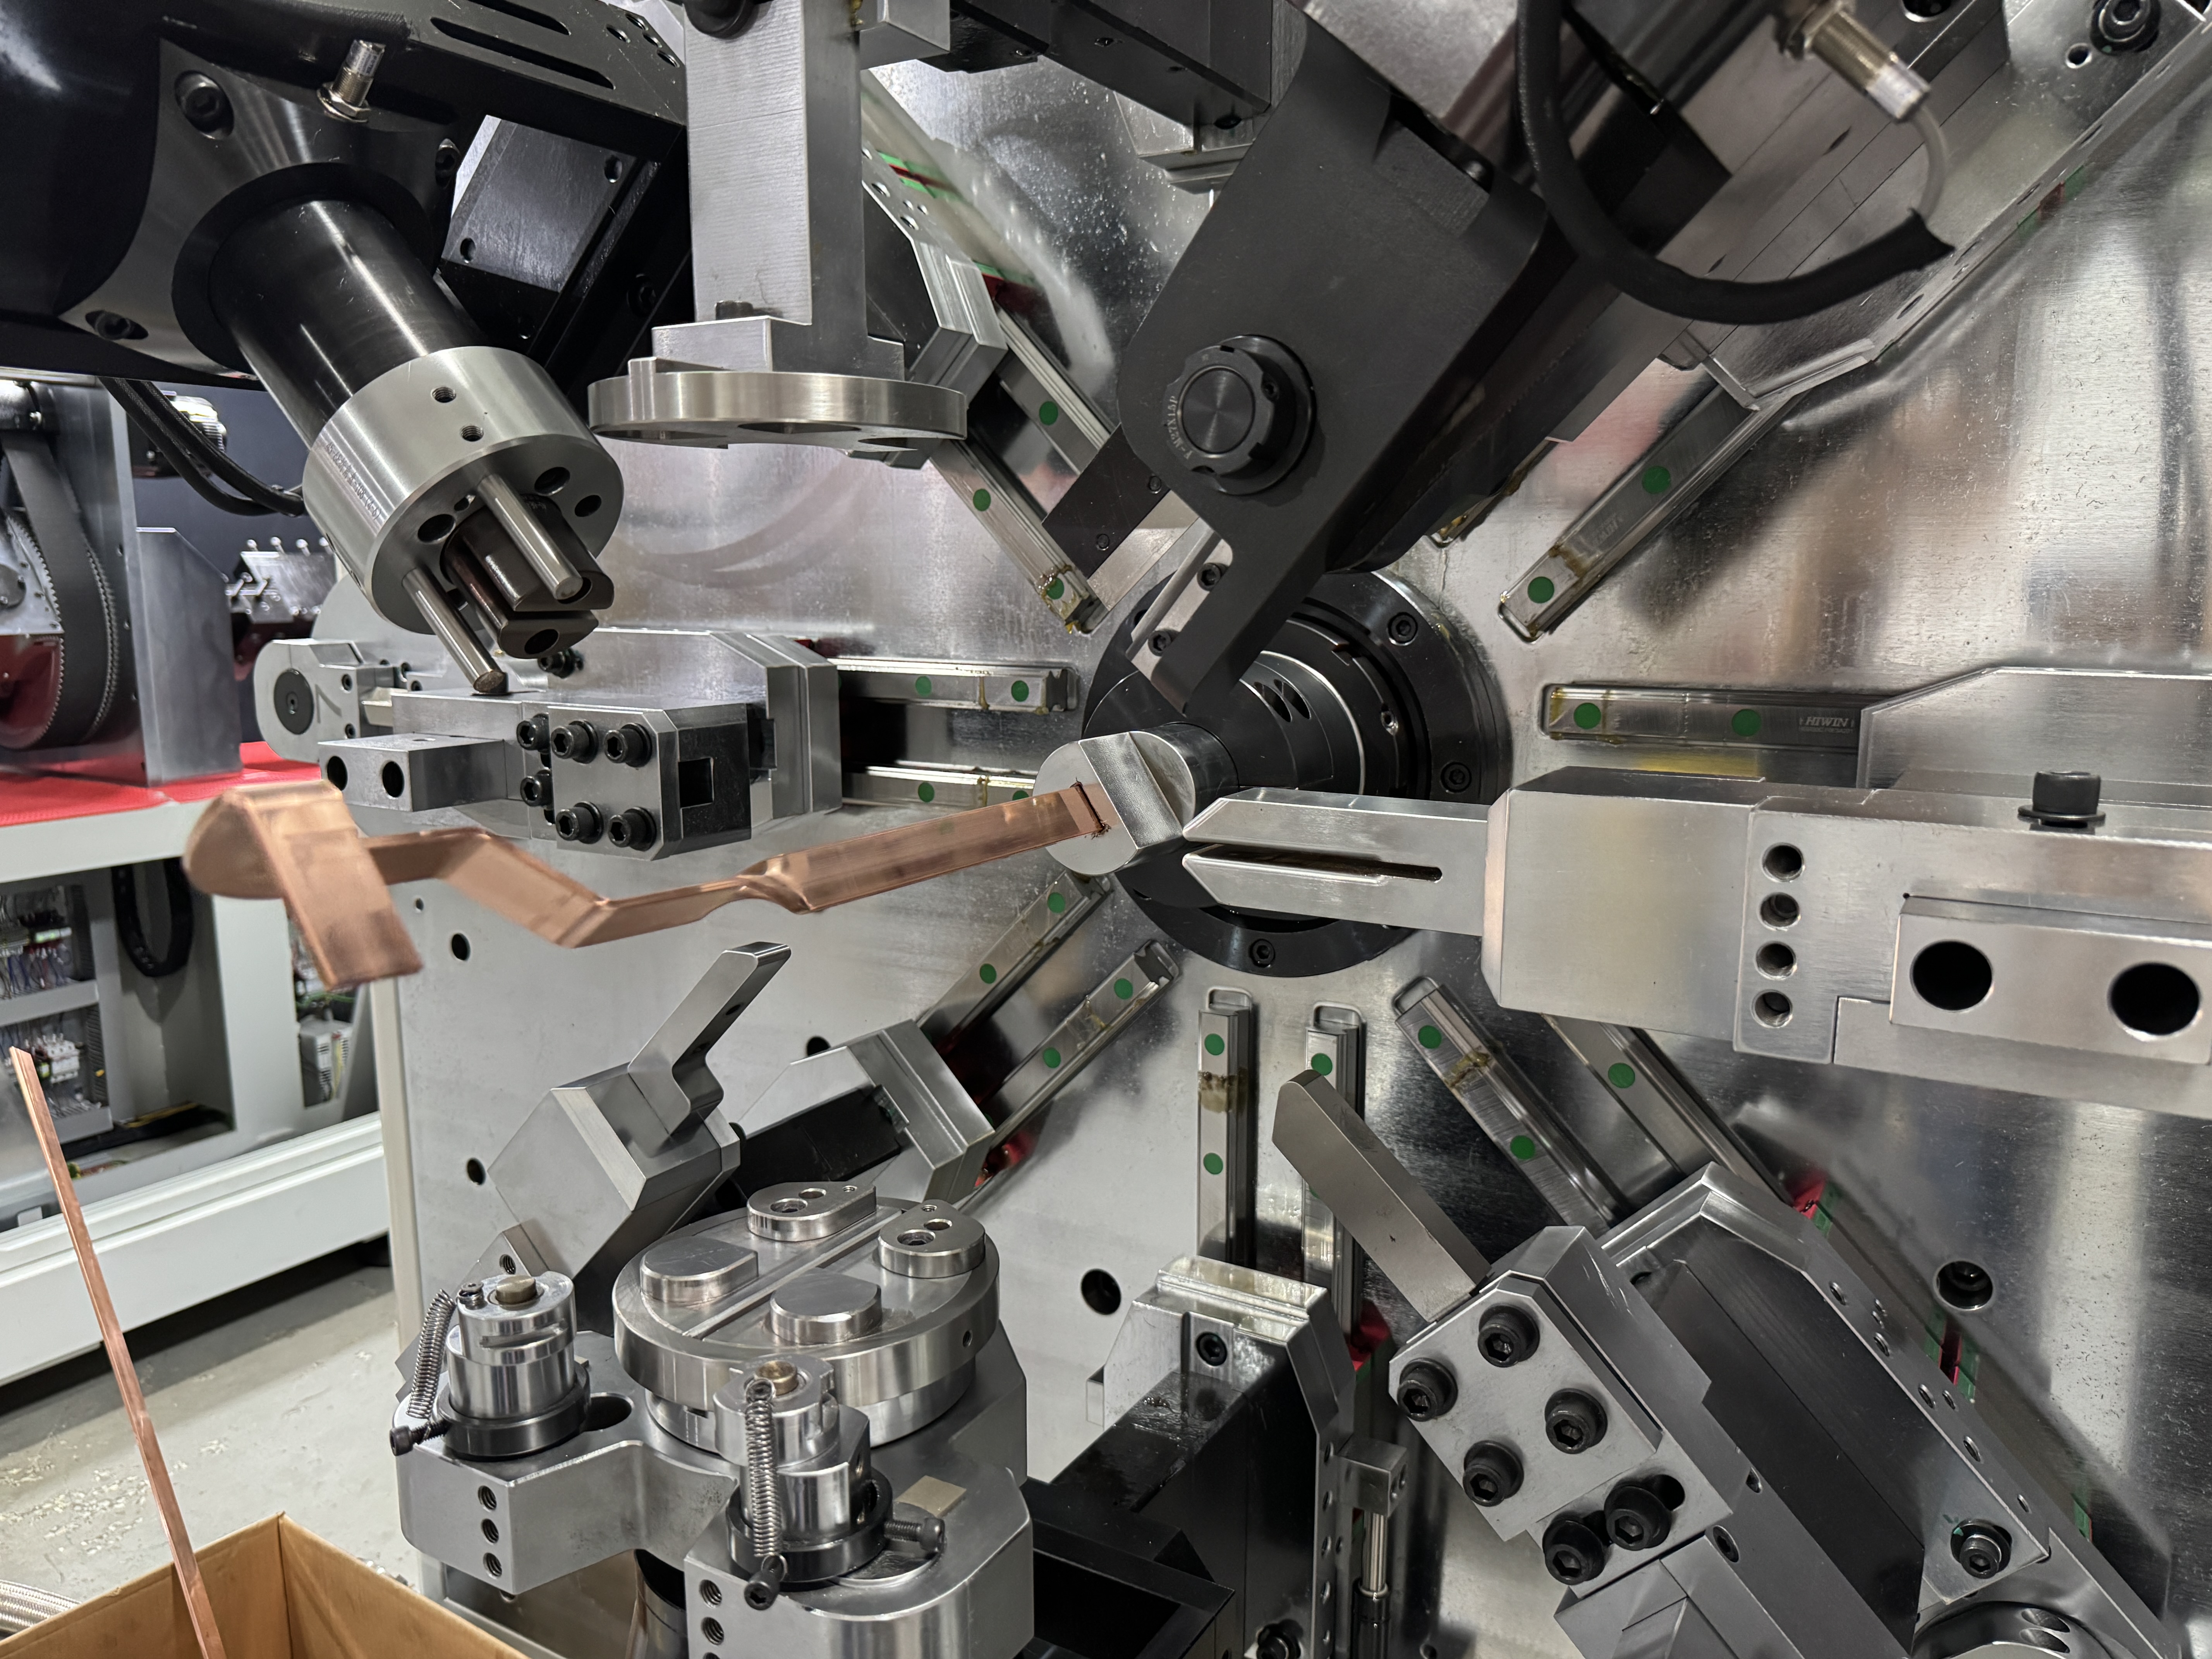
ลําดับมีความสําคัญ ถ้าให้ความร้อนโดยไม่ใช้แผ่นชิม หรือหนีบโดยไม่ใช้ความร้อน คุณก็แลกกับส่วนที่นูนออกมาเป็นแผ่นที่ลอกออก
หยุดการโป่งก่อนที่มันจะเกิดขึ้น
ขั้นตอนเตาอบใช้ได้ แต่เป็นแรงงาน — และแรงงานจะทวีความรุนแรงขึ้นตลอดกะงาน ลําดับการดําเนินงานที่คุ้มค่า:
| ลําดับความสําคัญ | การปฏิบัติการ | ผลกระทบ |
| 1 | รัศมีภายใน ≥ กว้าง 1× (แบน) / ≥ หนา 1× (แนวตั้ง) | ป้องกันการโป่งส่วนใหญ่ |
| 2 | การป้อนแบบติดตาม, การสัมผัสแบบห่อหุ้มเต็มรูปแบบ | ไม่มีความเสียหายล่วงหน้า การจับจับสม่ําเสมอ |
| 3 | อุ่นล่วงหน้าด้วยความถี่สูงที่โค้ง | เคลือบยืดหยุ่น ก้อนเล็กลง |
| 4 | แผ่นรองสแตนเลส + เตาอบอุโมงค์, 100–130 °C | กู้คืนส่วนที่เหลือ |
ร้านค้าที่ใช้ลําดับความสําคัญ 1–3 เป็นมาตรฐานมักไม่ค่อยต้องใช้ลําดับความสําคัญ 4 มากกว่าบางครั้ง บนระบบที่ตั้งค่าอย่างถูกต้องเครื่องดัดบัสบาร์การซ่อมแซมปุ่มนูนส่วนใหญ่ถูกออกแบบไว้ ไม่ใช่ซ่อมแซมหลังจากนั้น
อ่านบทความที่คุณปฏิเสธเอง
จัดเรียงสินค้าที่ถูกปฏิเสธในสัปดาห์นี้ตามโหมดความล้มเหลว และแต่ละรูปแบบจะชี้ไปที่ขั้นตอนที่ขาดหายไปของตัวเอง แค่ปุ่มนูน — รัศมีแคบเกินไปสําหรับแถบนั้น โป่งพองจากการฟอกสีฟัน — บาร์มาถึงเย็นหรือข้ามการอุ่นเครื่อง ลอกใกล้โค้ง — เคลือบเสียหายตอนเข้าไป ดังนั้นควรตรวจสอบเส้นทางป้อนก่อน รูปแบบความล้มเหลวจะบอกคุณว่าขั้นตอนไหนที่สายของคุณขาดไป ก่อนที่คุณจะเสียเงินไปกับการแก้ไขเครื่องมือ
ส่งภาพวาดของคุณมาให้เรา
การโป่งเป็นปัญหาของกระบวนการ ไม่ใช่คุณสมบัติของแท่งฉนวน ส่งสเปคบาร์และแบบแปลนที่มีรัศมีแคบที่สุดให้ BELAN เราจะรันลําดับทั้งหมดบนเครื่องดัดบัสบาร์, วัดความโป่งของชิ้นงานที่เสร็จสมบูรณ์ และส่งกลับพร้อมพารามิเตอร์กระบวนการ BELAN Machinery ผู้ให้บริการโซลูชันการขึ้นรูปลวดยานยนต์ผู้เชี่ยวชาญของคุณ

