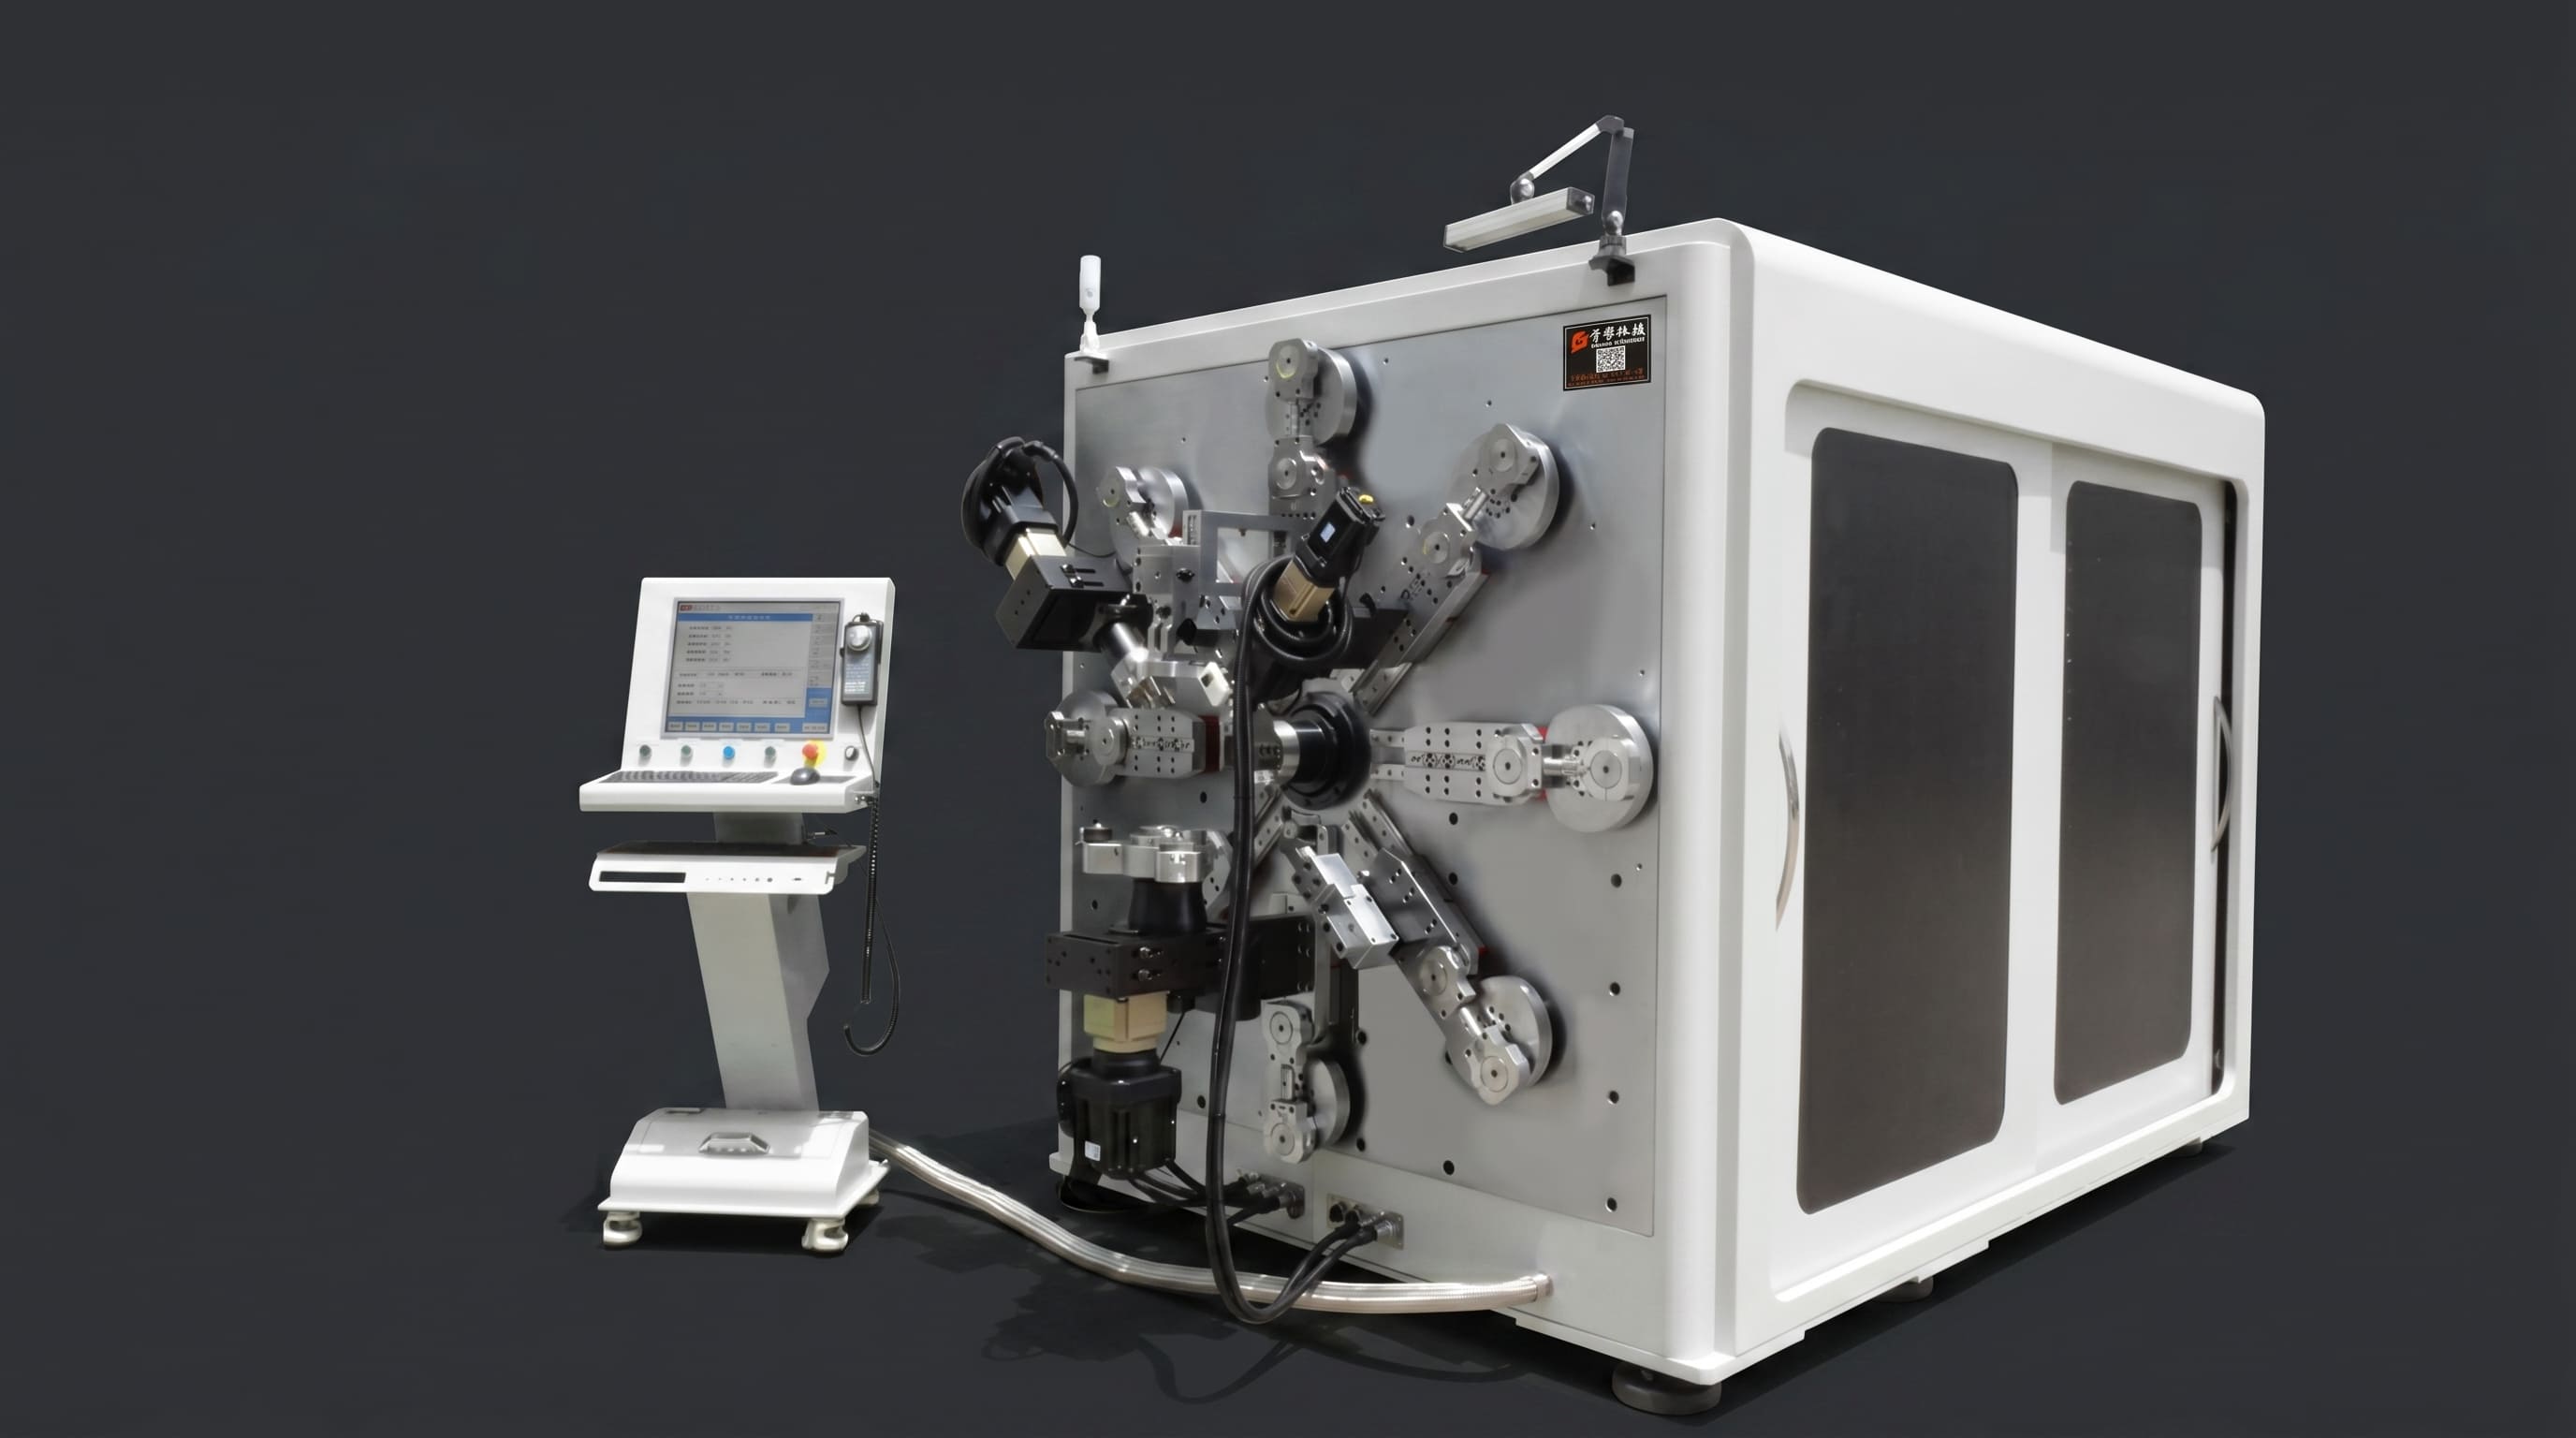
การเปรียบเทียบโครงสร้างป้อนสามแบบสําหรับเครื่องดัดบัสบาร์ทองแดง-อะลูมิเนียม ได้แก่ การป้อนแบบราง, แบบลูกกลิ้ง และการป้อนแบบแคลมป์
ภูมิหลังในอุตสาหกรรม
ขับเคลื่อนโดยยานพาหนะพลังงานใหม่ ระบบกักเก็บพลังงาน ตู้ควบคุมไฟฟ้า และโครงการจ่ายไฟฟ้าแรงสูง ผลิตภัณฑ์บัสบาร์ทองแดง-อะลูมิเนียมกําลังมีแนวโน้มไปสู่การย่อขนาด รูปทรงซับซ้อน และสเปกที่หลากหลาย สําหรับผู้ผลิตเครื่องดัดบัสบาร์ทองแดงอะลูมิเนียมต้องไม่เพียงแต่รับประกันความแม่นยําในการดัดขั้นพื้นฐานเท่านั้น แต่ยังต้องสมดุลระหว่างความเข้ากันได้กับวัสดุ ความมั่นคงในการป้อนวัสดุ ประสิทธิภาพการเปลี่ยนผลิตภัณฑ์ และการปกป้องผิวชิ้นงาน
ในการผลิตจริง กลไกการป้อนของเครื่องดัดบัสบาร์กําหนดโดยตรงว่าวัตถุดิบสามารถส่งไปยังโซนดัดได้อย่างเสถียรหรือไม่ ซึ่งส่งผลต่อความแม่นยําในการกลึงและปริมาณการผลิตอย่างมาก มีโซลูชันการป้อนหลักสามแบบที่มีจําหน่ายอย่างแพร่หลายในตลาด ได้แก่ การป้อนแบบราง, การป้อนแบบลูกกลิ้ง 8 ชุด และการป้อนแบบจับยึด โครงสร้างแต่ละชิ้นมีจุดแข็งเฉพาะตัวและเหมาะสมกับสถานการณ์การทํางานที่แตกต่างกัน
ทําไมกลไกการป้อนจึงสําคัญต่อการเลือกเครื่องจักร?
บัสบาร์ทองแดง-อะลูมิเนียมมีต้นทุนวัสดุค่อนข้างสูง และหลายชิ้นส่วนถูกเคลือบด้วยชั้นฉนวนพิเศษ เช่น PA12 หรือการหุ้ม PVC-mica การลื่นไถล การเบี่ยงเบนของวัสดุ รอยบุ๋มบนผิว หรือรอยขีดข่วนจากแรงเสียดทานระหว่างการป้อน จะทําให้เกิดข้อบกพร่องของผลิตภัณฑ์สําเร็จรูปโดยตรง
ดังนั้น เมื่อเลือกเครื่องดัดบัสบาร์ทองแดงอะลูมิเนียมผู้ซื้อควรมองข้ามความสามารถในการดัดขั้นพื้นฐานและประเมินตัวชี้วัดหลักดังต่อไปนี้:
- ความเข้ากันได้กับการเคลือบฉนวนที่แตกต่างกัน
- ความมั่นคงในการป้อนและความแม่นยําในการวางตําแหน่ง
- เปลี่ยนชิ้นส่วนได้อย่างรวดเร็วสําหรับชิ้นงานหลายสเปก
- การป้องกันรอยขีดข่วนสําหรับพื้นผิวบัสบาร์
- ประสิทธิภาพป้องกันการเบี่ยงเบนสําหรับการให้อาหารระยะไกล
- การสนับสนุนการชดเชยความผิดพลาดในการป้อนข้อมูล
- ต้นทุนการผลิตโดยรวมและการบํารุงรักษาในการผลิตจํานวนมาก
ในระดับมากกลไกป้อนบัสบาร์กําหนดต้นทุนการดําเนินงานระยะยาวของคุณ อุปกรณ์ประมวลผลบัสบาร์.
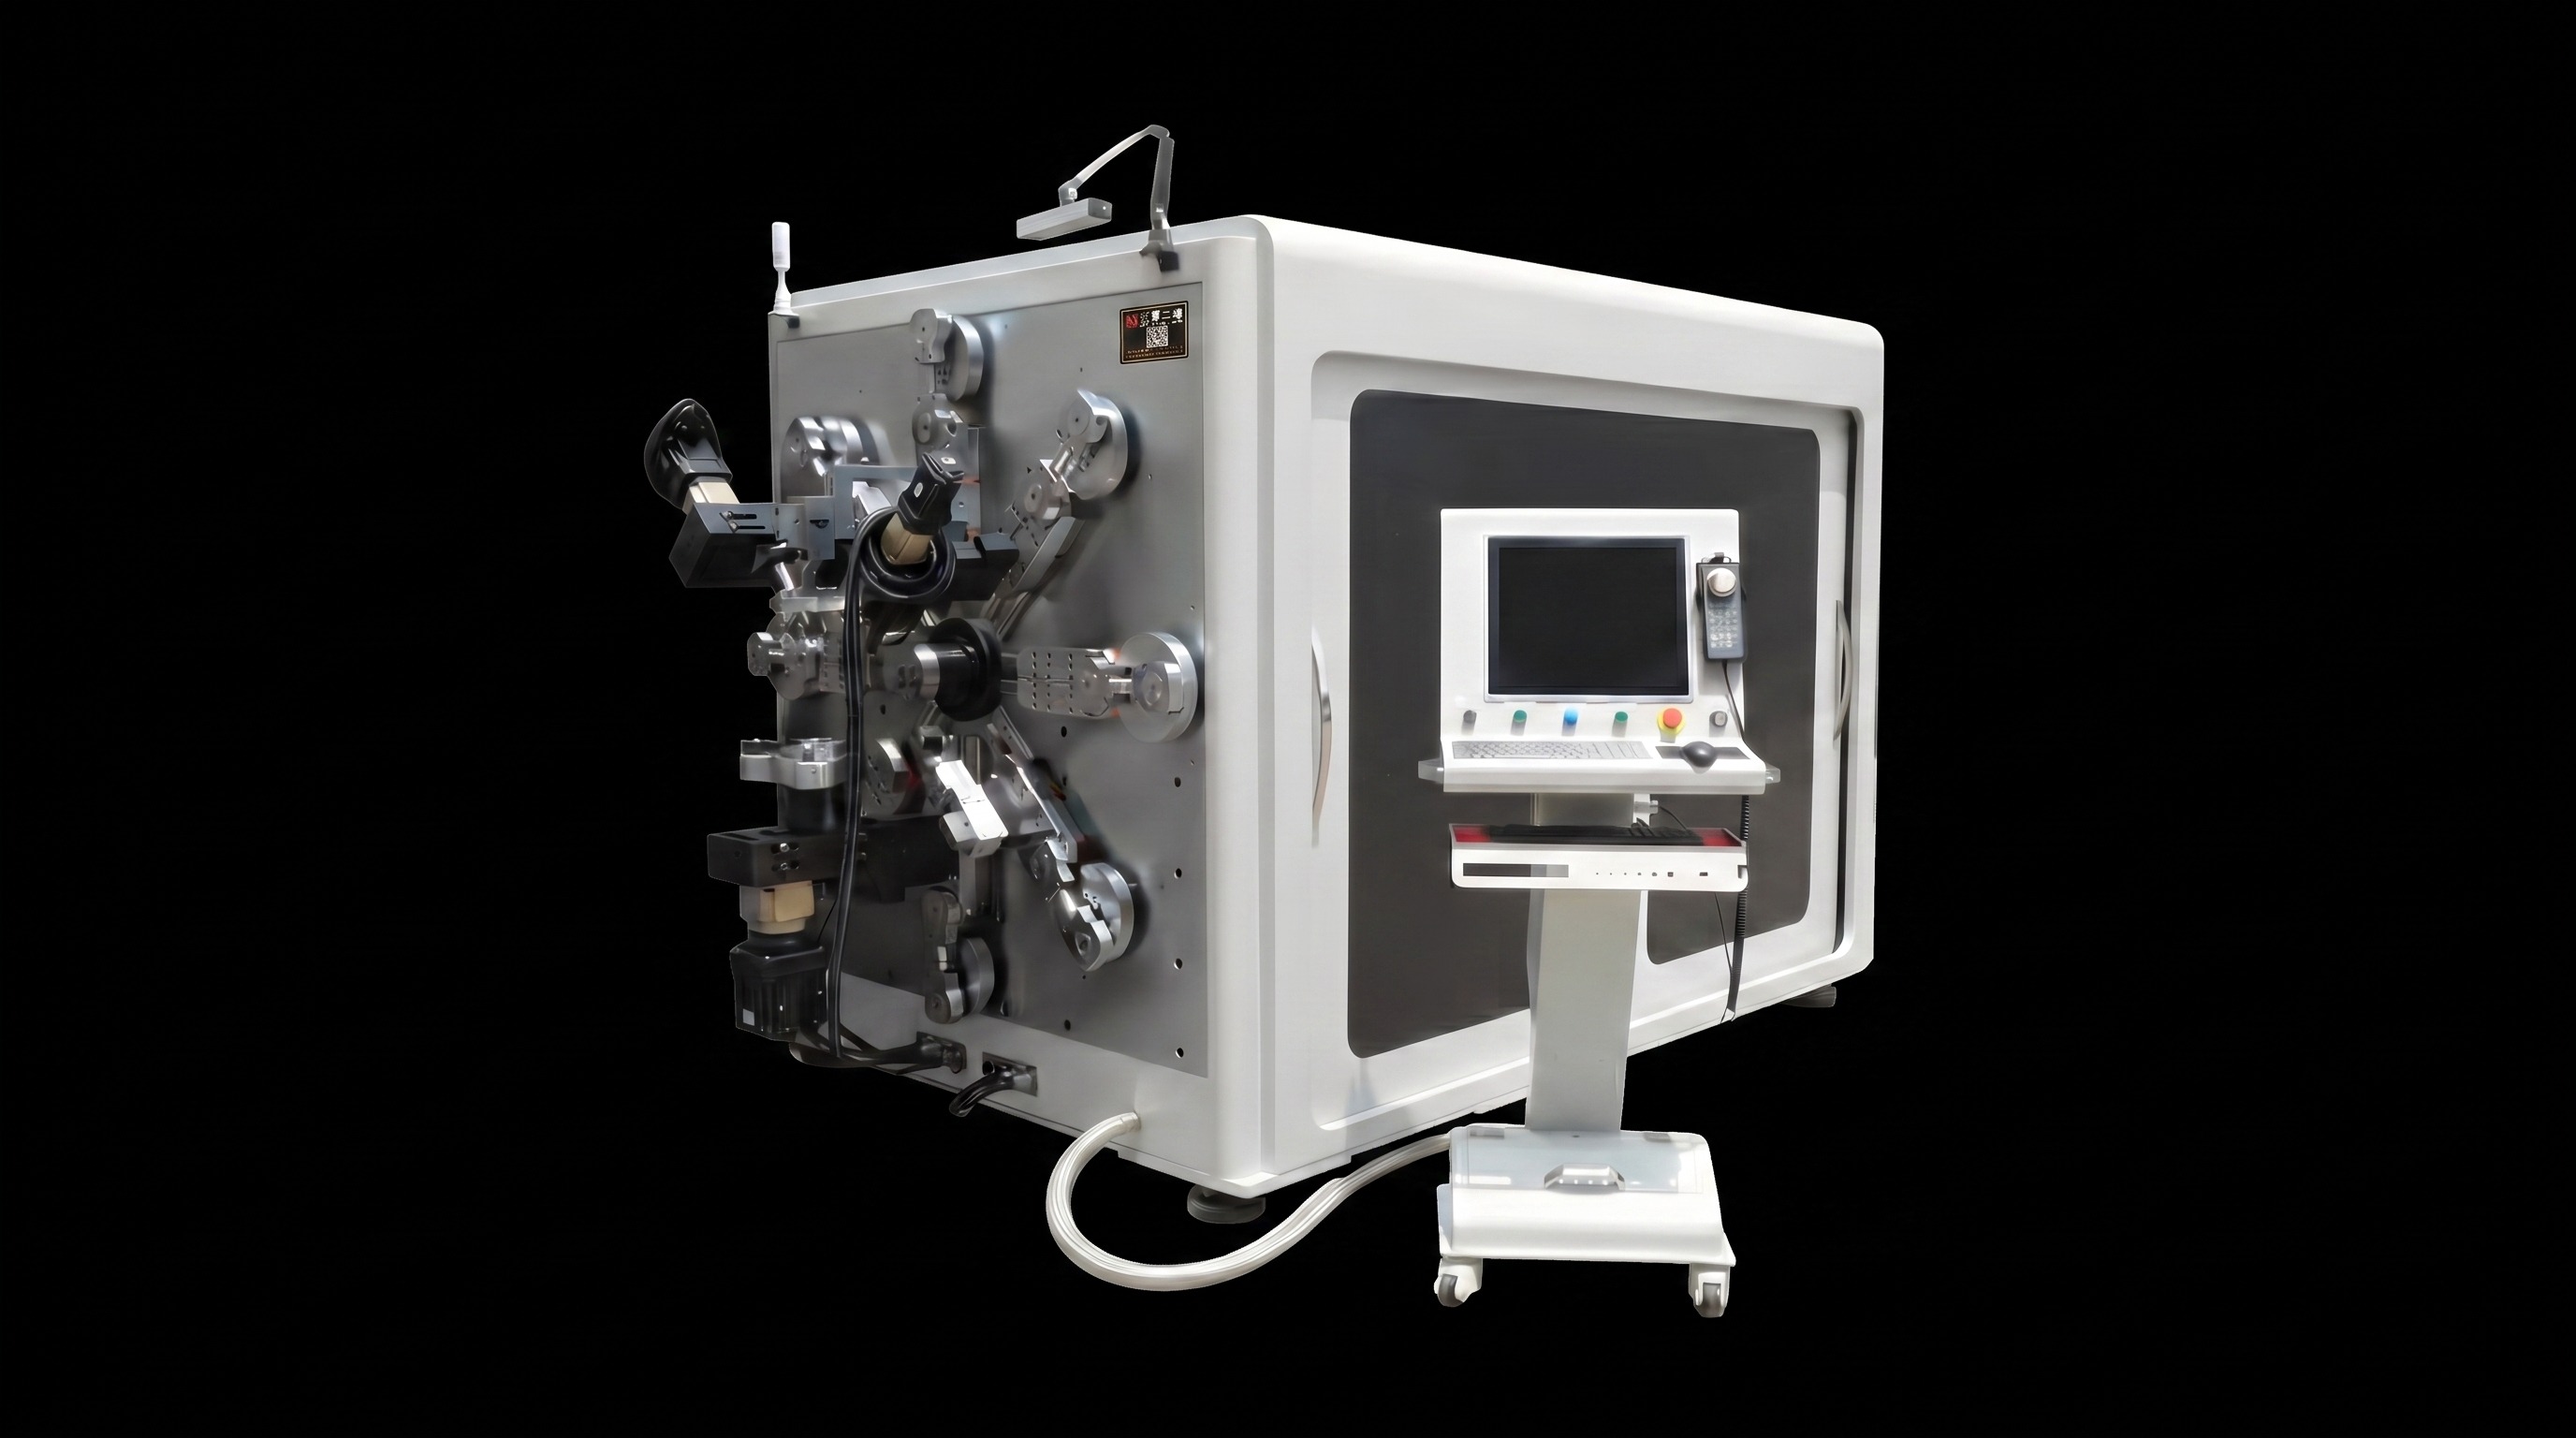
เครื่องดัดบัสบาร์ทองแดง-อะลูมิเนียม BELAN
การป้อนแบบราง: ความเข้ากันได้และความเสถียรที่ยอดเยี่ยม
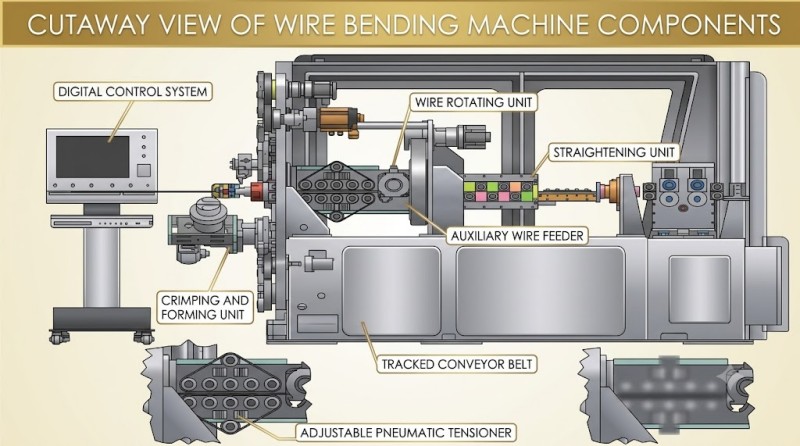
เครื่องดัดบัสบาร์ทองแดง-อลูมิเนียม BELAN ติดตั้งโครงสร้างป้อนแบบราง แตกต่างจากระบบป้อนแบบจุดเดียวหรือแบบลูกกลิ้งหลายจุด รางจะพันชิ้นงานไปทั่วพื้นที่สัมผัสที่กว้างขึ้น
รองรับการใช้งานที่แข็งแกร่งสําหรับบัสบาร์ที่มีฉนวน PA12 และหุ้ม PVC-mica ครอบคลุมชิ้นงานหลากหลายประเภท ข้อดีหลักของมันมีดังนี้:
1. ความเข้ากันได้กับวัสดุที่ยอดเยี่ยม
หน่วยป้อนหนึ่งชุดรองรับชิ้นงานเคลือบหลายชิ้น ช่วยลดการเปลี่ยนชิ้นส่วนที่เกิดจากสวิตช์วัสดุ
2. พื้นที่สัมผัสการพันที่กว้างขึ้น
รางยึดบัสบาร์ให้แน่น เพิ่มแรงเสียดทาน ลดการลื่นไถลและการเลื่อนวัสดุ และปกป้องพื้นผิวชิ้นงานพร้อมป้อนที่แม่นยํา
3. เปลี่ยนลูกกลิ้งน้อยลง
ประโยชน์นี้มีคุณค่าอย่างยิ่งสําหรับโรงงานที่มีการเปลี่ยนผลิตภัณฑ์บ่อยครั้ง แตกต่างจากระบบลูกกลิ้ง โครงสร้างแบบรางช่วยหลีกเลี่ยงการเปลี่ยนลูกกลิ้งที่ใช้เวลานานเมื่อเปลี่ยนขนาดบัสบาร์ที่แตกต่างกัน
4. มีระบบชดเชยความยาวการป้อน
เครื่องดัดบัสบาร์ของ BELAN ใช้ล้อเข้ารหัสเพื่อส่งข้อมูลความยาวป้อนแบบเรียลไทม์กลับ เมื่อเกิดความเบี่ยงเบนระหว่างค่าป้อนจริงและค่าป้อนข้อมูลทฤษฎี ระบบจะชดเชยข้อผิดพลาดโดยอัตโนมัติเพื่อเพิ่มความสอดคล้องของมิติในการวิ่งต่อเนื่อง
โดยสรุป การป้อนแบบรางทํางานได้ดีที่สุดสําหรับผู้ผลิตที่มีพอร์ตโฟลิโอชิ้นส่วนหลากหลายและต้องการผลิตจํานวนมากอย่างต่อเนื่อง
ระบบป้อนลูกกลิ้ง 8 ชุด: โครงสร้างที่สมบูรณ์แต่มีต้นทุนการเปลี่ยนสูงขึ้น
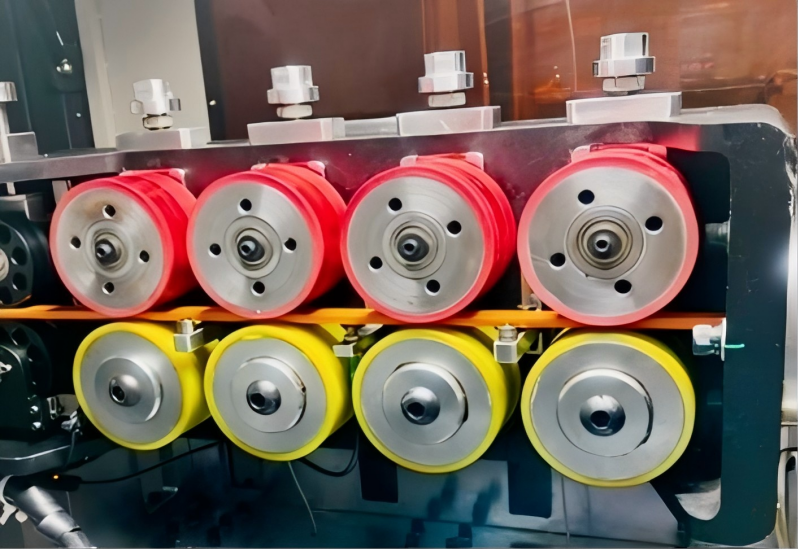
กระแสหลักที่สองกลไกป้อนบัสบาร์คือระบบป้อนลูกกลิ้ง 8 ชุด ลูกกลิ้งหลายตัวจะหนีบและขับเคลื่อนบัสบาร์ไปข้างหน้าผ่านการหมุน โครงสร้างที่ได้รับการพิสูจน์นี้สามารถทํางานได้อย่างมั่นคงภายใต้การผลิตแบบกําหนดมาตรฐานด้วยวัตถุดิบที่เหมาะสม แม้ว่าจะมีข้อจํากัดที่ชัดเจน
1. ข้อจํากัดเกี่ยวกับวัสดุฉนวน
ผลการป้อนข้อมูลภาคสนามแสดงให้เห็นว่าการป้อนลูกกลิ้ง 8 ชุดทํางานได้ดีสําหรับบัสบาร์เคลือบ PA12 แต่ความสามารถในการปรับลดลงสําหรับชิ้นส่วนที่เคลือบ PVC-mica เนื่องจากลักษณะแรงเสียดทานผิวที่แตกต่างกัน โรงงานที่ผลิตฉนวนสองประเภทขึ้นไปไม่สามารถเลือกเครื่องจักรตามปริมาณแกนโค้งงอได้; ต้องตรวจสอบความเข้ากันได้ของระบบป้อนก่อน
2. ต้องเปลี่ยนลูกกลิ้งสําหรับสวิตช์สเปค
ความกว้างและความหนาของบัสบาร์ที่แตกต่างกันมักต้องการลูกกลิ้งป้อนที่ตรงกัน การเปลี่ยนลูกกลิ้งทั้งแปดตัวสําหรับสเปกใหม่แต่ละครั้งจะมีค่าใช้จ่ายอะไหล่เพิ่มขึ้น (ประมาณ 4000 หน่วยสกุลเงินสําหรับชุดลูกกลิ้งครบชุด) รวมถึงเวลาหยุดทํางานด้วยมือ การเปลี่ยนลูกกลิ้ง 20 นาทีต่อการเปลี่ยนเครื่องจะลดประสิทธิภาพโดยรวมของเวิร์กช็อปที่มีการเปลี่ยนรุ่นบ่อยลงอย่างมาก การปรับแรงดันที่ไม่เหมาะสมอาจทําให้เกิดรอยบุ๋ม รอยขีดข่วน หรือการลื่นไถลของระบบป้อน ซึ่งต้องใช้ประสบการณ์ของผู้ปฏิบัติงานในการปรับแต่งพารามิเตอร์
แผนภาพเปรียบเทียบโครงสร้างการป้อนบัสบาร์สามแบบ
การป้อนแบบหนีบ: เหมาะสําหรับวัสดุเฉพาะที่มีความเร็วจํากัด
ทางเลือกที่สาม คือการป้อนแบบหนีบ (clamping feeding) จะดันวัสดุไปข้างหน้าโดยใช้กริปเปอร์แบบลูกสูบ เป็นตัวเลือกที่เหมาะสมสําหรับบัสบาร์ PVC-ไมกาบางประเภท และช่วยหลีกเลี่ยงแรงเสียดทานโดยตรงจากลูกกลิ้งบนพื้นผิวชิ้นงานภายใต้กระบวนการเฉพาะ
อย่างไรก็ตาม มันมีขอบเขตการใช้งานที่ชัดเจน สําหรับบัสบาร์ทองแดง-อะลูมิเนียมเคลือบ PA12 การทํางานแบบรอบ (แคลมป์-เคลื่อนที่-ปลด) จํากัดประสิทธิภาพการป้อนอาหารความเร็วสูงอย่างต่อเนื่อง ความเร็วการป้อนของมันโดยทั่วไปช้ากว่าระบบรางแบบไม่หยุดหรือแบบลูกกลิ้ง โครงการที่ต้องการปริมาณงานจํานวนมาก ชิ้นงานยาว และรอบการผลิตสูง จําเป็นต้องประเมินจังหวะการผลิตจริงอย่างรอบคอบก่อนจะสรุปแผนการป้อนนี้

การเปรียบเทียบแบบเคียงข้างของระบบการให้อาหารทั้งสามแบบ
| รายการเปรียบเทียบ | การป้อนแบบสายพาน | ชุดป้อนลูกกลิ้ง 8 ชุด | การป้อนแบบหนีบ |
|---|---|---|---|
| วัสดุ PA12 | ✓ เข้ากันได้อย่างสมบูรณ์ | ✓ เหมาะสม | △ จํากัดความเร็ว |
| การเคลือบ PVC-MICA | ✓ เข้ากันได้อย่างสมบูรณ์ | △ ปรับตัวได้จํากัด | ✓ เหมาะสม |
| ความมั่นคงในการให้อาหาร | สูง | กลาง-สูง | ขนาดกลาง |
| โหมดสัมผัสวัสดุ | การห่อขนาดใหญ่ | การสัมผัสหลายจุด | การจับจับ |
| ความสะดวกในการเปลี่ยนเครื่อง | ยอดเยี่ยม | ต้องการเปลี่ยนลูกกลิ้ง | ดี |
| การชดเชยข้อผิดพลาดในการป้อน | มีวงล้อเข้ารหัสให้เลือก | ขึ้นอยู่กับสเปกของเครื่อง | ขึ้นอยู่กับสเปกของเครื่อง |
| การผลิตแบบสวิตช์ความถี่ | แนะนําอย่างยิ่ง | เวลาสูงและต้นทุนอะไหล่ | การประเมินเป็นรายกรณี |
| ประสิทธิภาพการทํางานต่อเนื่อง | สูง | กลาง-สูง | ค่อนข้างต่ํา |
หมายเหตุ: กลไกการป้อนเป็นเพียงส่วนหนึ่งของระบบทั้งหมดอุปกรณ์ประมวลผลบัสบาร์. ผู้ซื้อยังต้องพิจารณาความกว้างบัสบาร์ ความหนา ชนิดฉนวน ความยาวชิ้นส่วนสําเร็จรูป มุมโค้งงอ ขนาดพื้นที่ ระยะเวลารอบการผลิต และแผนงานผลิตภัณฑ์ในอนาคตอย่างครบถ้วน
อย่าประเมินอุปกรณ์เพียงตามราคาเริ่มต้น
สําหรับผู้ผลิตบัสบาร์ ต้นทุนการซื้อเครื่องจักรไม่ได้เป็นต้นทุนการผลิตทั้งหมด ราคาต่ําเครื่องดัดบัสบาร์ทองแดงอะลูมิเนียมอาจนําไปสู่ต้นทุนระยะยาวที่สูงขึ้น เนื่องจากการเปลี่ยนลูกกลิ้งบ่อยครั้ง สินค้าคงคลังอะไหล่ เวลาหยุดทํางานที่ยาวนาน หรือเศษวัสดุที่เกิดจากการป้อนที่ไม่เสถียร
เราขอแนะนําให้ผู้ซื้อกําหนดให้ผู้ขายทําการทดสอบวัสดุจริงสําหรับตัวอย่างที่เคลือบ PA12 และ PVC-mica โดยเน้นที่ตัวชี้วัดการประเมิน 7 ข้อดังนี้:
- ความมั่นคงโดยรวมในการป้อนอาหาร
- ความเสี่ยงการบุ๋มหรือรอยขีดข่วนบนบัสบาร์
- ข้อผิดพลาดของความยาวสะสมระหว่างการให้อาหารระยะไกล
- ใช้เวลานานสําหรับการเปลี่ยนหลายสเปก
- ฟังก์ชันการป้อนข้อมูลและฟังก์ชันชดเชยข้อผิดพลาดการป้อนข้อมูลของเอนโค้ดเดอร์
- วงจรการผลิตอย่างต่อเนื่องเพื่อให้เป็นไปตามปริมาณคําสั่งซื้อ
- ความเข้ากันได้โดยรวมของระบบป้อนวัสดุกับพอร์ตโฟลิโอชิ้นงานของคุณ
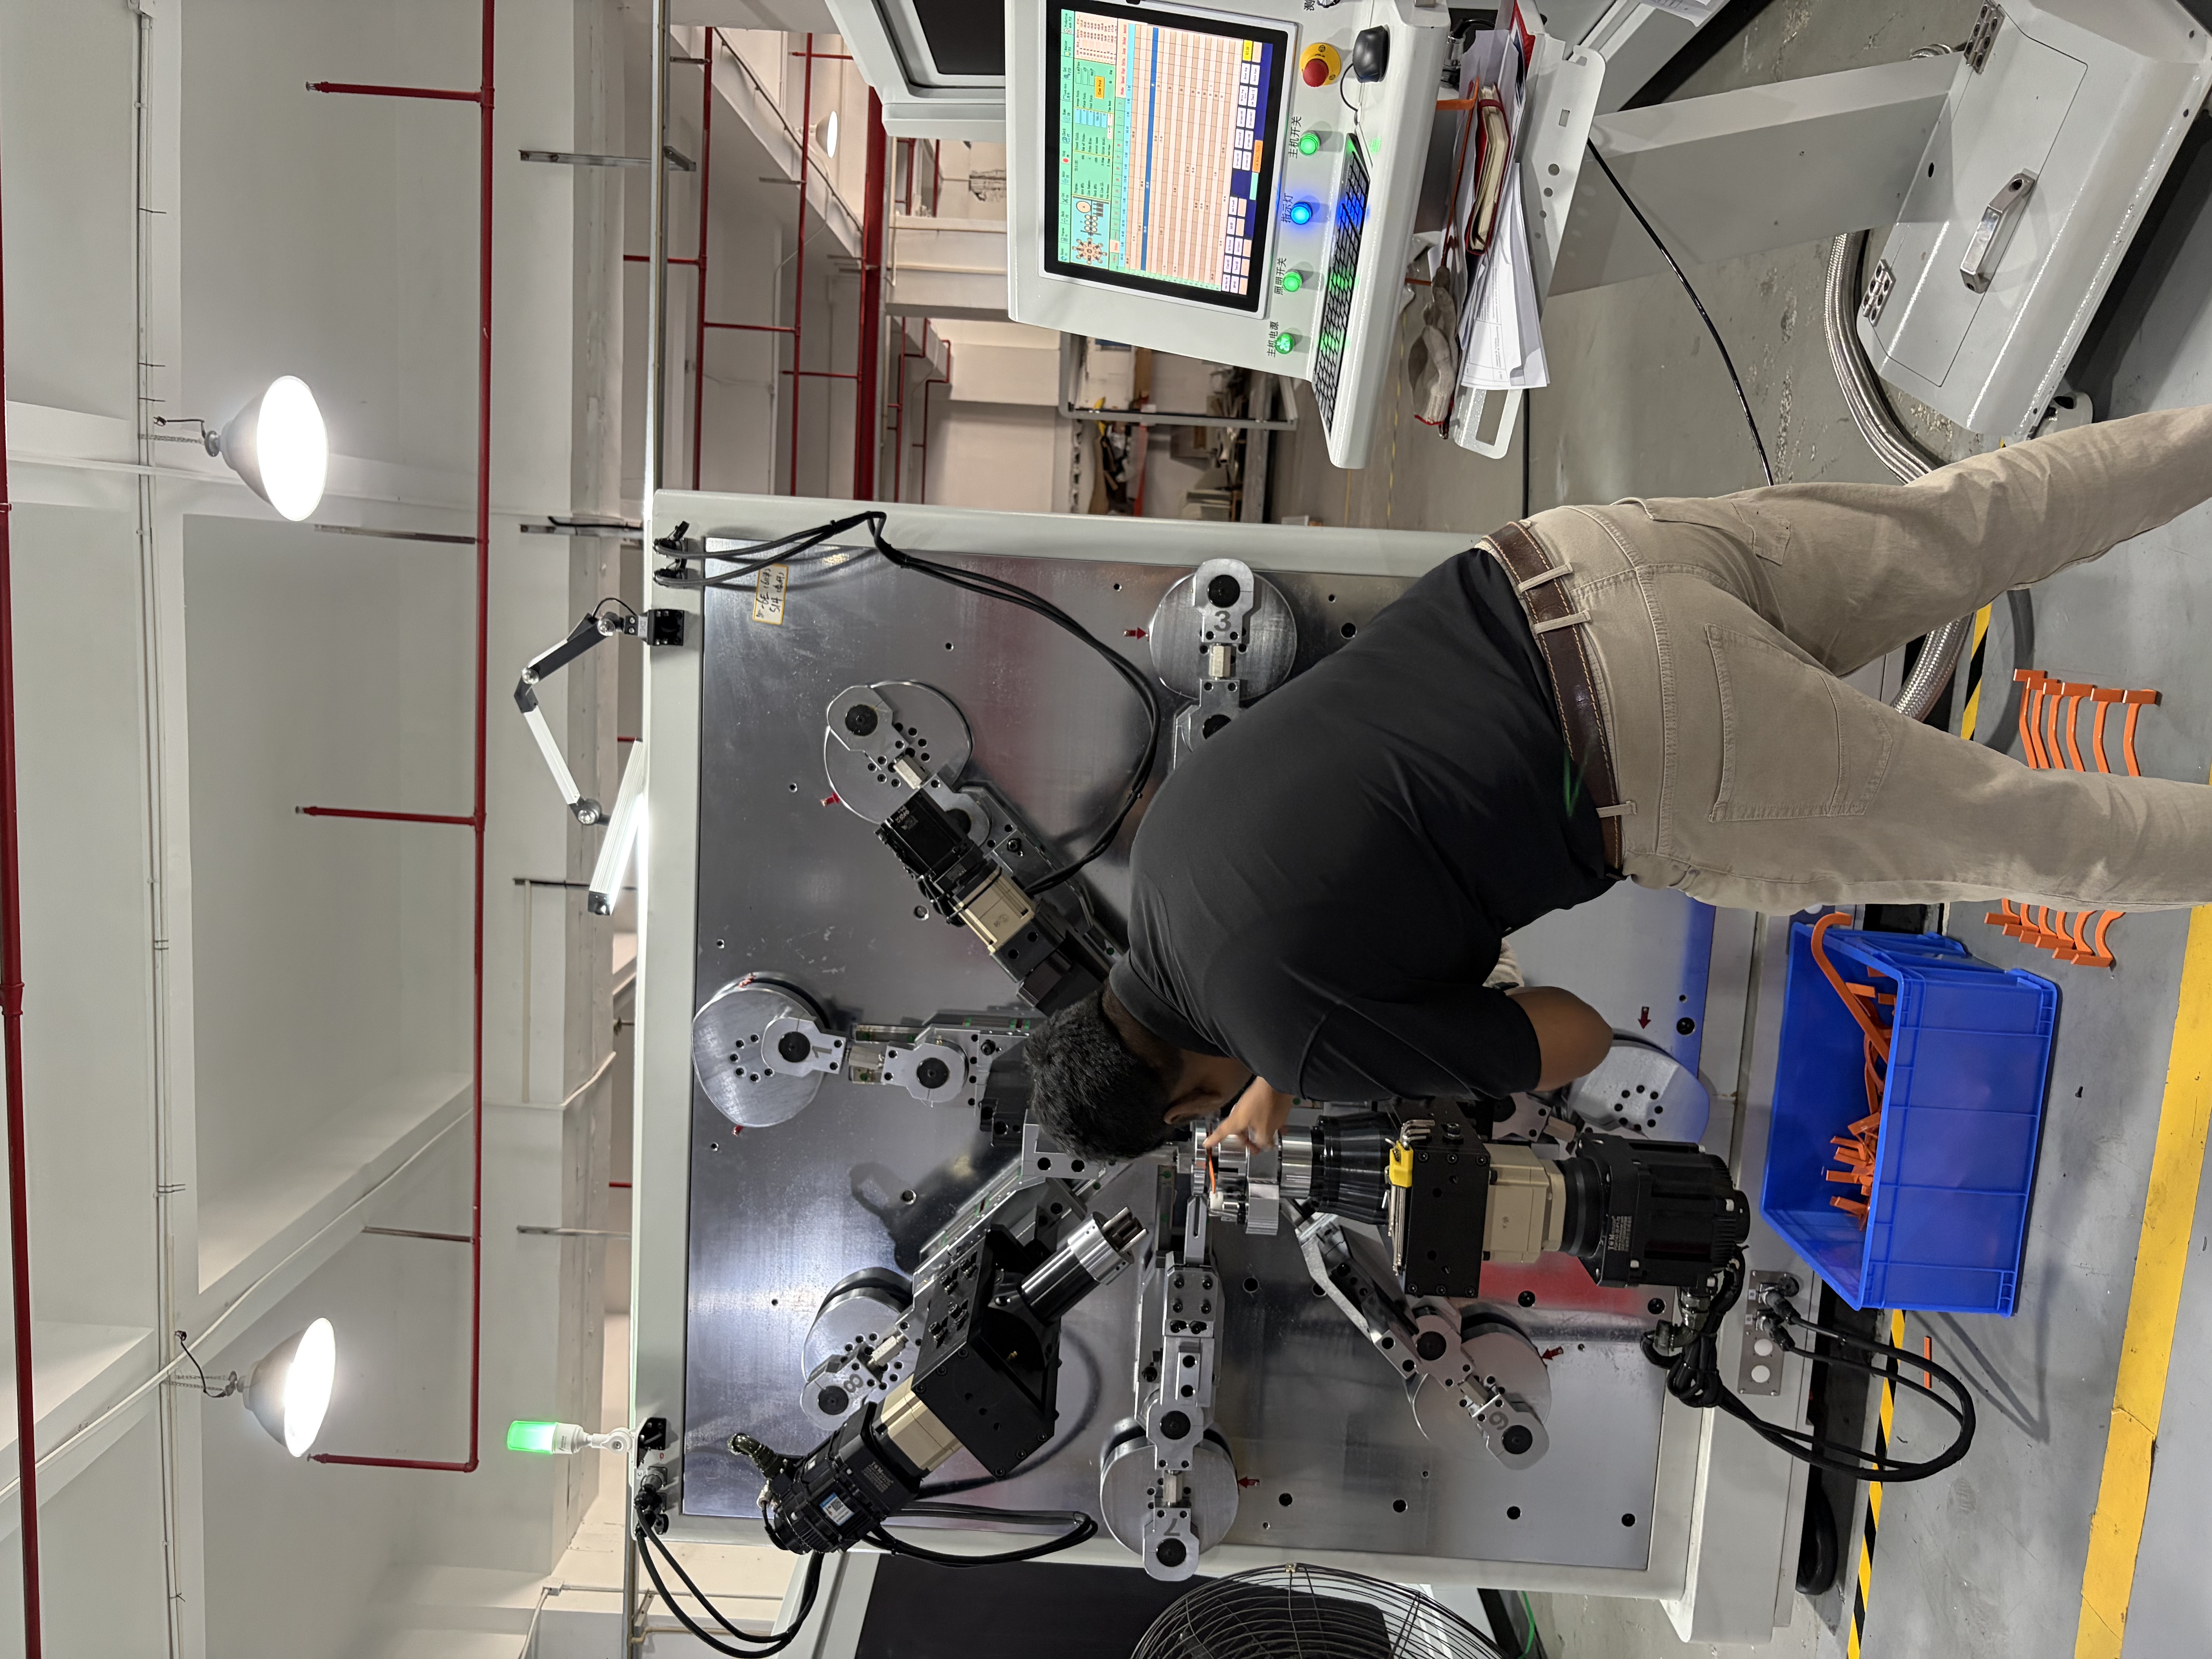
การแปรรูปชิ้นส่วนบัสบาร์ทองแดง-อะลูมิเนียมในสถานที่
บทสรุป & สอบถาม
ไม่มีทั้งสามอย่างกลไกป้อนบัสบาร์การออกแบบมีความเหนือกว่าในทุกด้าน; ความเหมาะสมขึ้นอยู่กับชนิดวัตถุดิบ สเปคชิ้นส่วน และรูปแบบการผลิตของคุณ หากคุณแปรรูปบัสบาร์ฉนวน PA12 และ PVC-mica ด้วยการเปลี่ยนแปลงสเปคบ่อยครั้งและคําสั่งซื้อต่อเนื่องปริมาณมาก ระบบป้อนแบบรางจะมอบข้อได้เปรียบที่ชัดเจนในด้านความเข้ากันได้ของวัสดุ ความมั่นคงในการป้อน การเปลี่ยนที่รวดเร็ว และการชดเชยความแม่นยํา
BELAN Machinery ให้บริการโซลูชันการขึ้นรูปโลหะอย่างมืออาชีพ หากคุณกําลังจัดหาเครื่องดัดบัสบาร์ทองแดงอะลูมิเนียมหรือไม่แน่ใจว่าการตั้งค่าการป้อนแบบใดเหมาะกับโครงการบัสบาร์ PA12 / PVC-mica ของคุณ กรุณาติดต่อทีมงานของเรา ส่งสเปกวัสดุ ประเภทฉนวน แบบชิ้นส่วน และผลลัพธ์ที่คาดหวังมาให้เรา เราจะแนะนําโครงสร้างการป้อนวัสดุและการจัดวางเครื่องจักรที่ตรงกัน รวมถึงการทดสอบตัวอย่างสนับสนุนเพื่อยืนยันประสิทธิภาพการผลิตจริง
หากต้องการข้อมูลเพิ่มเติมหรือต้องการจัดทําตัวอย่าง กรุณาติดต่อทีมขายของเรา
.jpg)