กรณีศึกษา
โซลูชันการขึ้นรูปสายการผลิตแบบบูรณาการด้วยบัสบาร์ทองแดงและอลูมิเนียมพลังงานใหม่
ภาพรวมโซลูชัน
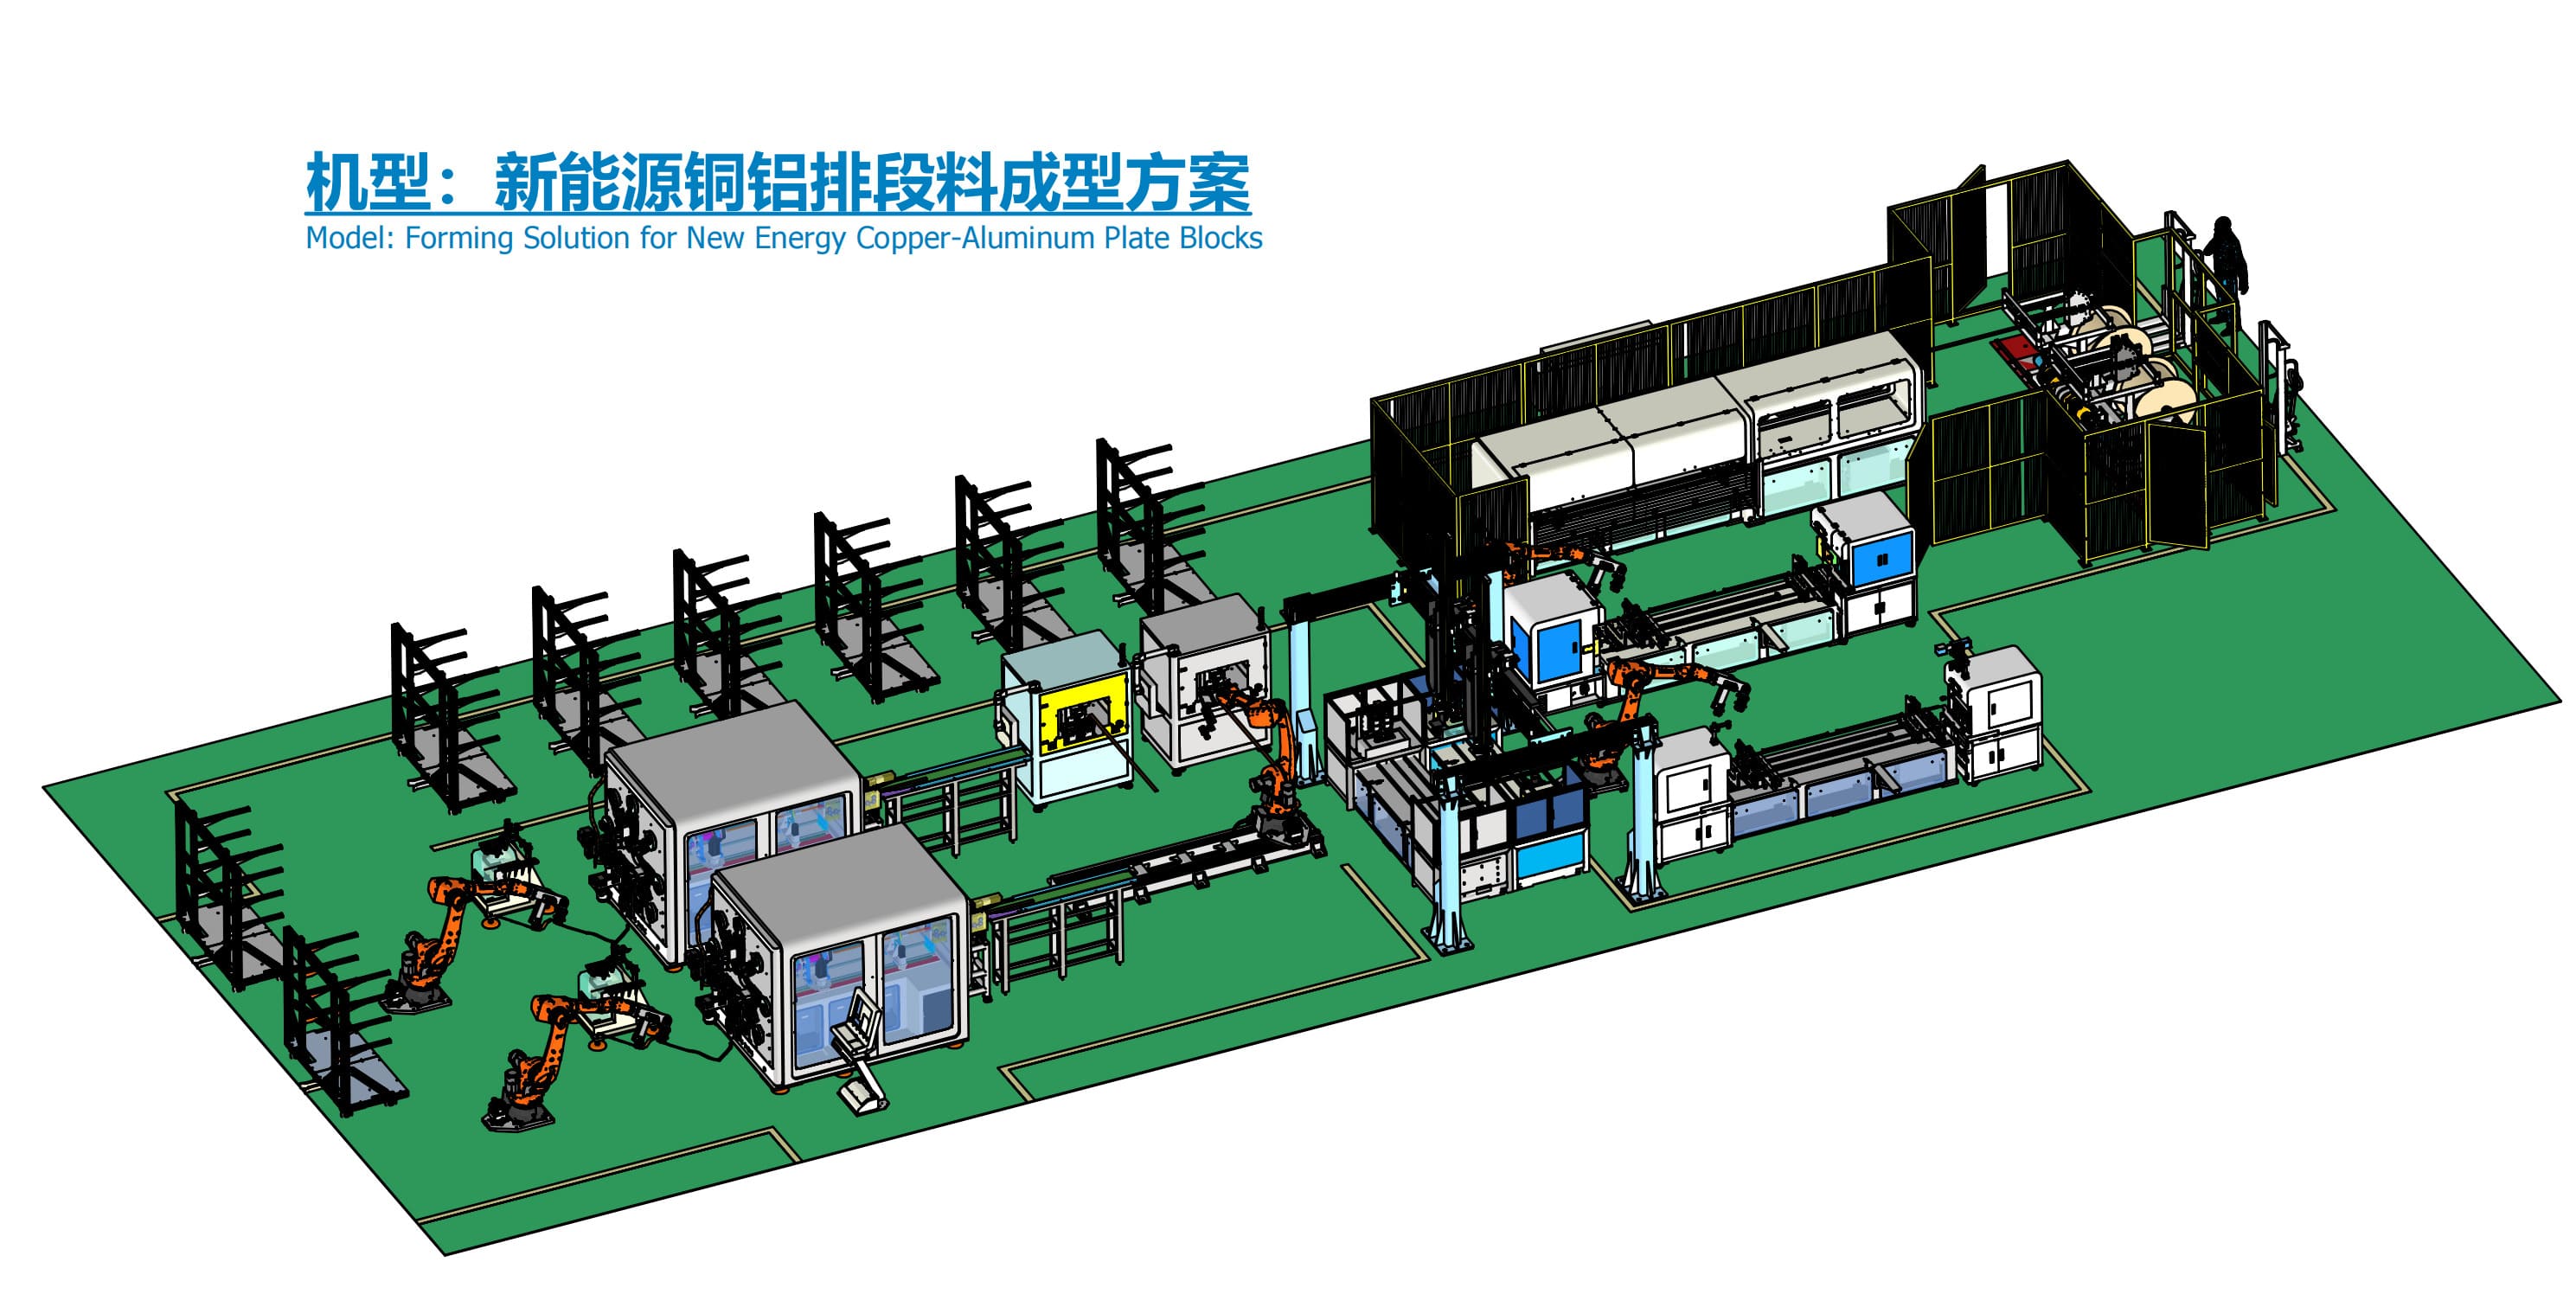
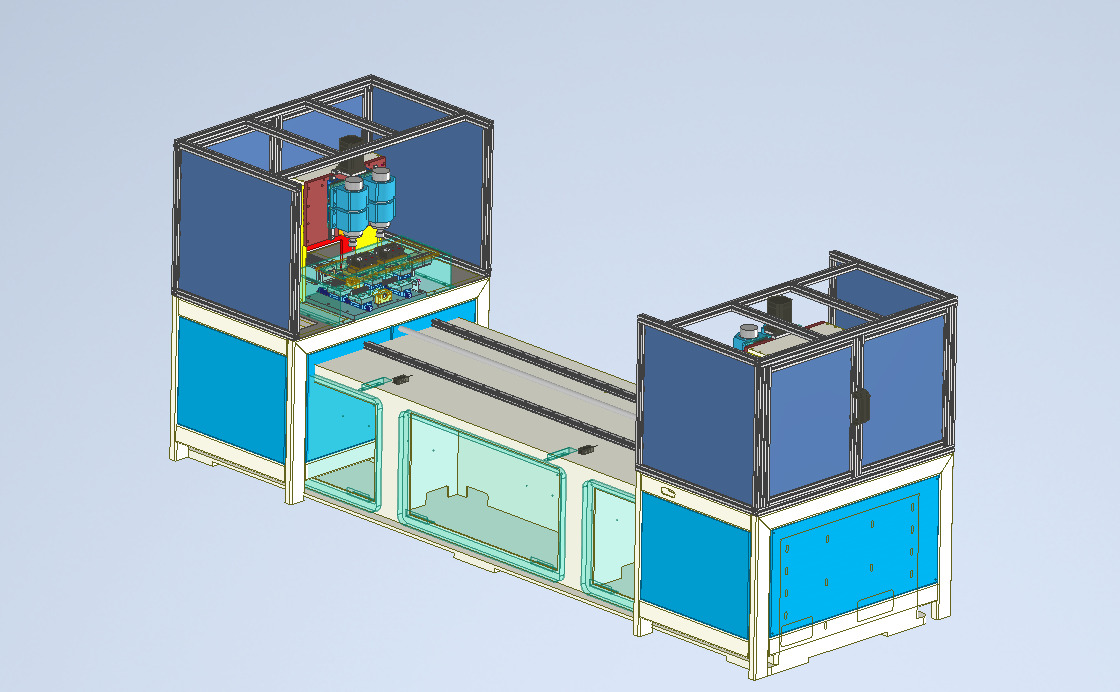
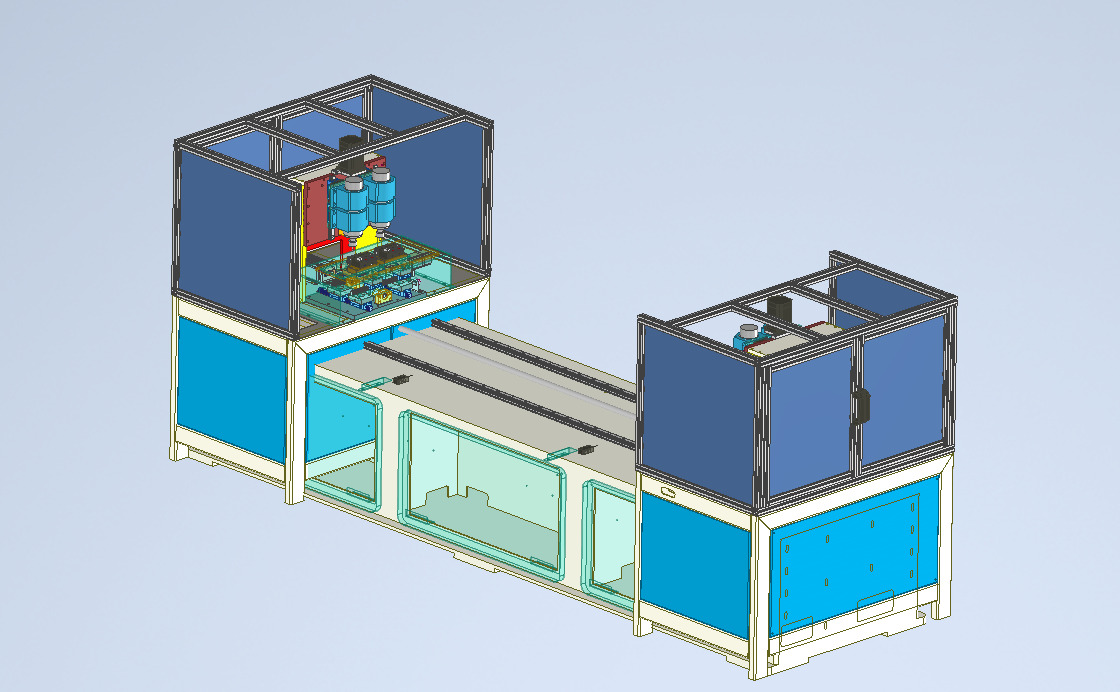
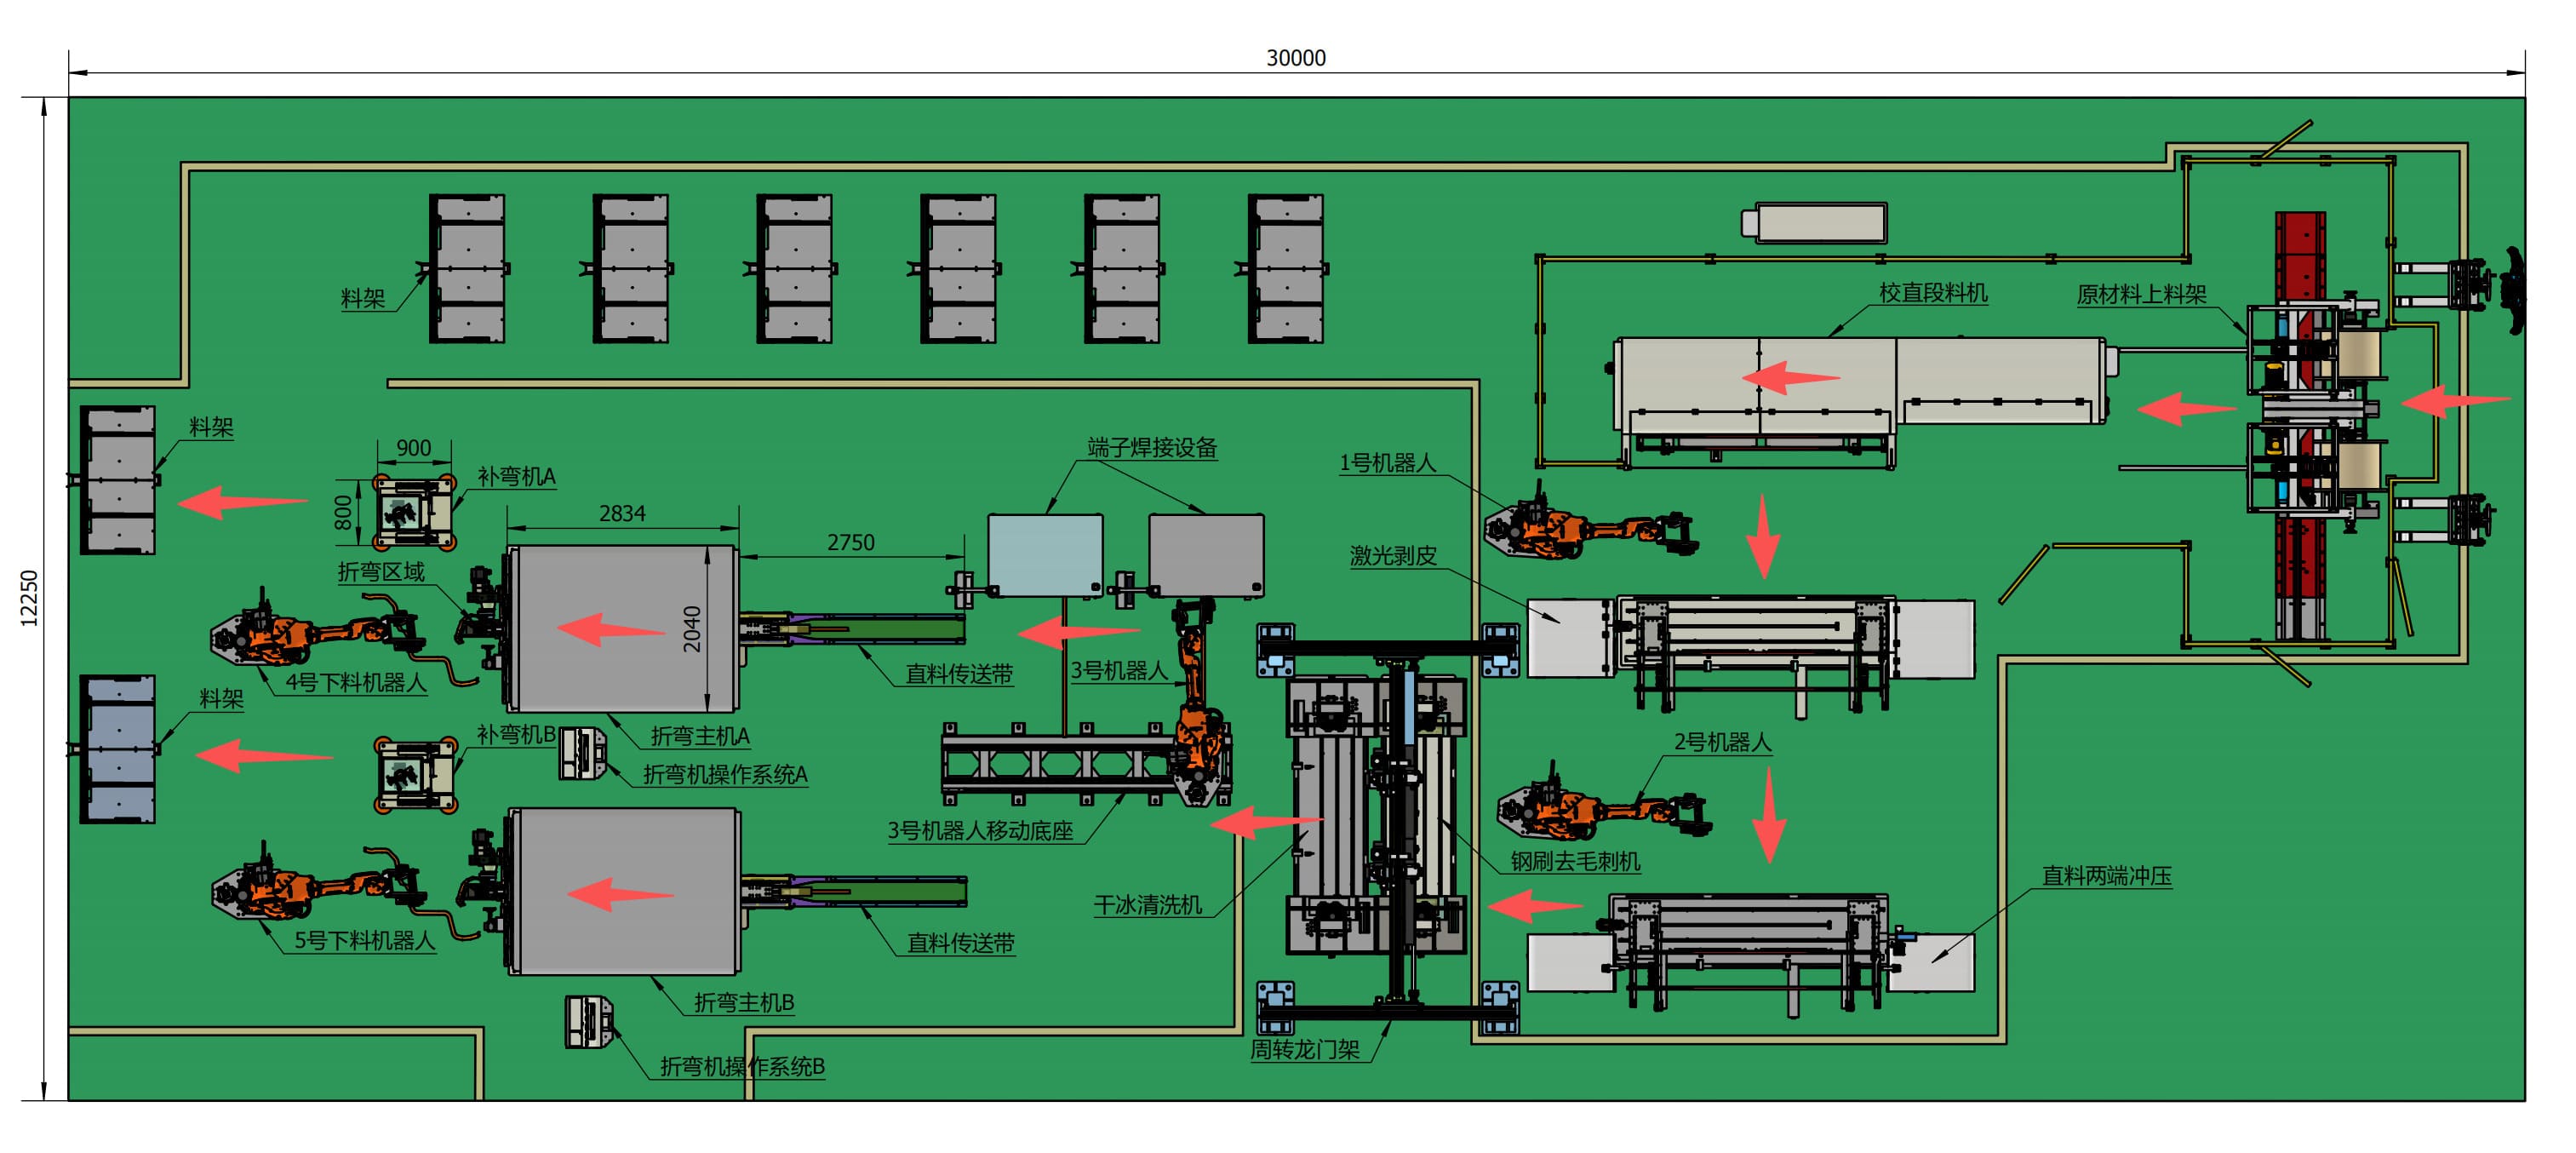
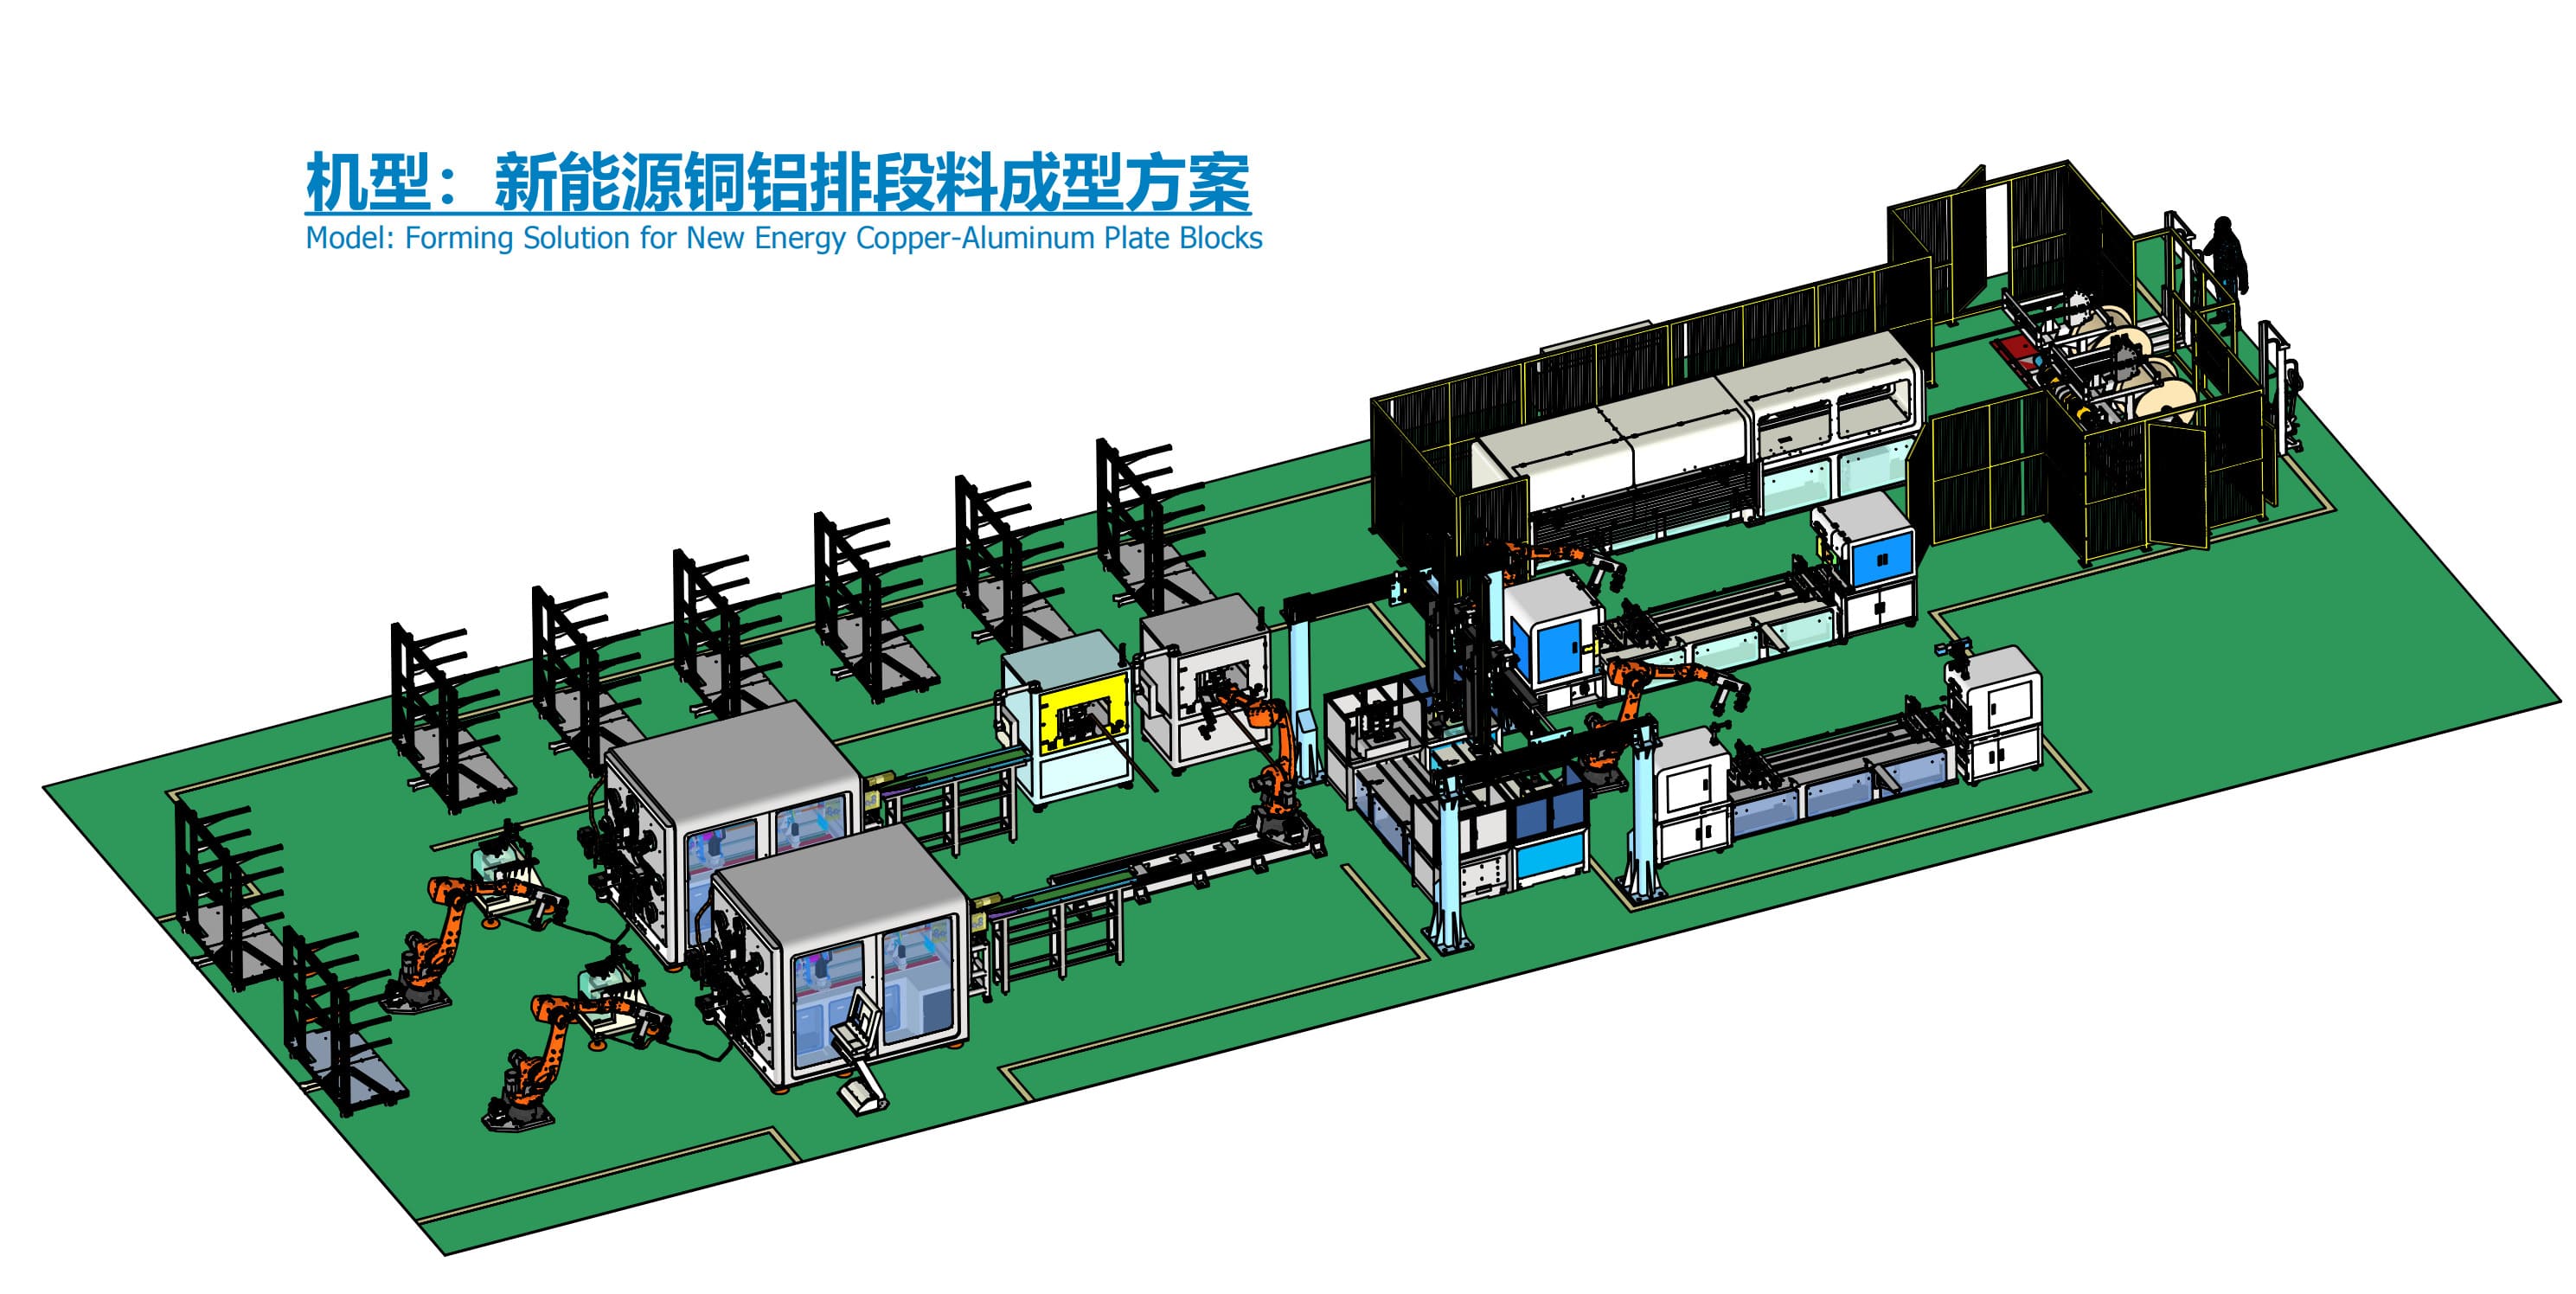
การจัดวางเส้นแบบบูรณาการ| การจัดวางเส้นแบบบูรณาการ
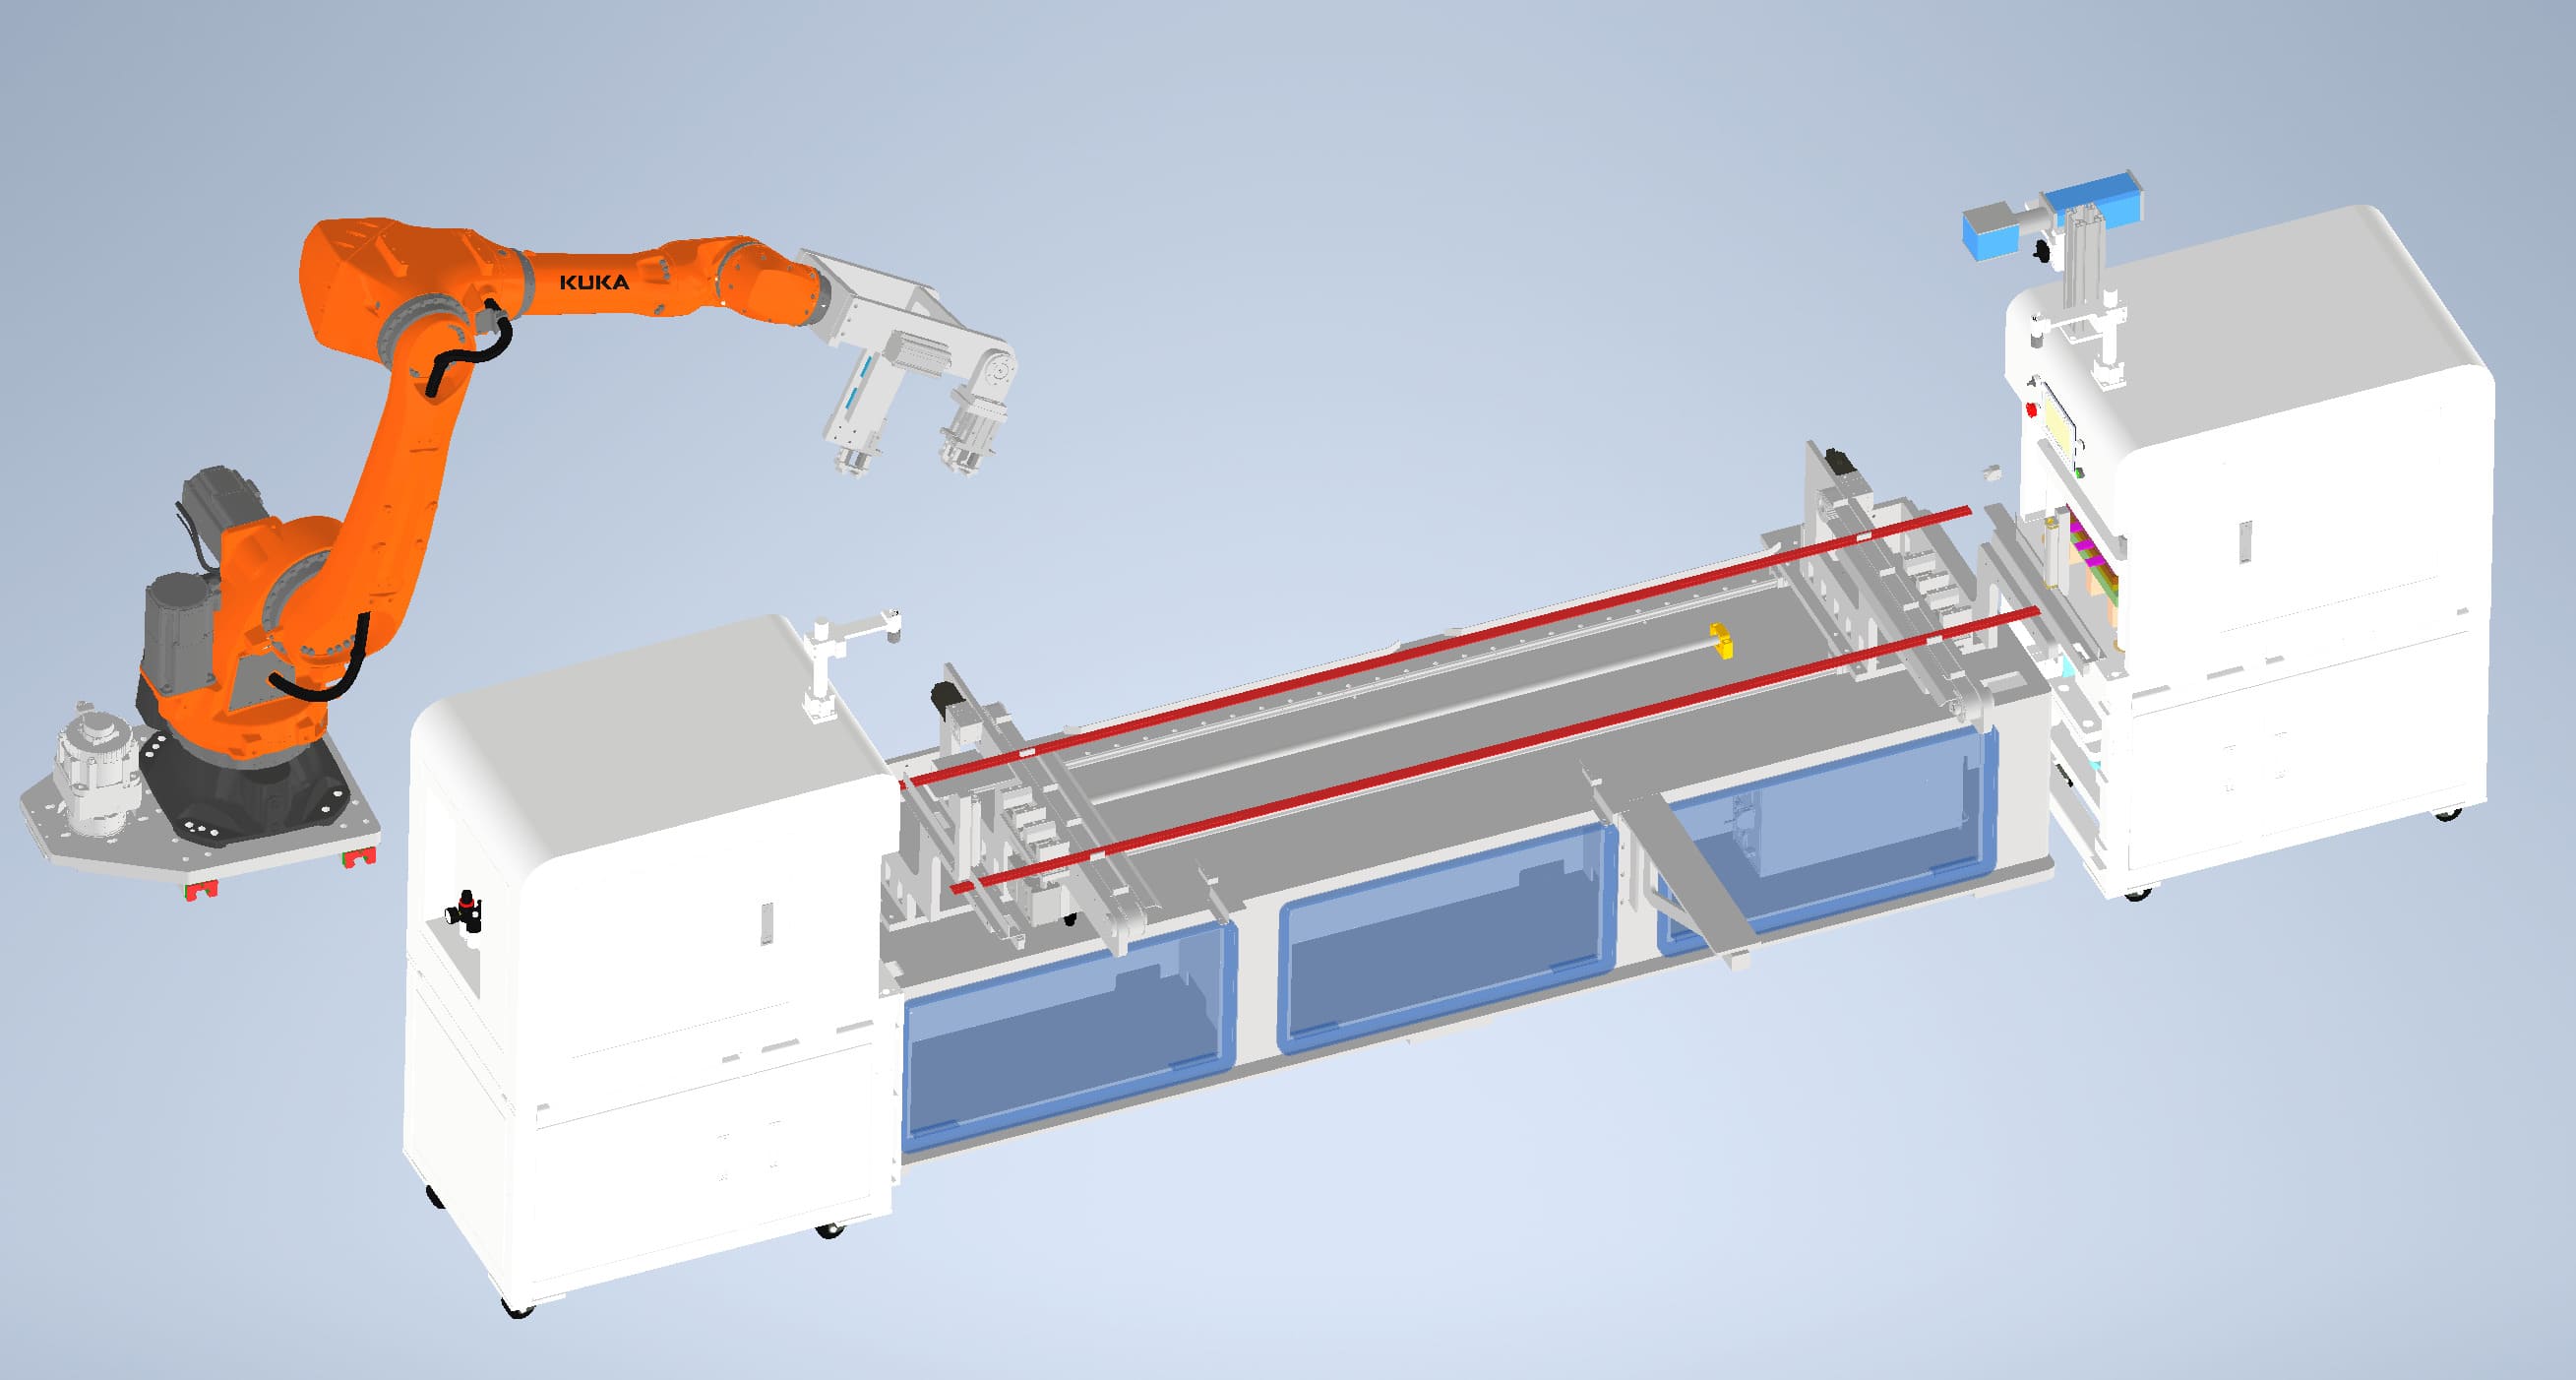
สายการผลิตนี้รวมการรีดตรงและตัด การลอกสองด้าน การเจาะสองด้าน การลบคม การทําความสะอาด การเชื่อมปลาย การดัด การแก้ไข และการถ่ายโอนด้วยหุ่นยนต์เข้าสู่ห่วงโซ่การผลิตที่ต่อเนื่อง
สถานีอุปกรณ์และพื้นที่ใช้งาน
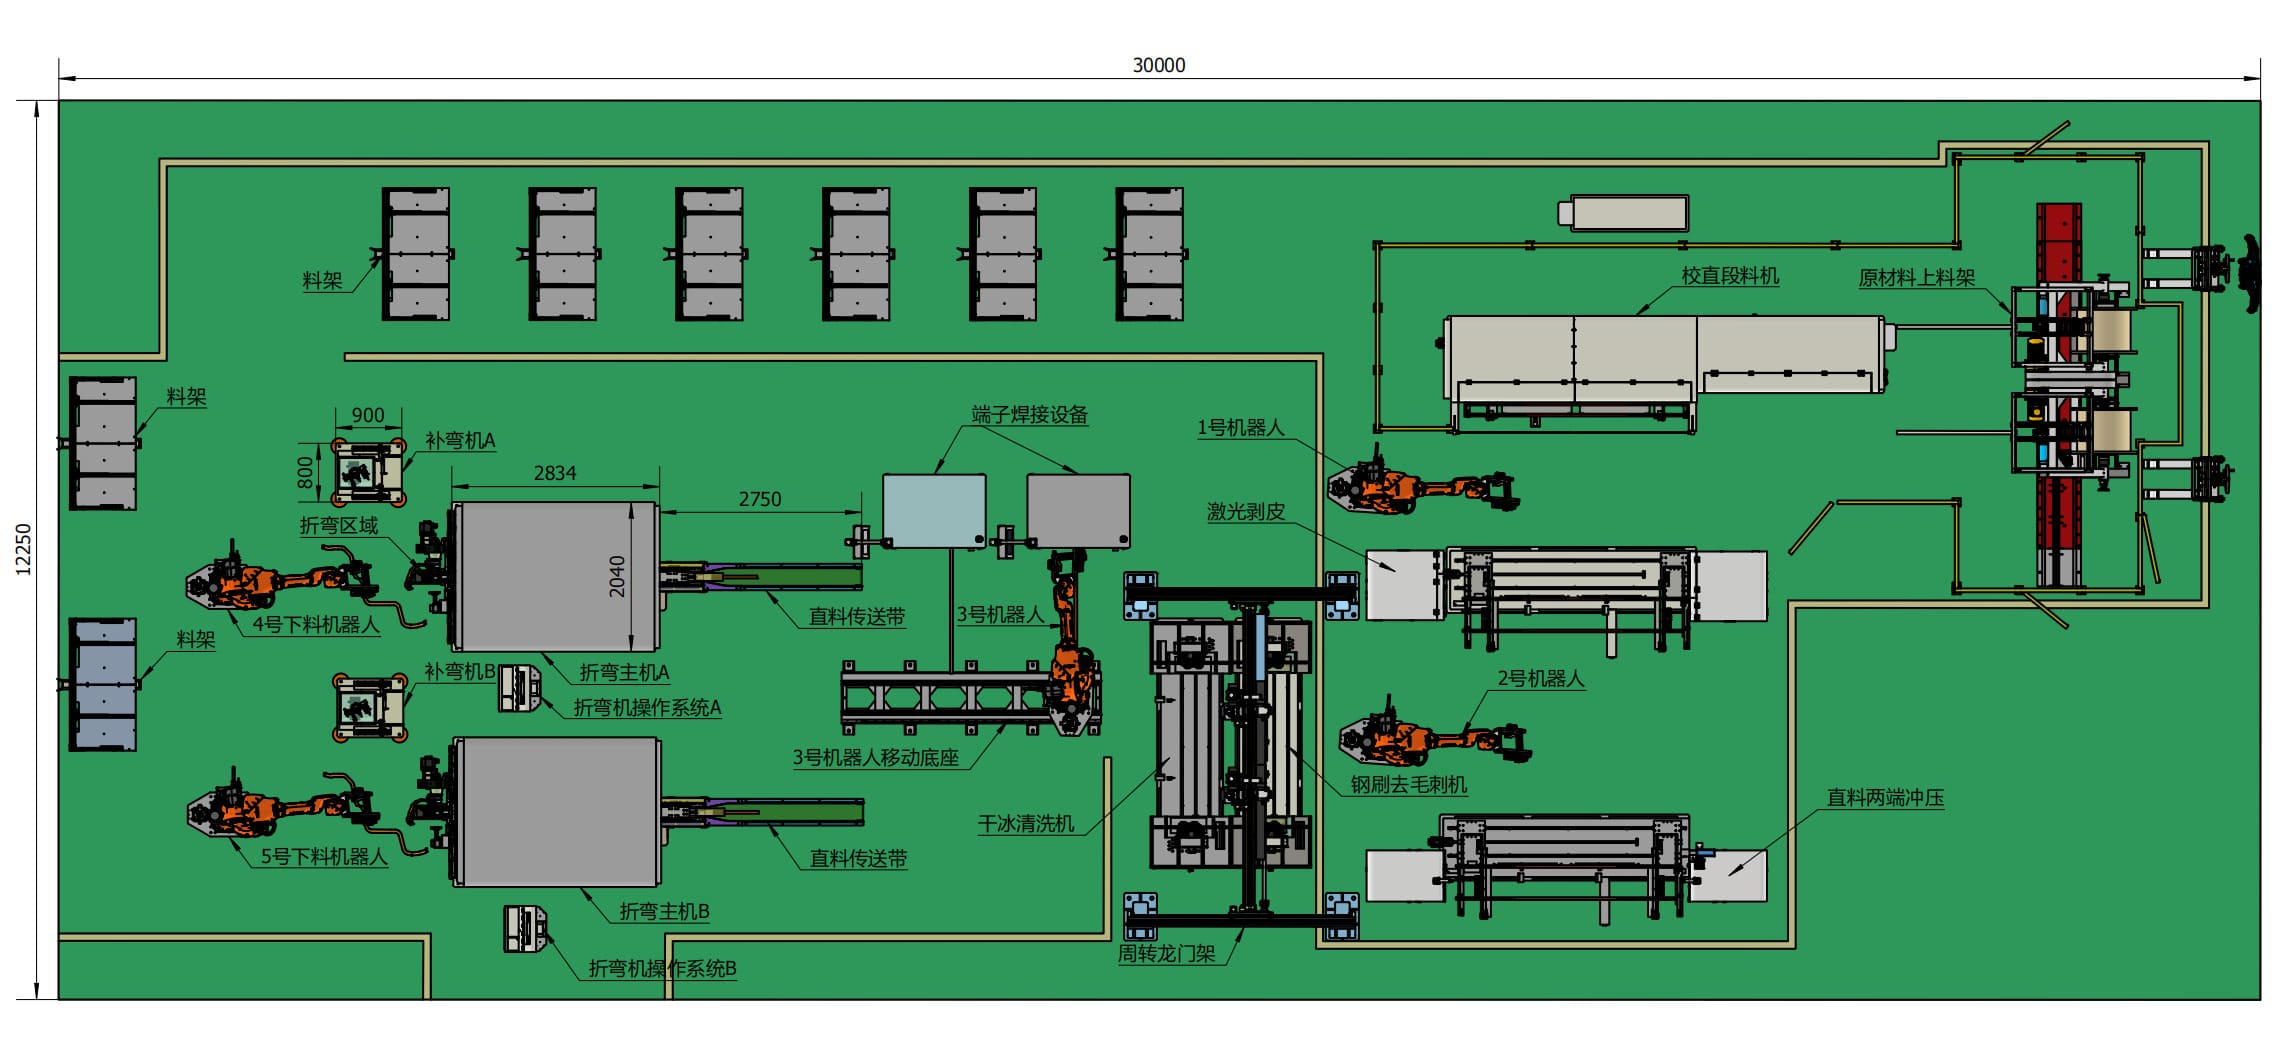
พื้นที่ตั้ง
367.5ตารางเมตร
ความยาว30 เมตร× ความกว้าง12.25 เมตร
กระบวนการผลิต
1. ขั้นตอนการประมวลผลครบถ้วน
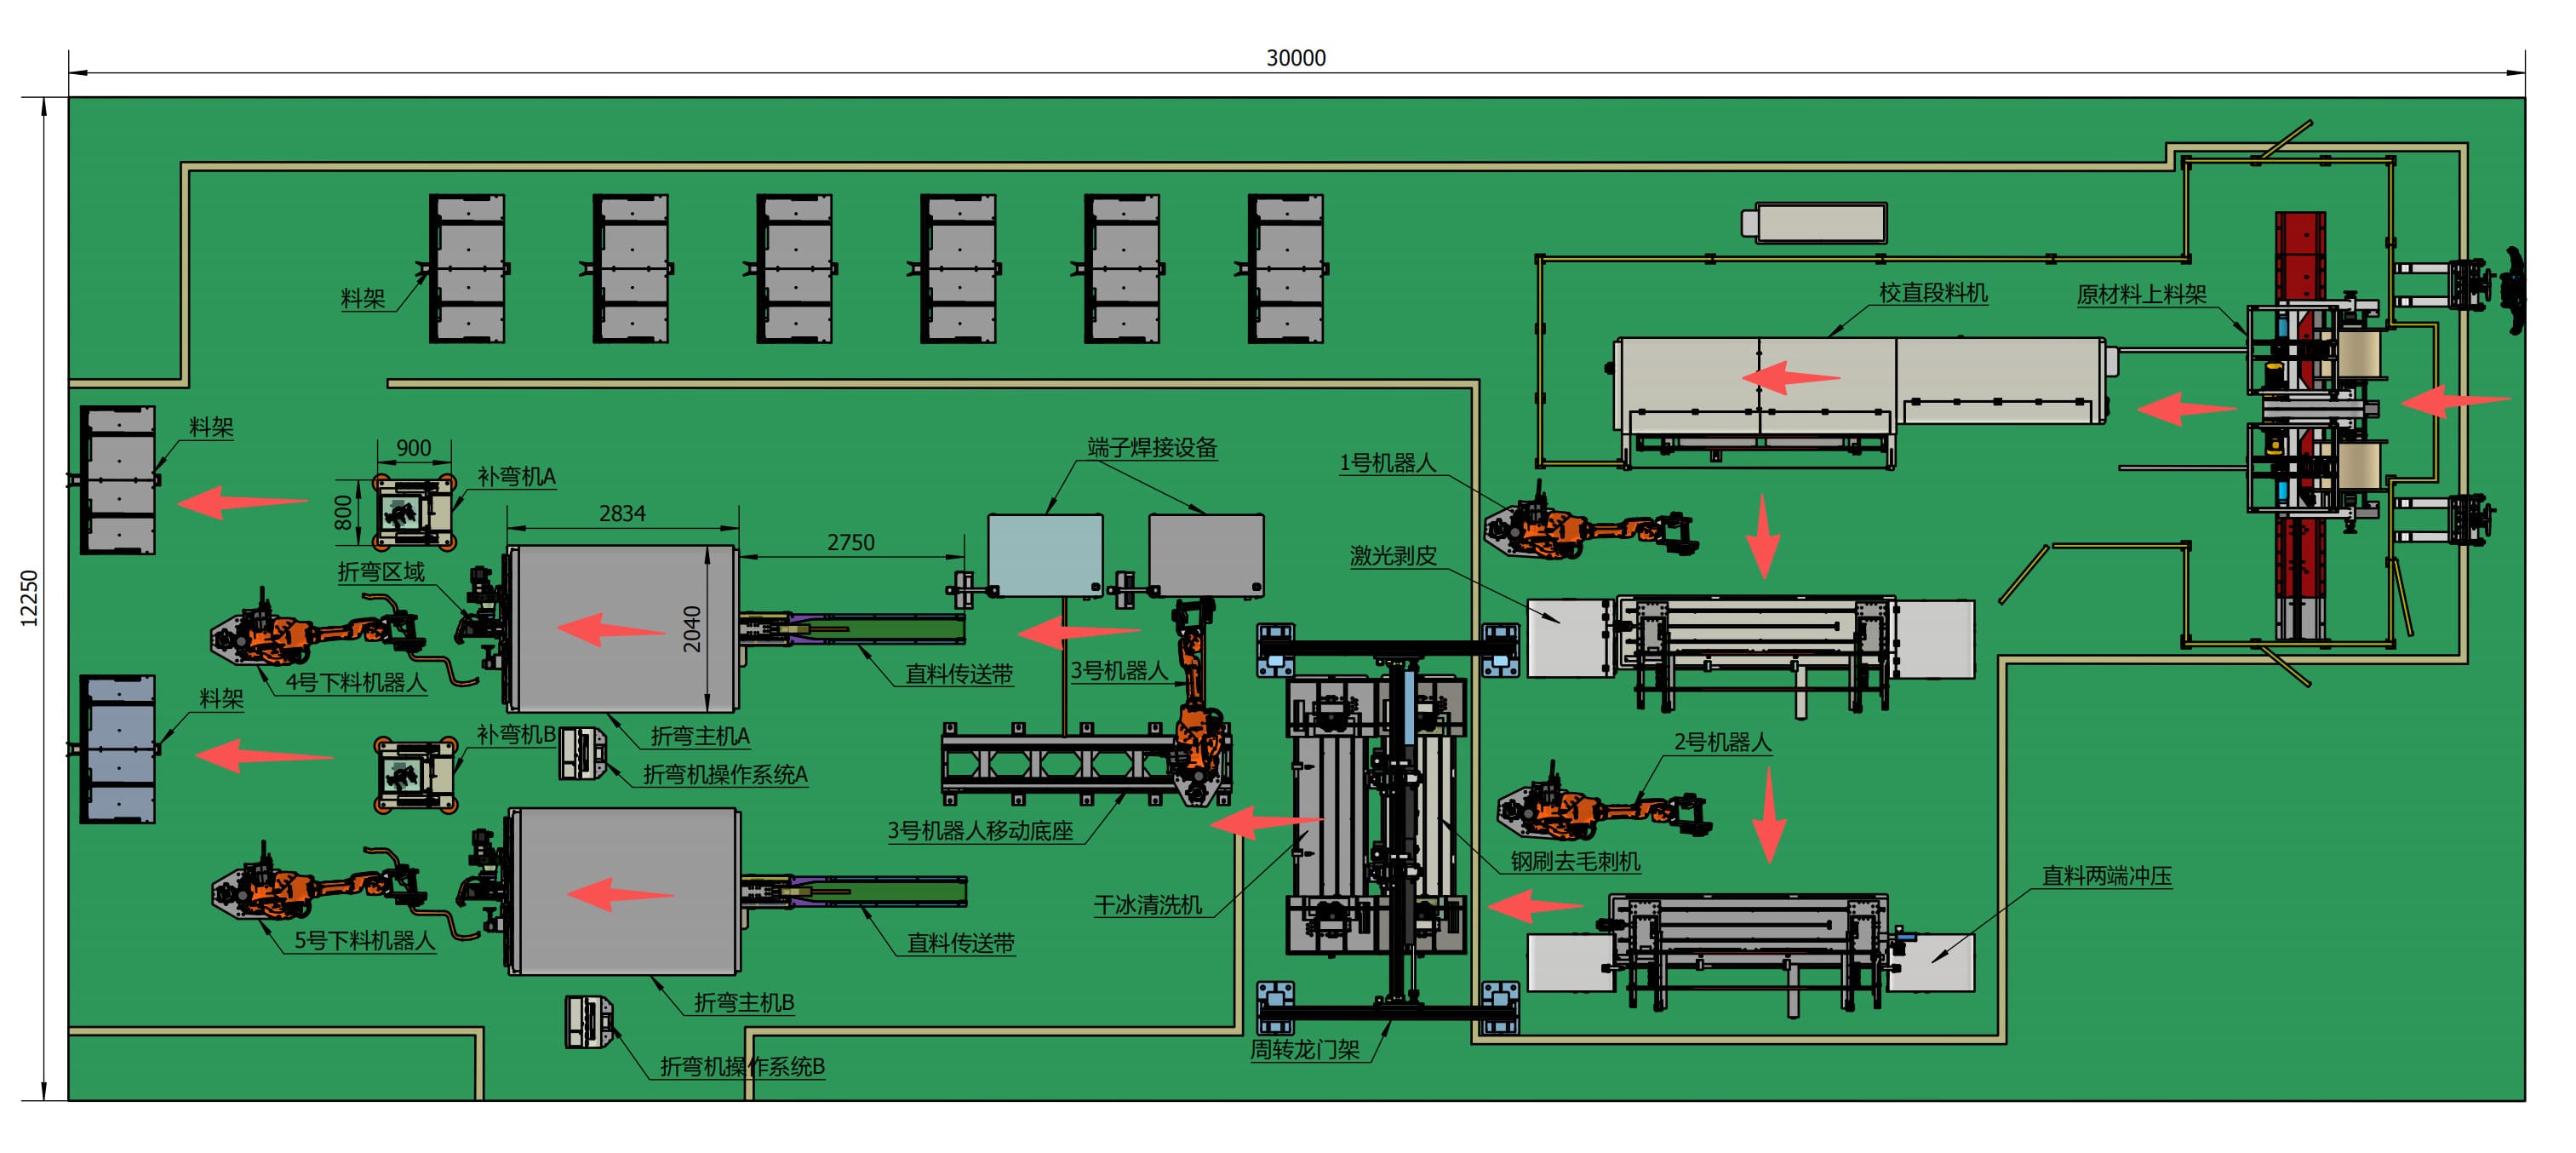
01
การโหลดขดลวดด้วยมือ
ขดลวดทองแดงหรืออลูมิเนียมดิบจะถูกบรรจุลงบนสายการผลิตด้วยมือเพื่อป้อนอย่างต่อเนื่อง
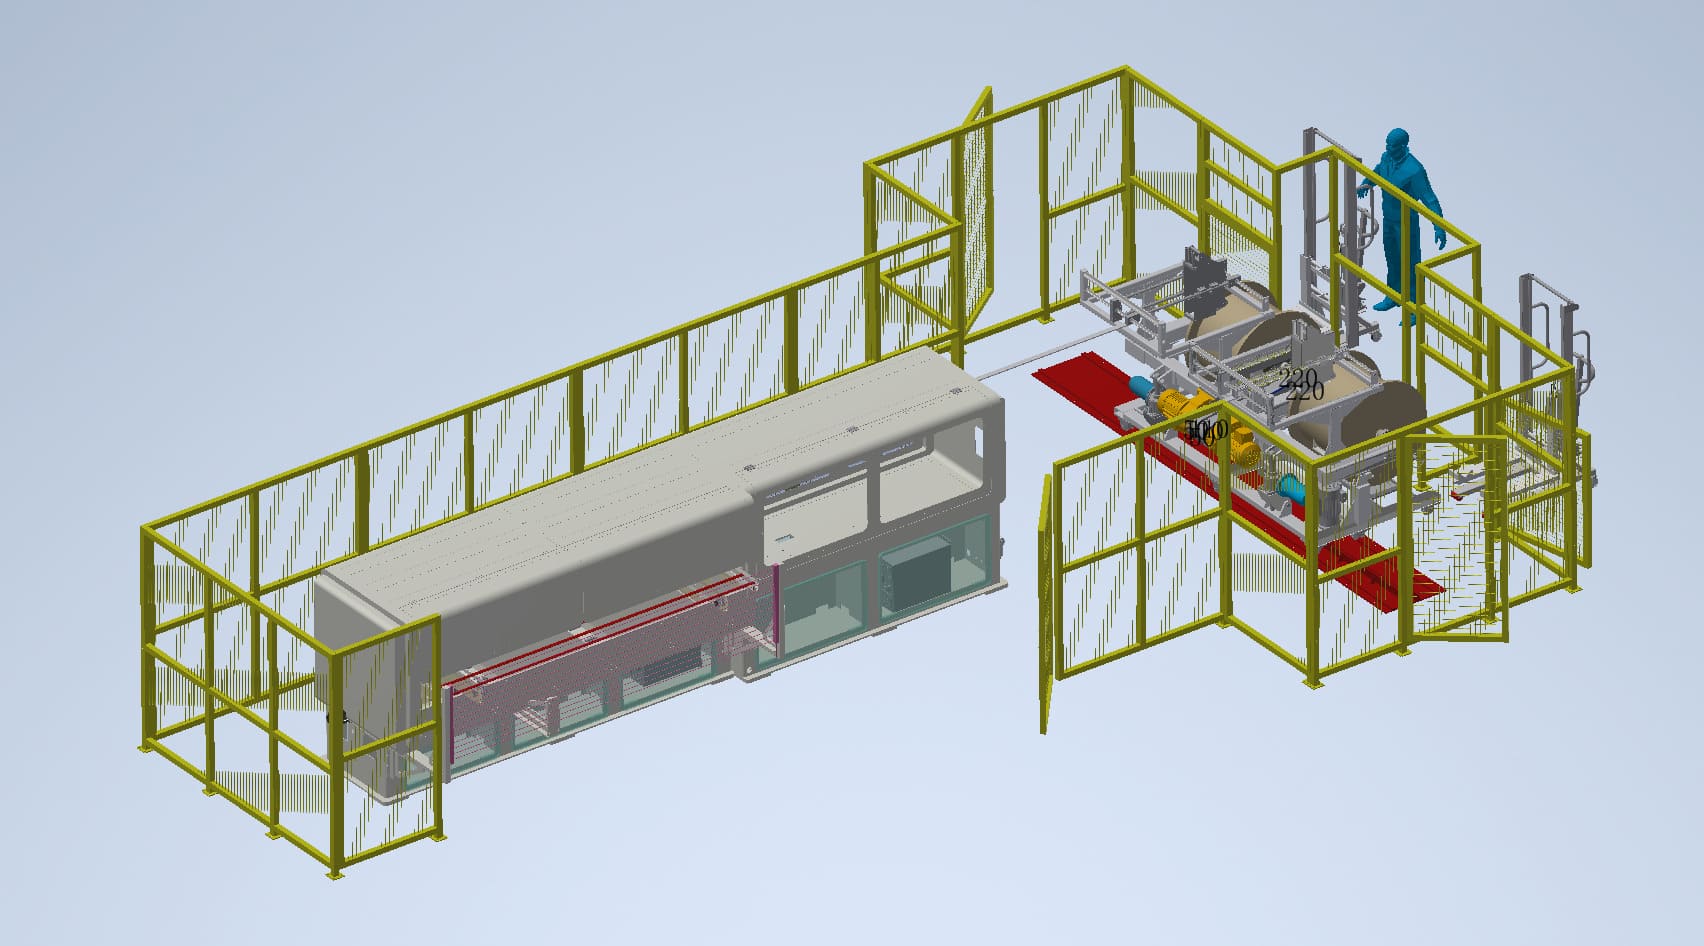
02
การรีดตรง การตัด และการทําเครื่องหมาย
ขดลวดจะถูกนําเข้าสู่เครื่องปรับตรงและตัดเพื่อการรีดตรง ตัดความยาว และทําเครื่องหมายอย่างแม่นยํา
03
การถ่ายโอนด้วยหุ่นยนต์ไปยังสถานีลอกคราบ
หุ่นยนต์จะหยิบส่วนที่ถูกตัดขึ้นมาและวางลงในอุปกรณ์ยึดของเครื่องปอกอย่างแม่นยํา
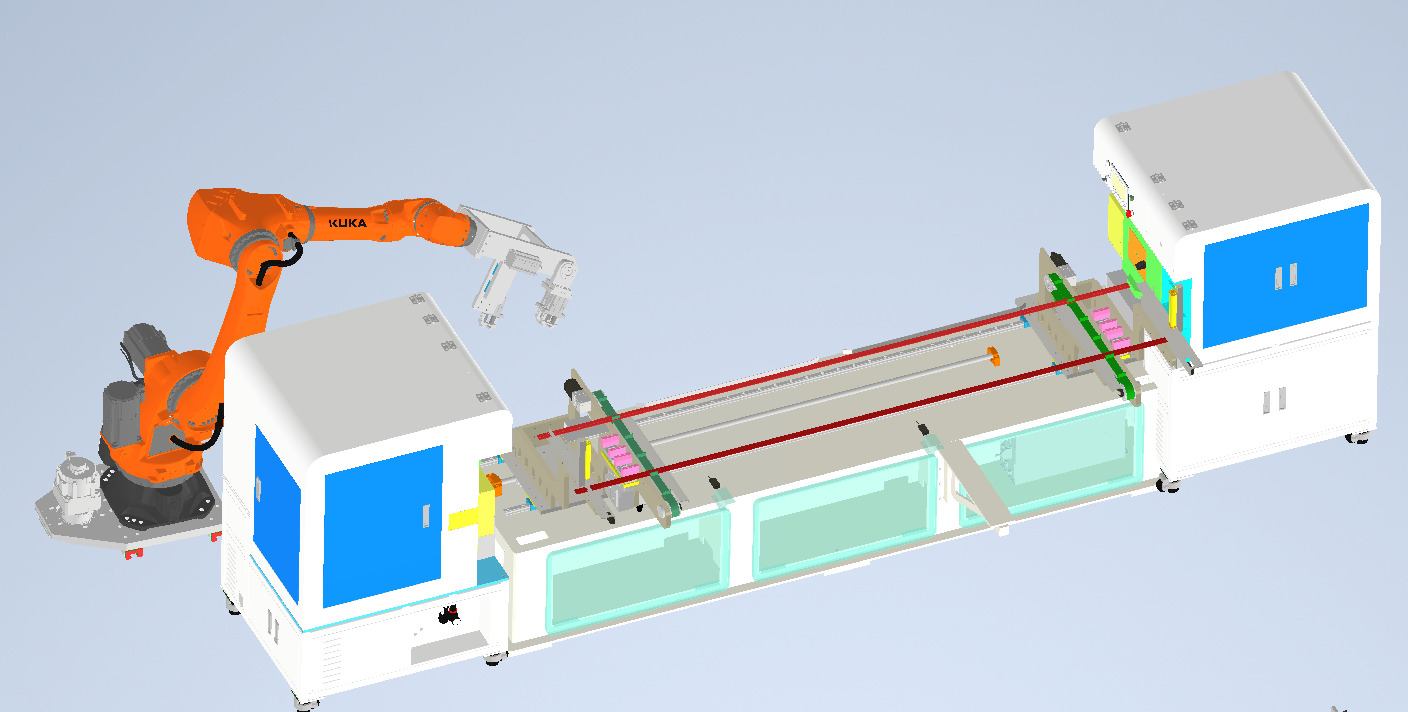
04
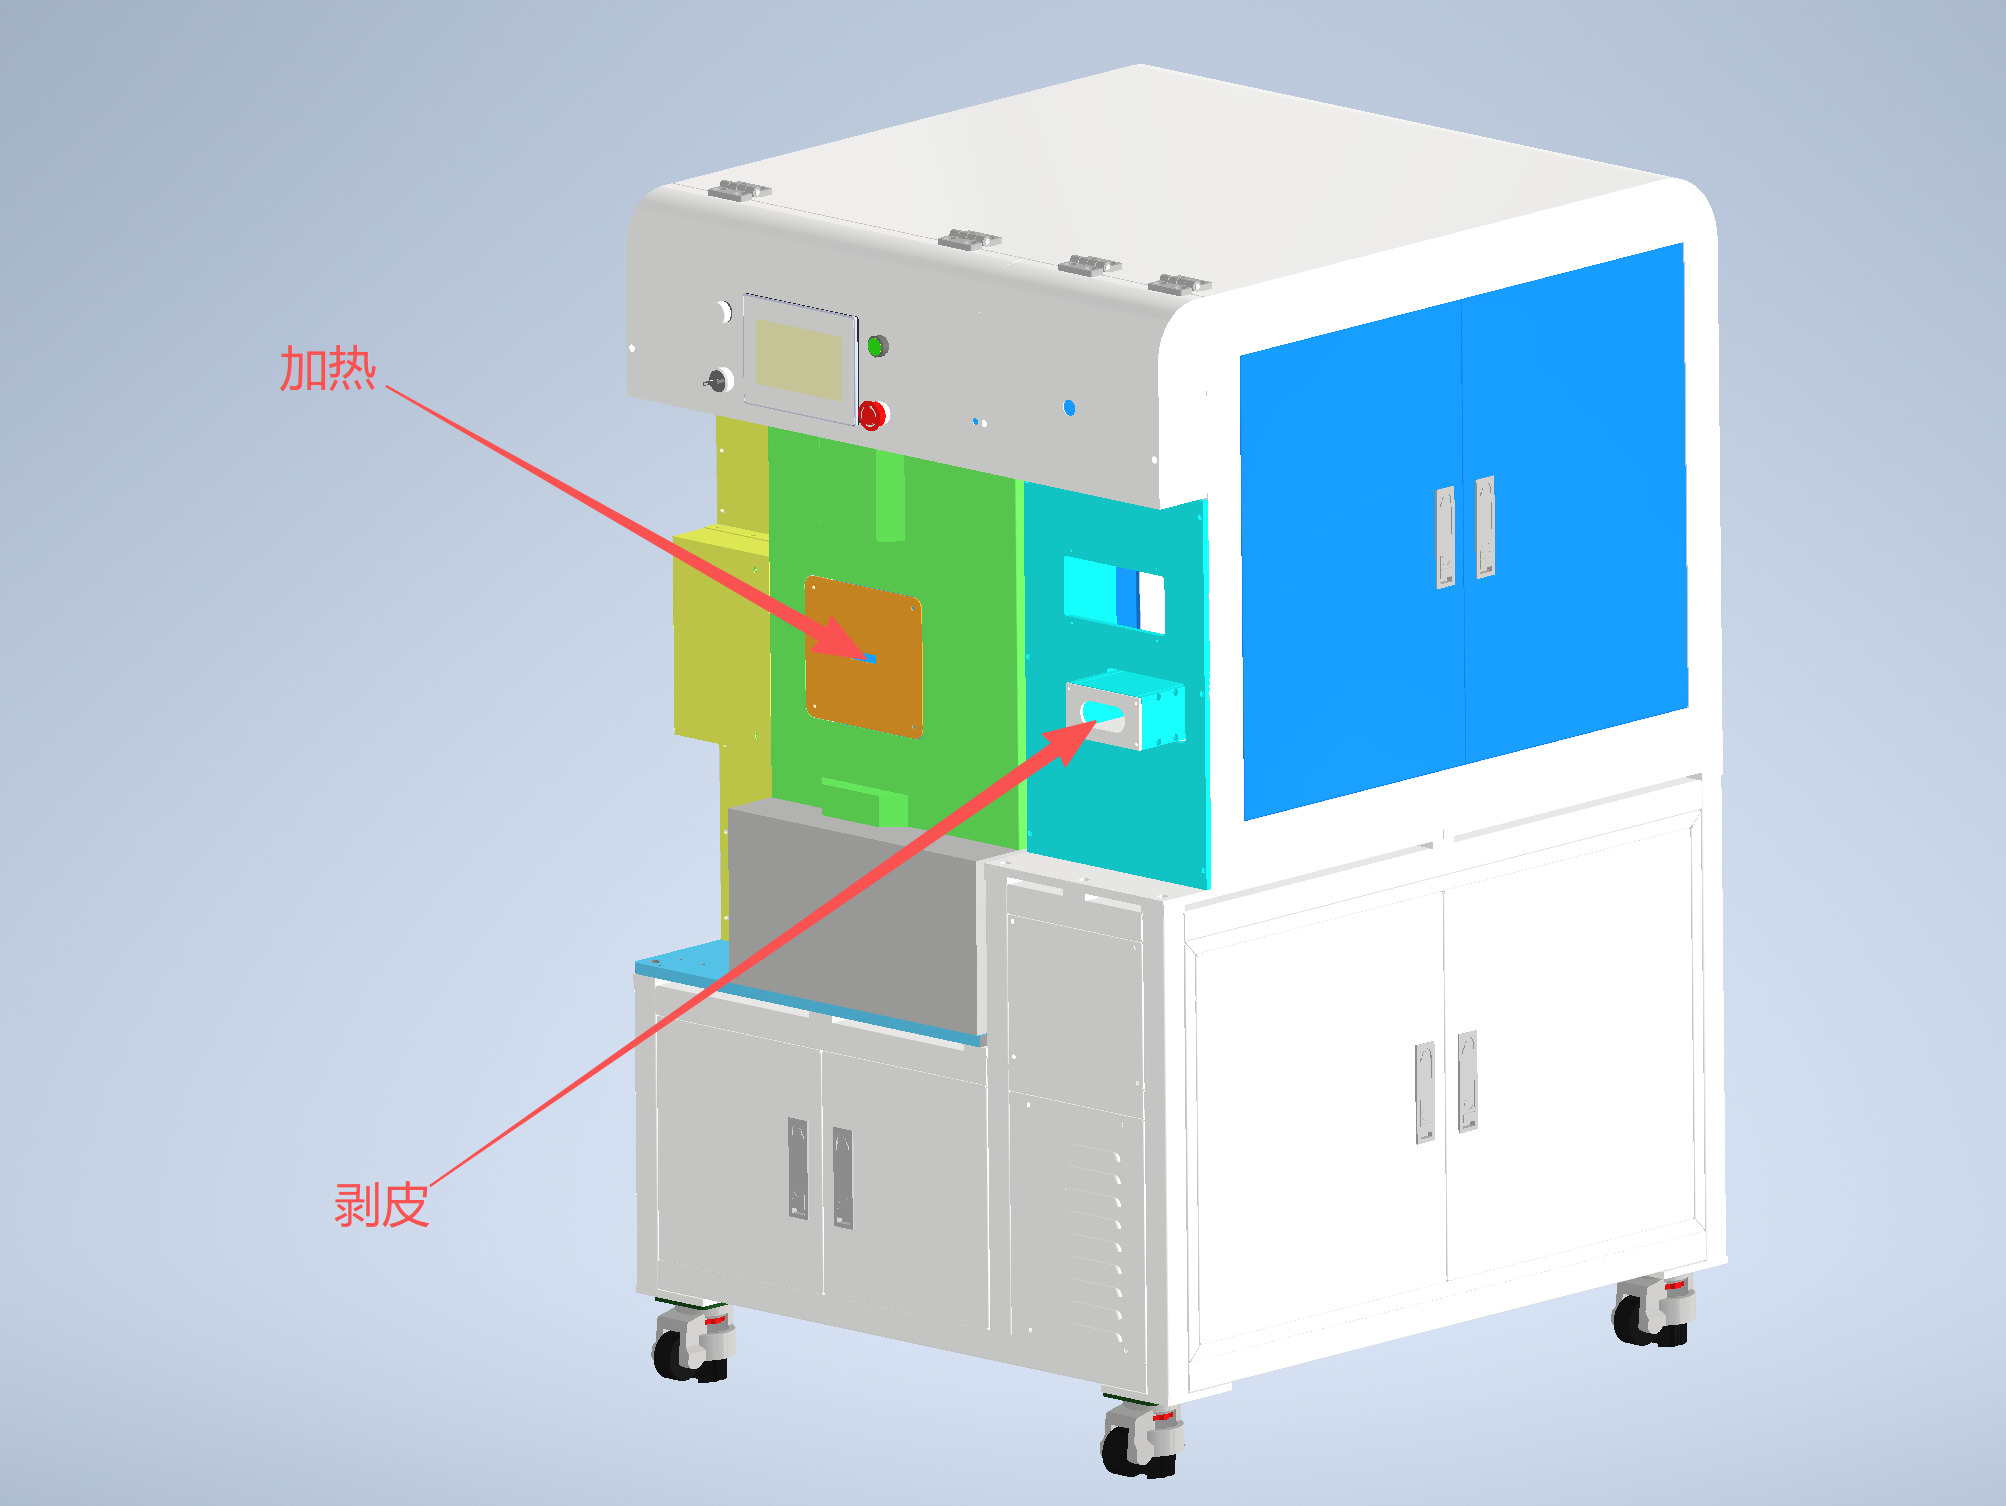
การปอกแบบสองด้านพร้อมกัน
ทั้งสองปลายจะถูกให้ความร้อนและลอกออกทางกลไกเพื่อเปิดเผยพื้นผิวที่นําไฟฟ้าได้ตามต้องการ
05
การถ่ายโอนหุ่นยนต์ไปยังสถานีเจาะรู
หุ่นยนต์จะถ่ายโอนส่วนบัสบาร์ที่ถูกลอกออกไปยังอุปกรณ์เจาะรูแบบสองด้าน
06
กระบวนการหลัก
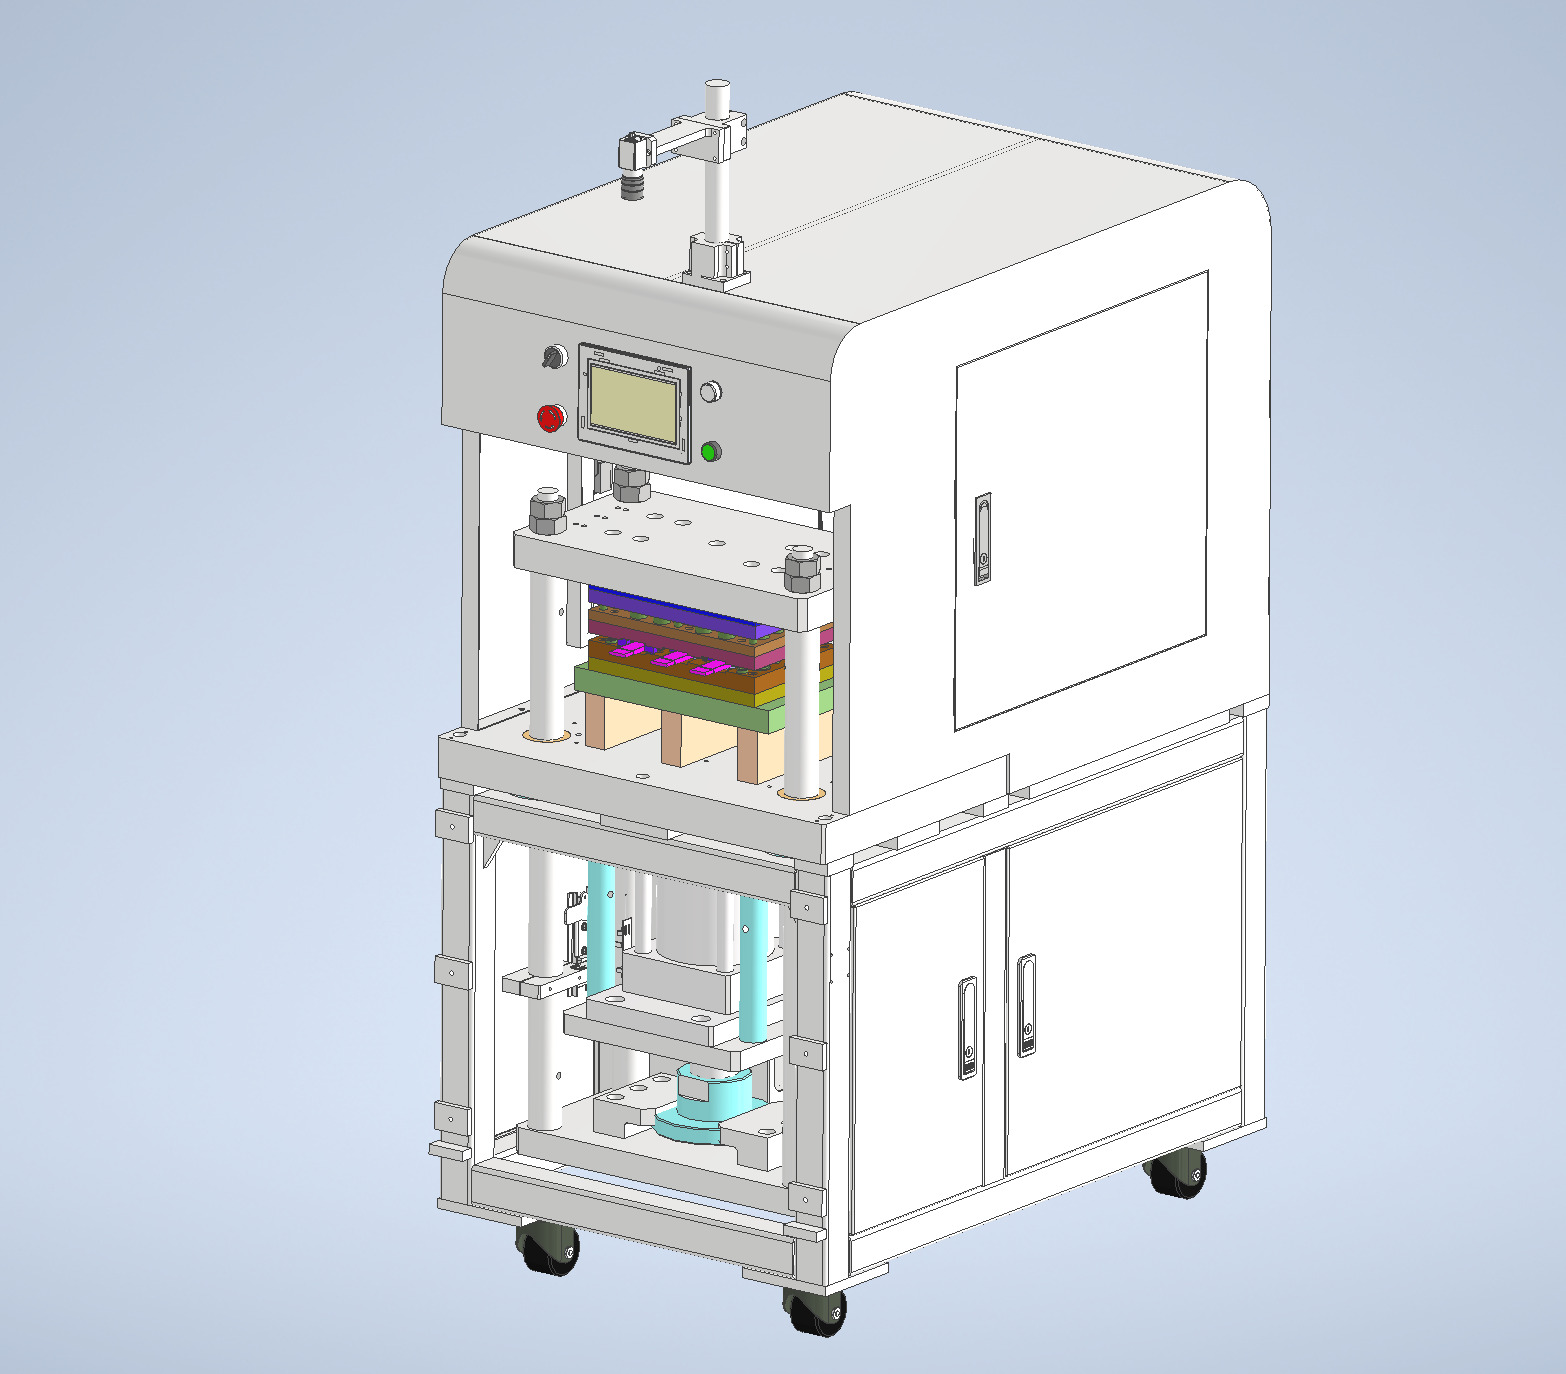
การเจาะและตัดขอบแบบสองด้านพร้อมกัน
ปลายทั้งสองด้านจะถูกเจาะและตัดแต่งตามรูปทรงบัสบาร์ที่ต้องการ
07
การถ่ายโอนด้วยหุ่นยนต์ไปยังสถานีลบคม
หุ่นยนต์จะนําชิ้นส่วนที่เจาะรูไปวางในสถานีลบคมด้วยแปรงเหล็กเพื่อการเคลือบขอบ
08
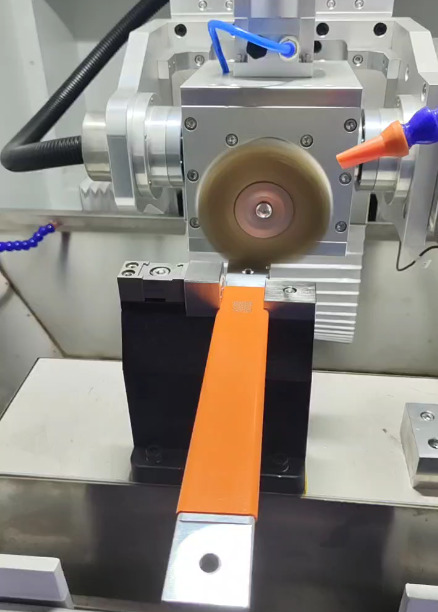
การลบคมสี่ด้าน
ทั้งสองด้านถูกแปรรูปเป็นสี่ด้านเพื่อกําจัดใบมีดและปรับปรุงคุณภาพของพื้นผิวที่เตรียมไว้
09
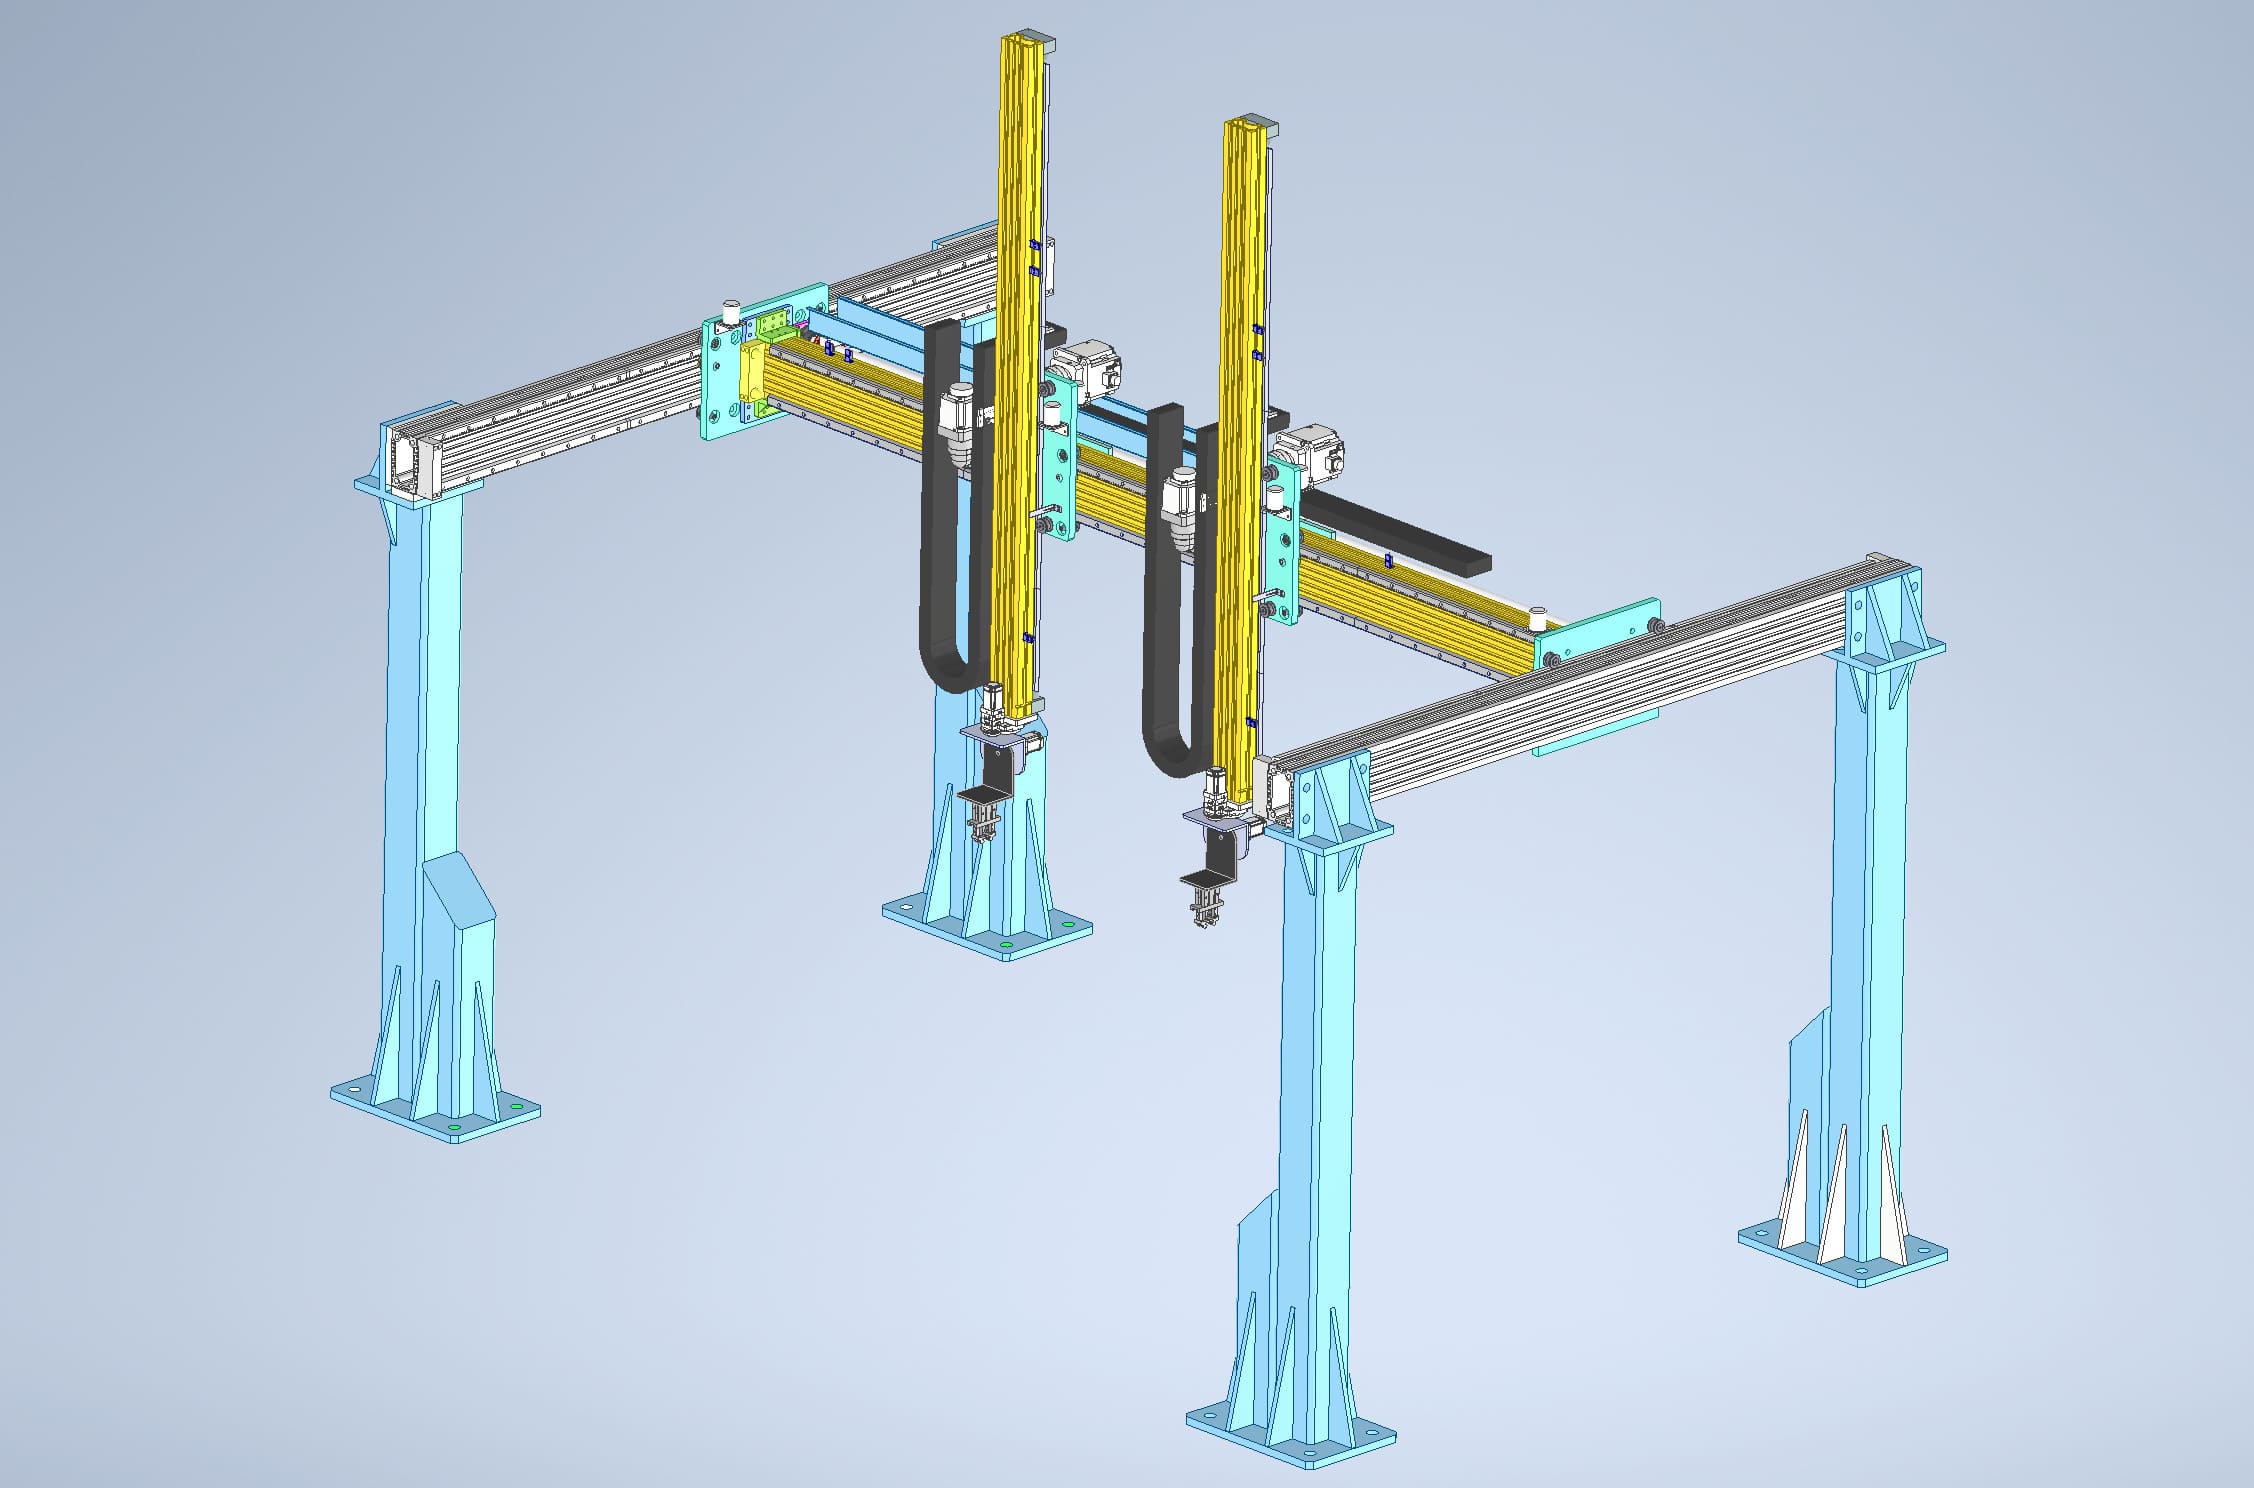
บริการรับส่งจากแกนไปยังสถานีทําความสะอาด
หลังจากลบคมแล้ว แกนจะถ่ายโอนส่วนบัสบาร์ไปยังอุปกรณ์ทําความสะอาด
10
การทําความสะอาดพื้นผิวสี่ด้าน
ปลายที่เปิดเผยจะถูกทําความสะอาดทั้งสี่ด้านเพื่อเตรียมพื้นผิวที่สะอาดสําหรับการเชื่อมปลายทาง
11
การถ่ายโอนด้วยหุ่นยนต์สู่การเชื่อมปลายทาง
ส่วนที่ทําความสะอาดแล้วจะถูกย้ายไปยังสถานีเชื่อมปลายทางเพื่อเชื่อมต่อปลายปลาย
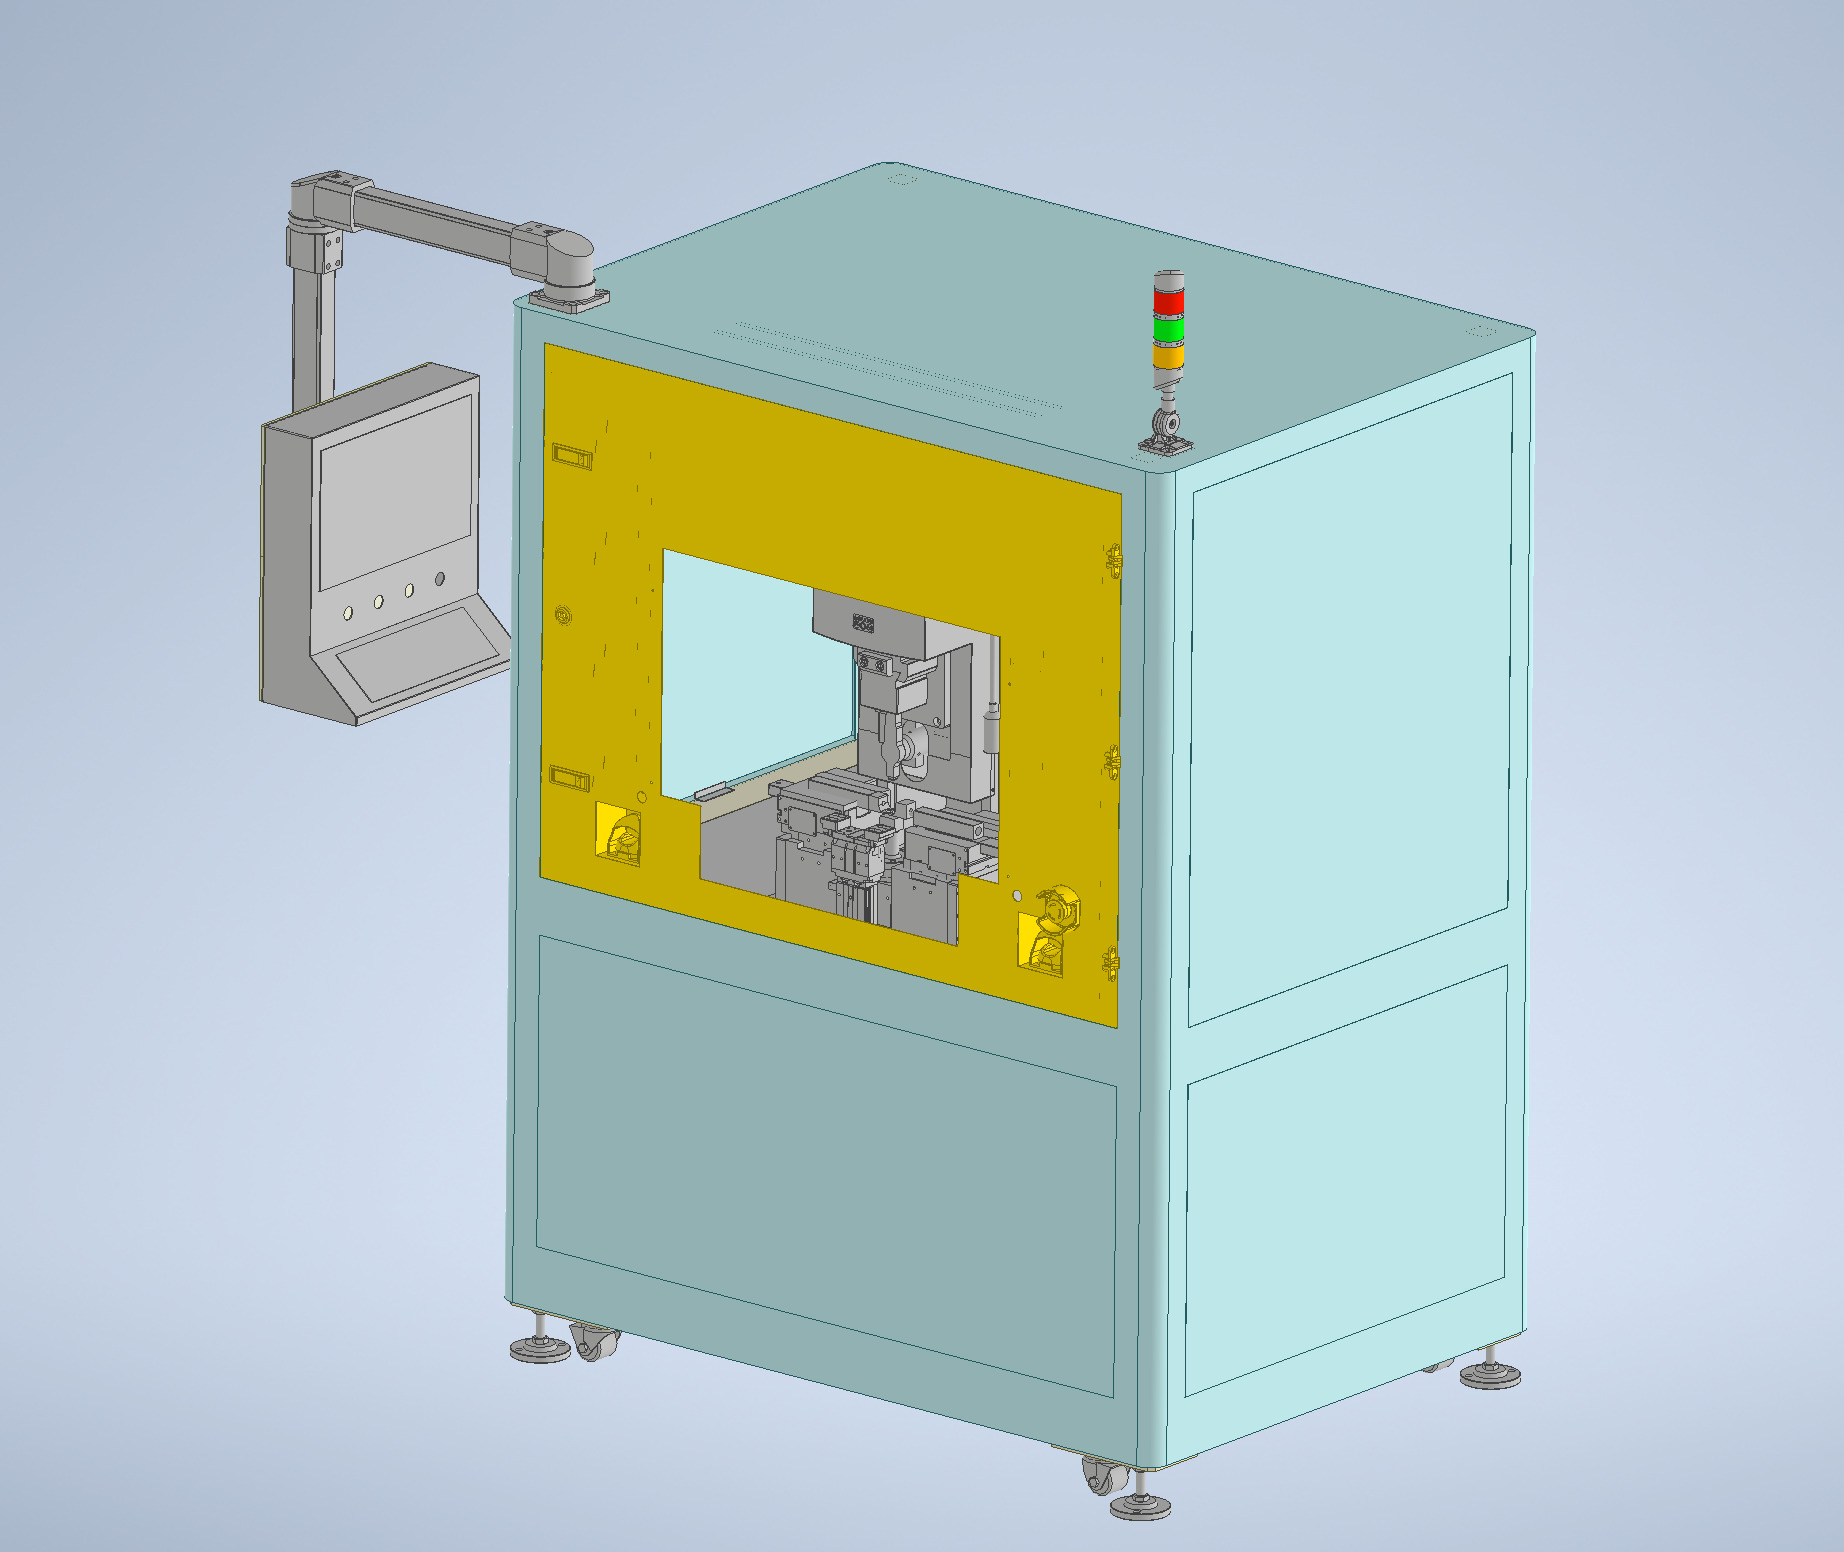
12
กระบวนการหลัก
การเชื่อมปลายทางและการกําหนดตําแหน่งหุ่นยนต์
เทอร์มินัลจะถูกเชื่อมติดกับปลายบัสบาร์ และแกนที่เจ็ดของหุ่นยนต์จะเคลื่อนที่เพื่อทํางานเชื่อมปลายอีกด้านให้สมบูรณ์
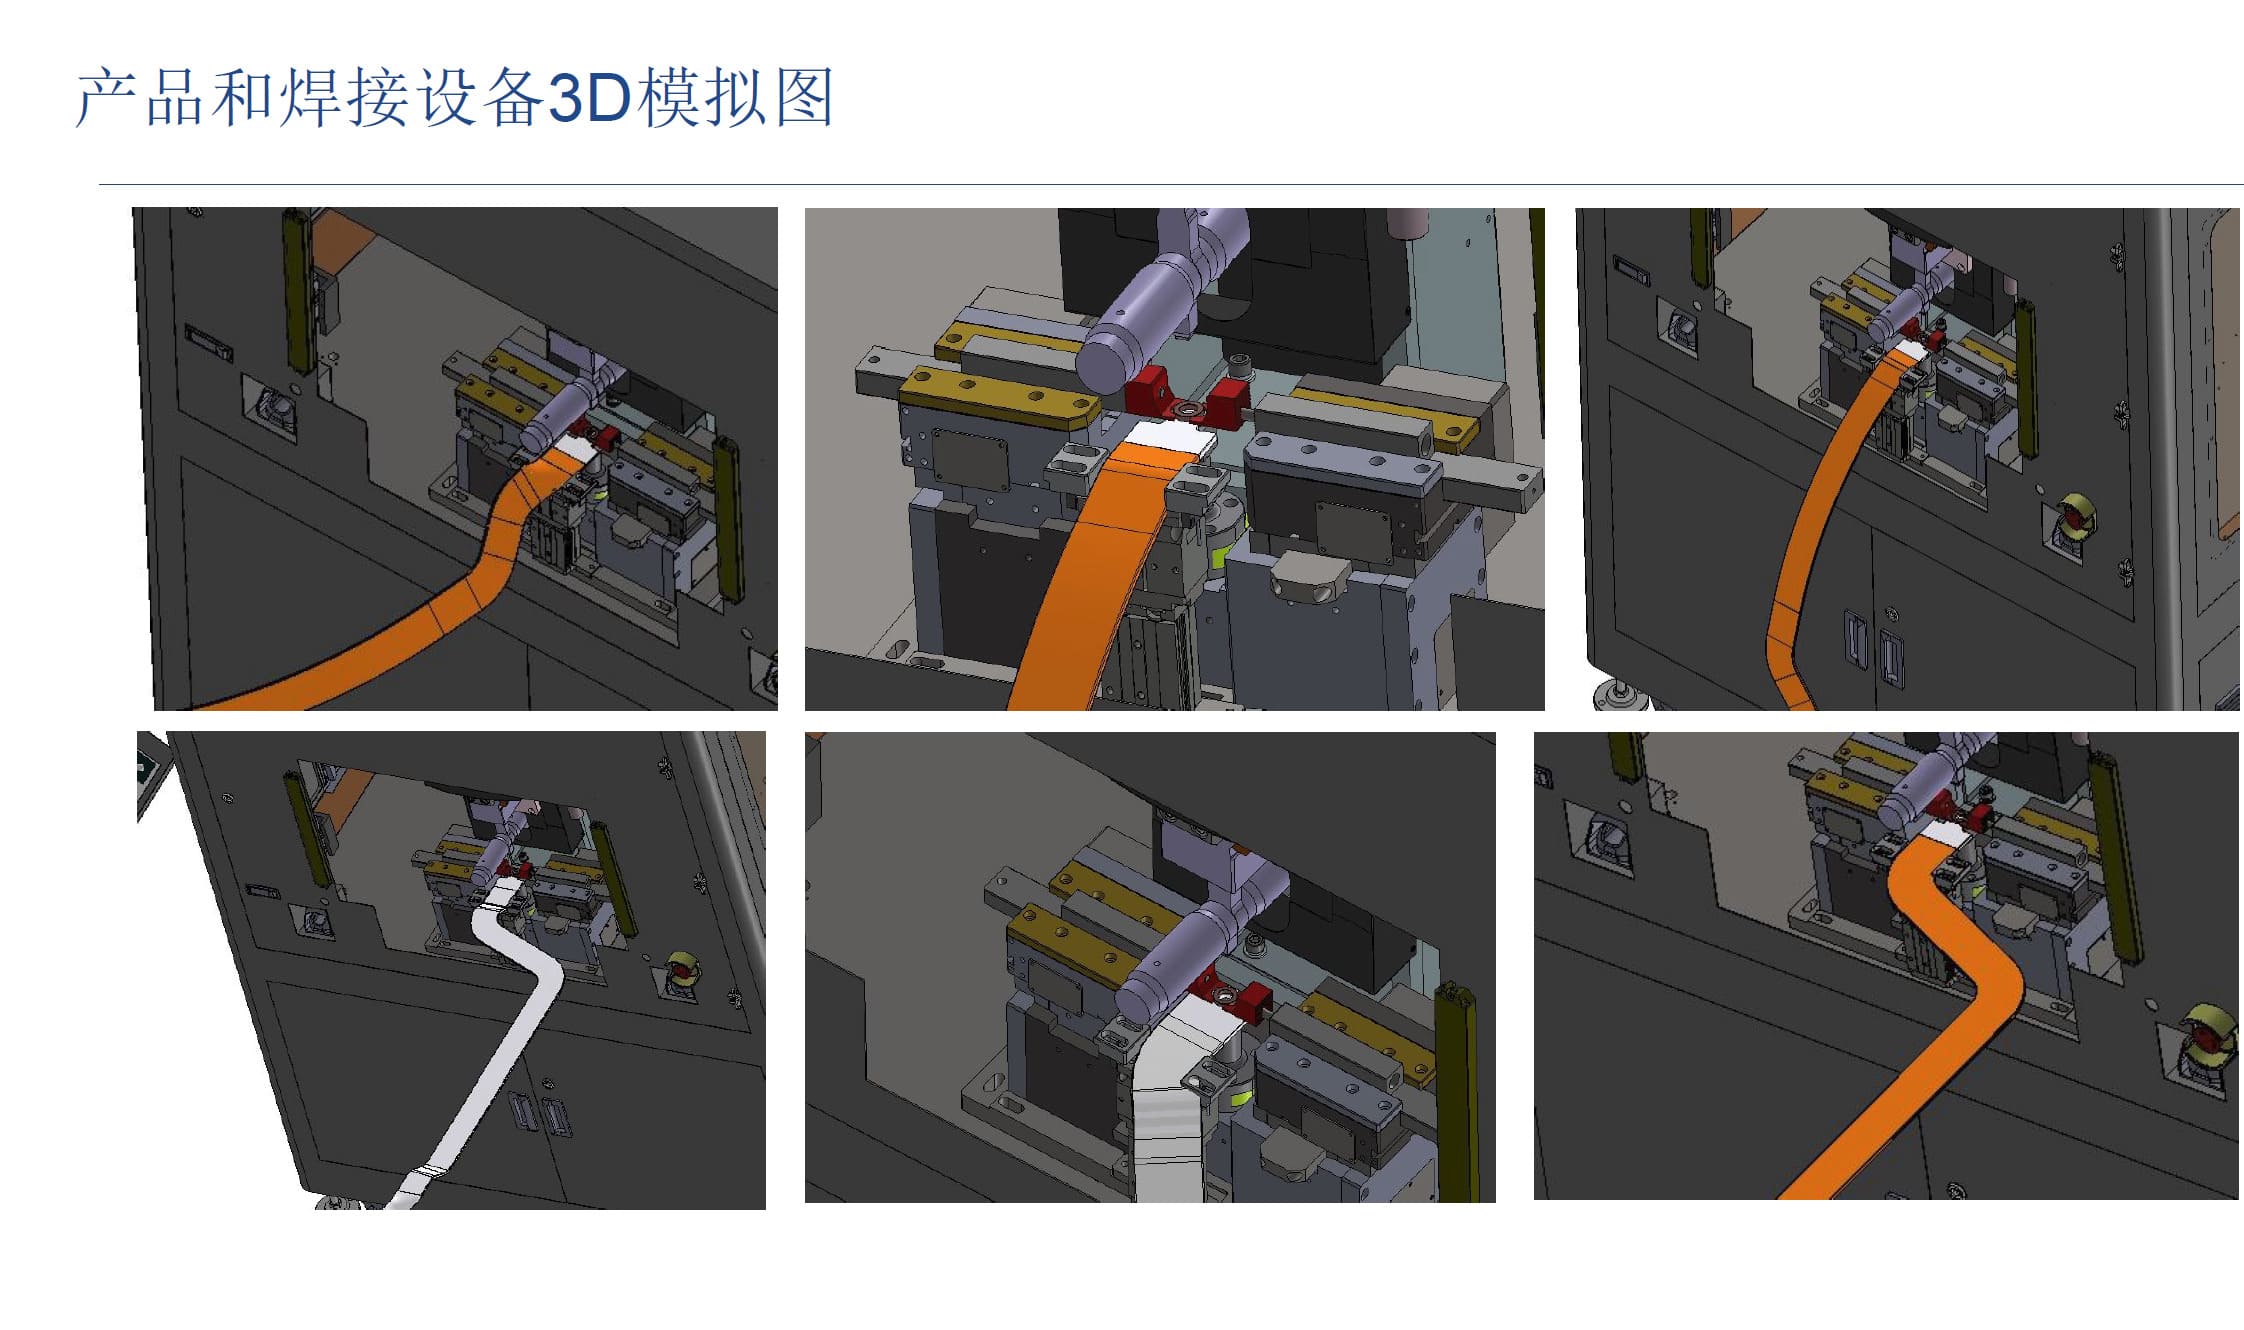
13
การถ่ายโอนไปยังเครื่องดัด
หลังจากเชื่อมเสร็จ หุ่นยนต์จะถ่ายโอนชิ้นส่วนไปยังสถานีดัดเพื่อขึ้นรูปสามมิติ
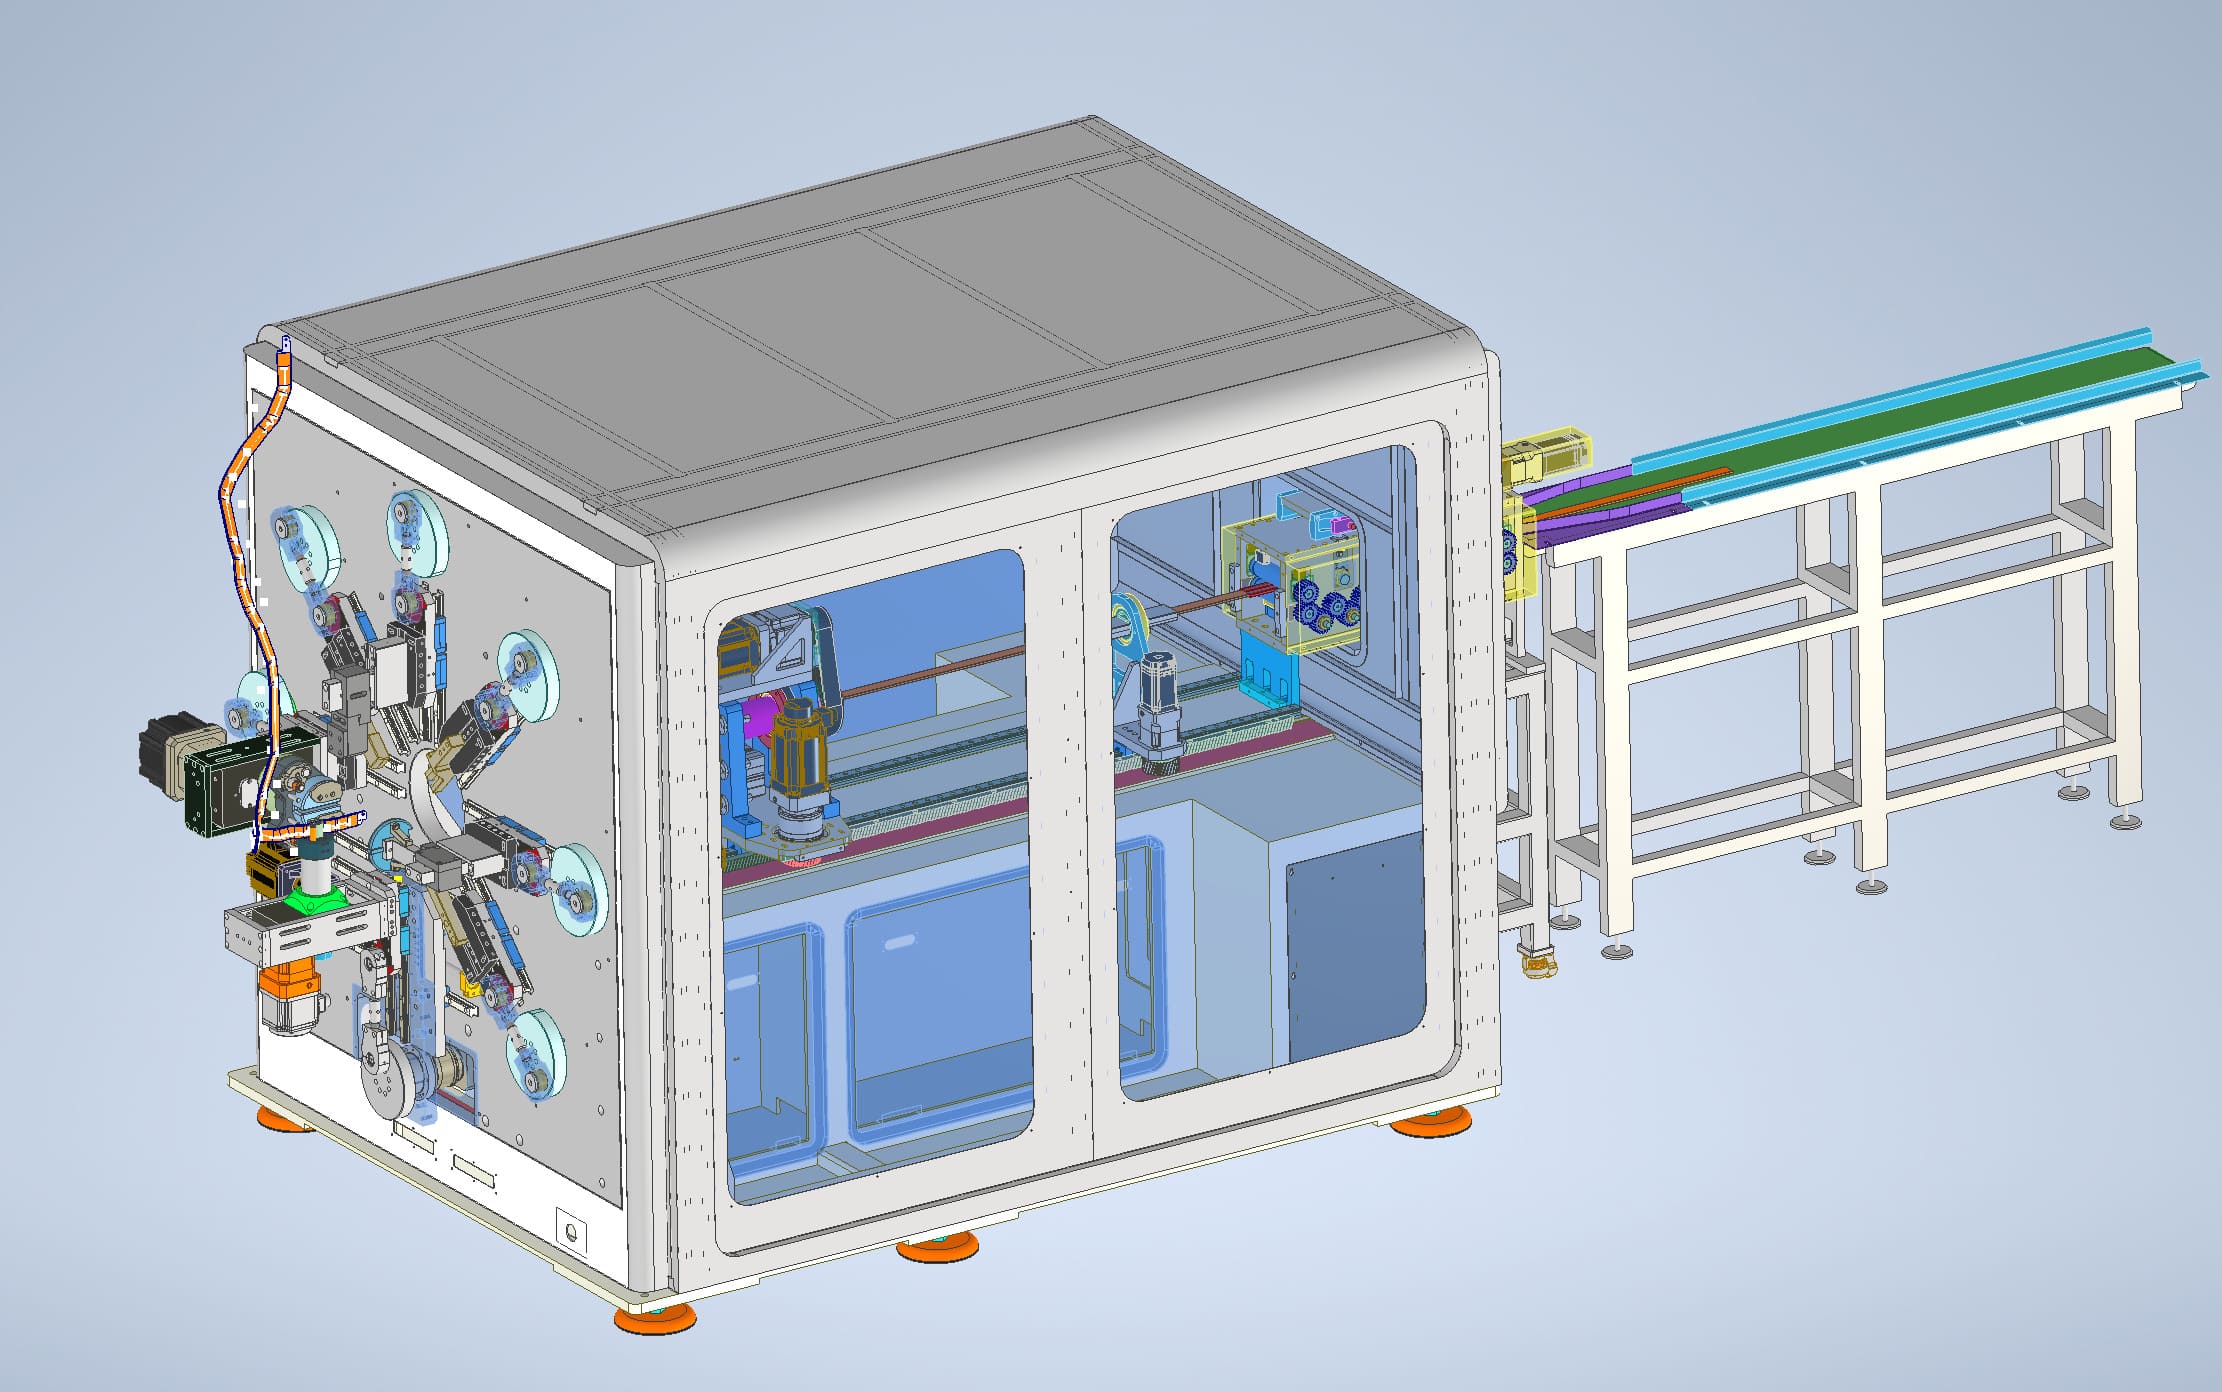
14
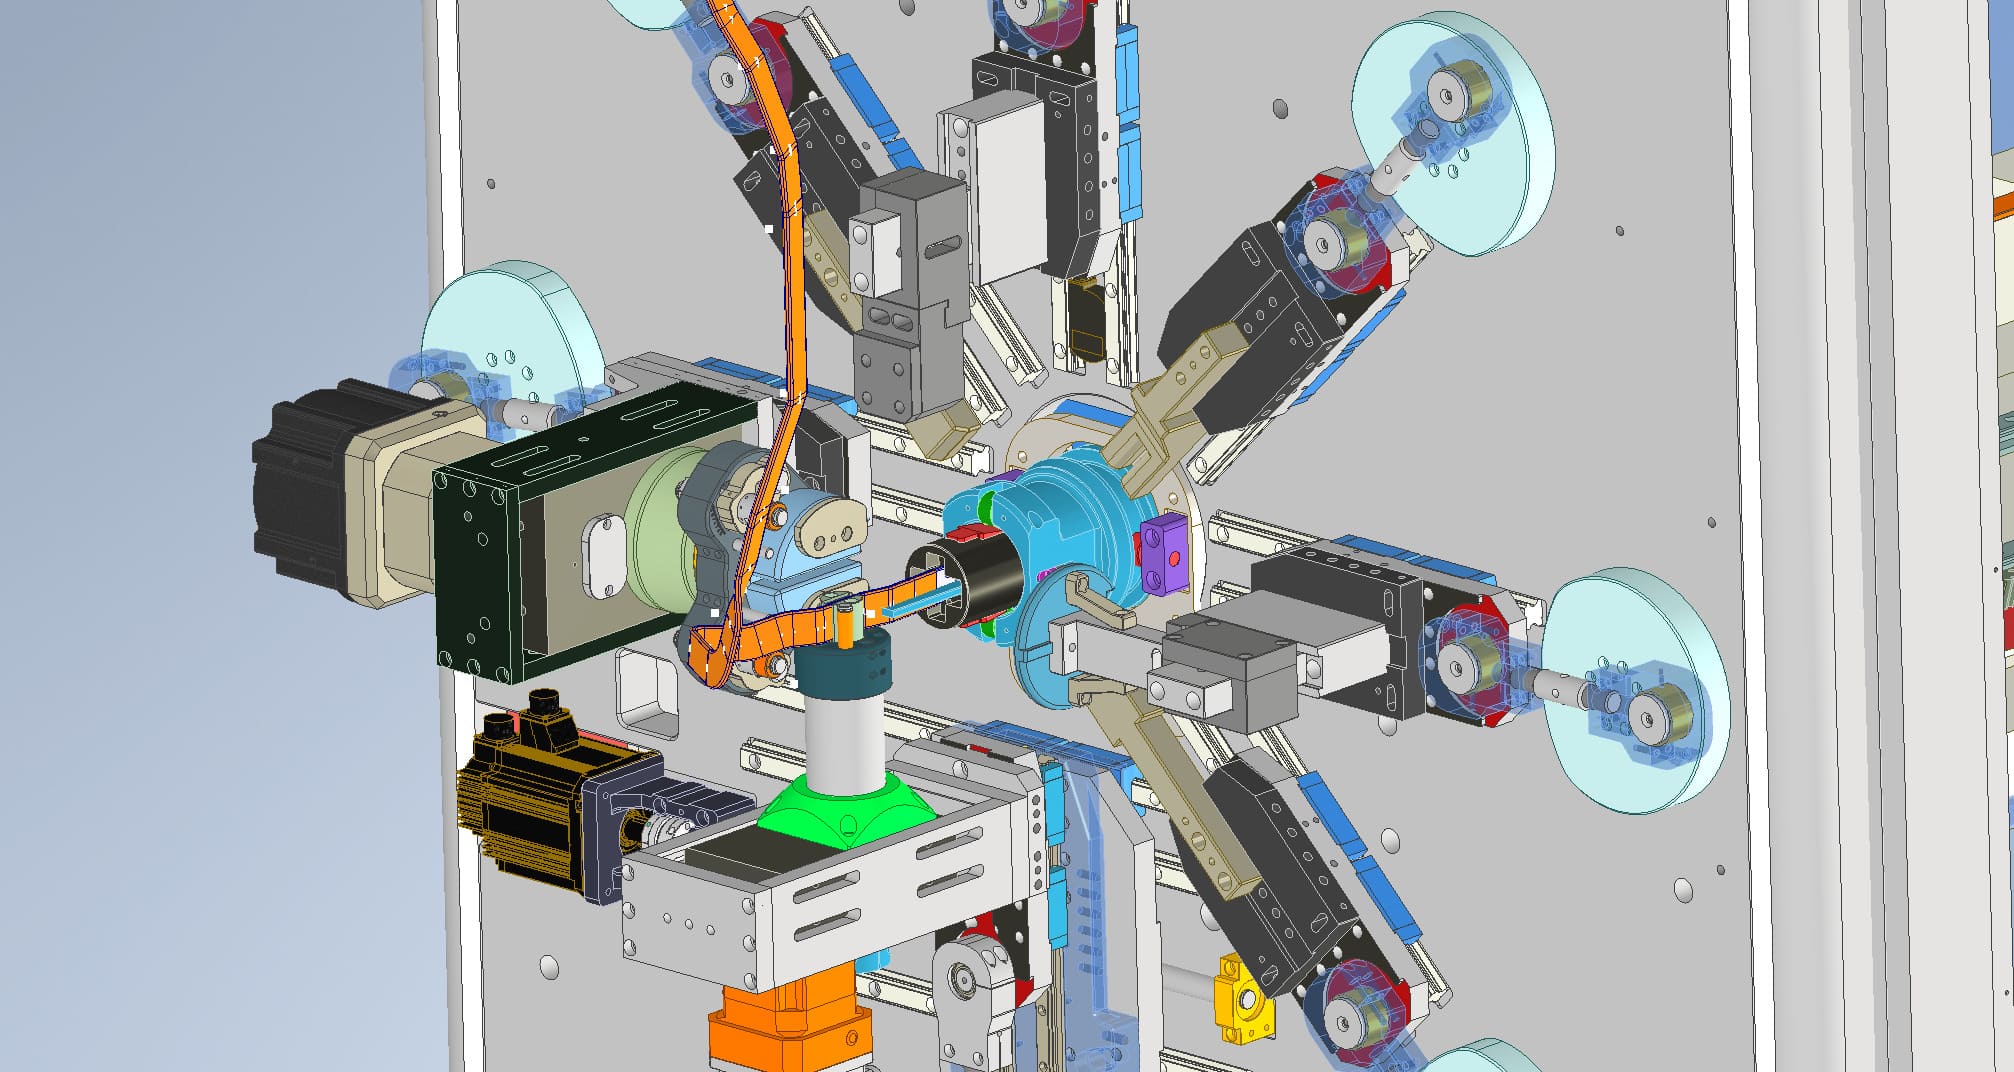
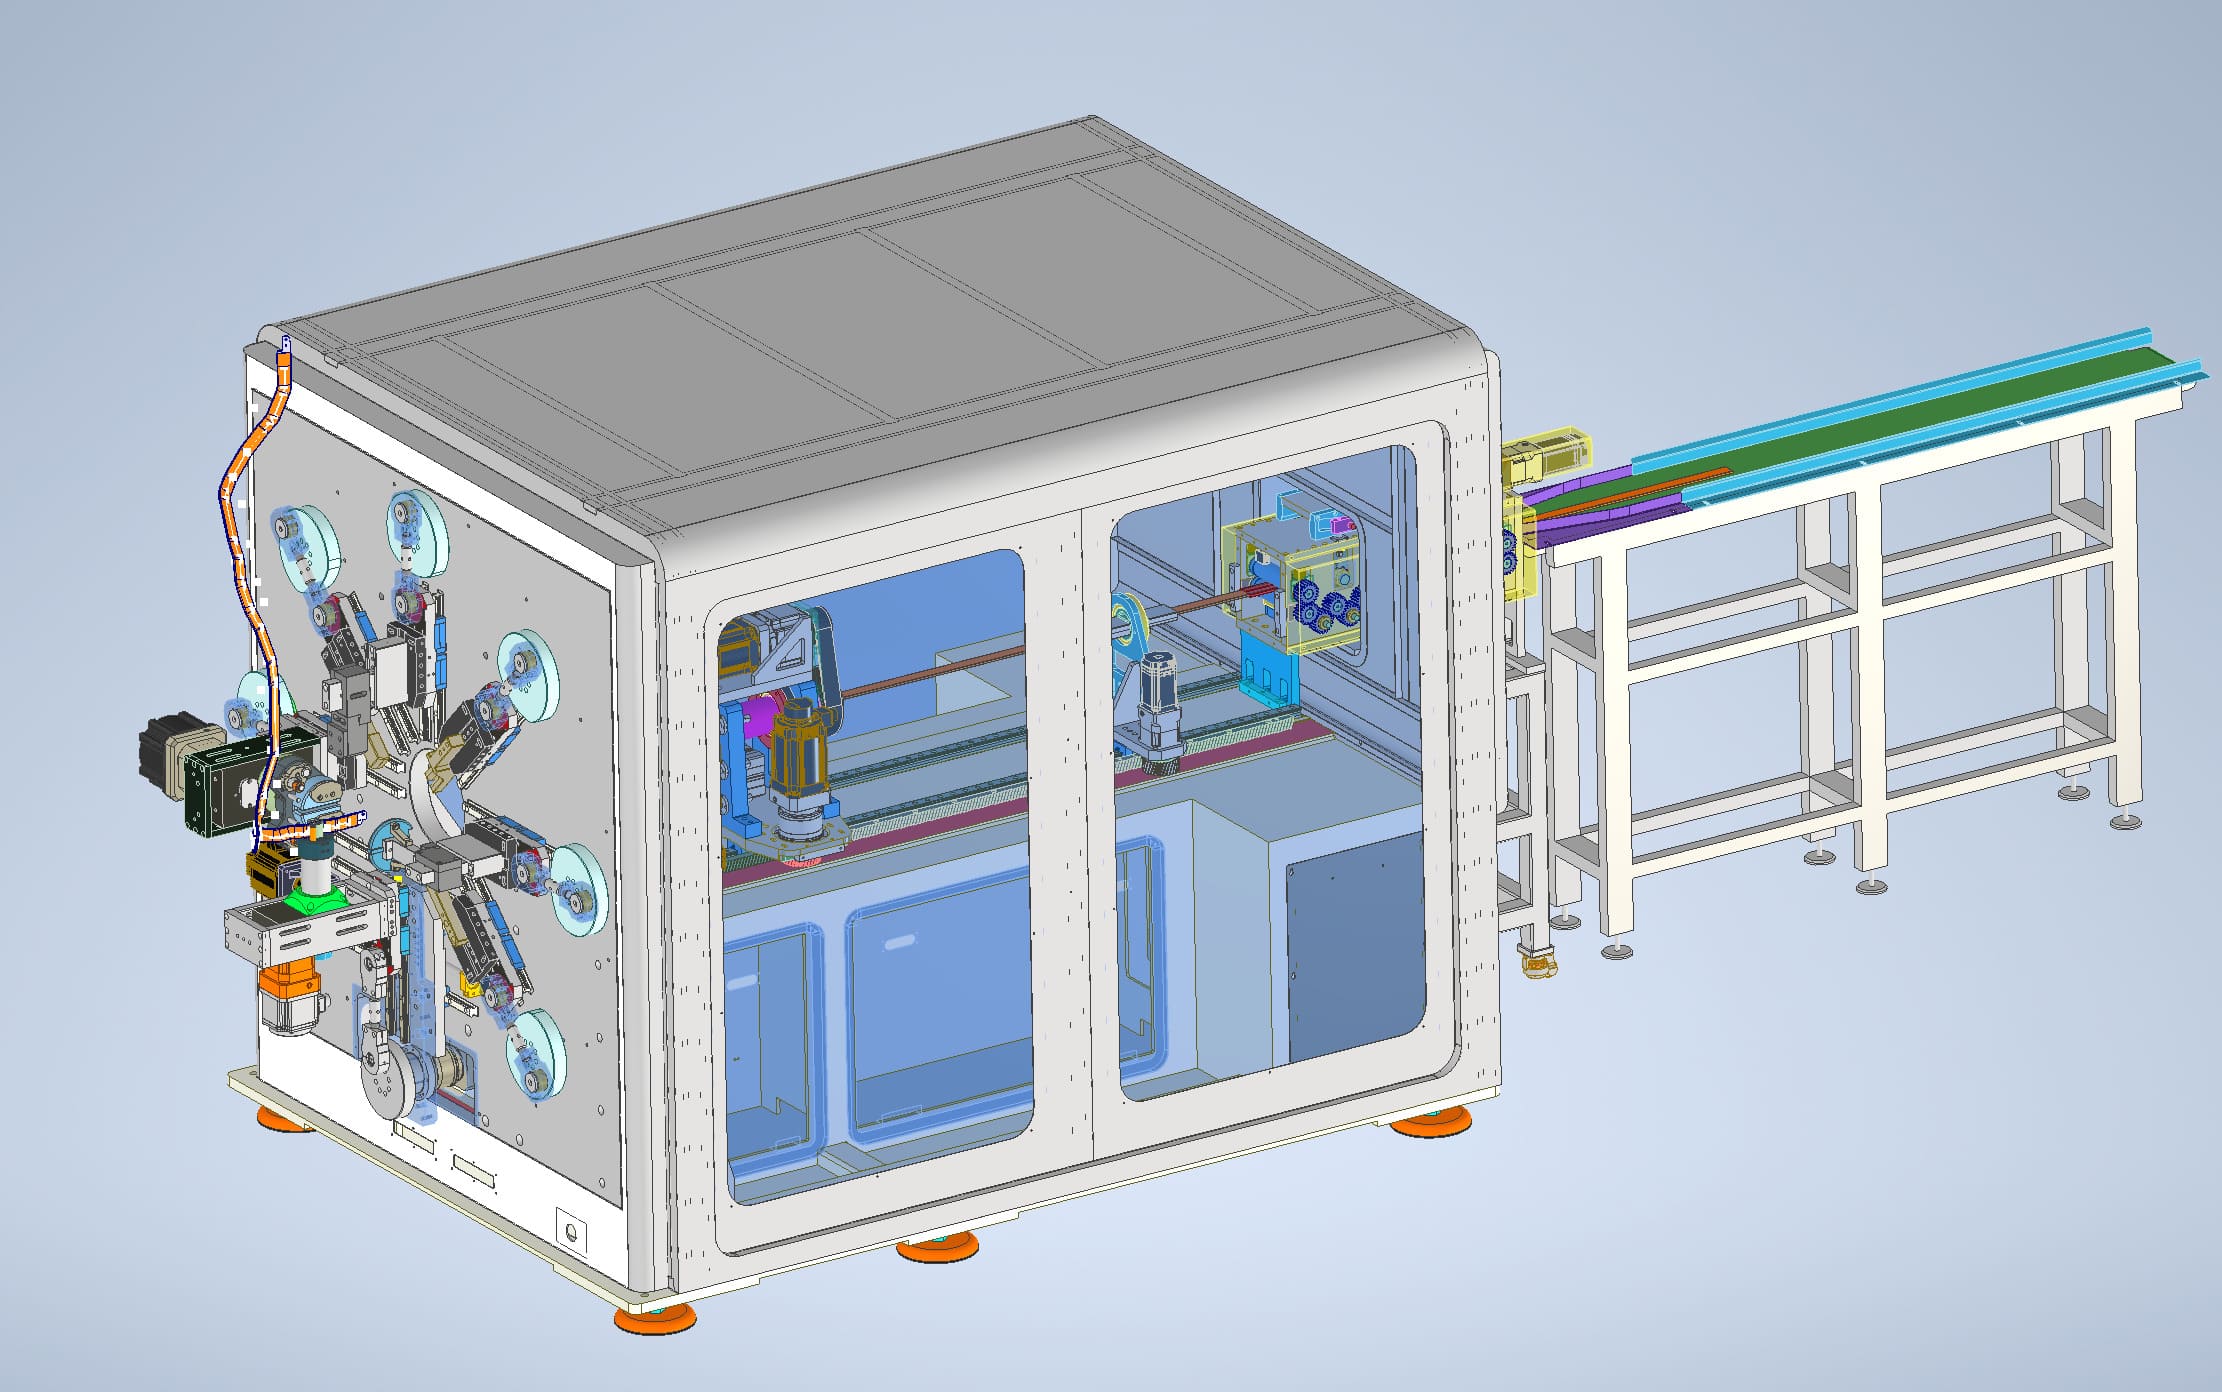
การดัดส่วนบัสบาร์
ส่วนที่เชื่อมจะถูกดัดให้ได้รูปทรงและโปรไฟล์เชิงพื้นที่ที่กําหนด
15
การแก้ไขขั้นสุดท้าย
ส่วนที่ขึ้นรูปจะถูกนําเข้าสู่เครื่องแก้ไขเพื่อปรับขนาดขั้นสุดท้ายและแก้ไขรูปร่างก่อนการขนถ่าย
16
การขนถ่ายและจัดเก็บผลิตภัณฑ์สําเร็จรูป
หุ่นยนต์จะหยิบบัสบาร์ที่เสร็จสมบูรณ์และวางลงในชั้นวางผลิตภัณฑ์สําเร็จรูปเพื่อเก็บรวบรวมและจัดการต่อ
อุปกรณ์หลัก
2. การกําหนดค่าอุปกรณ์หลัก
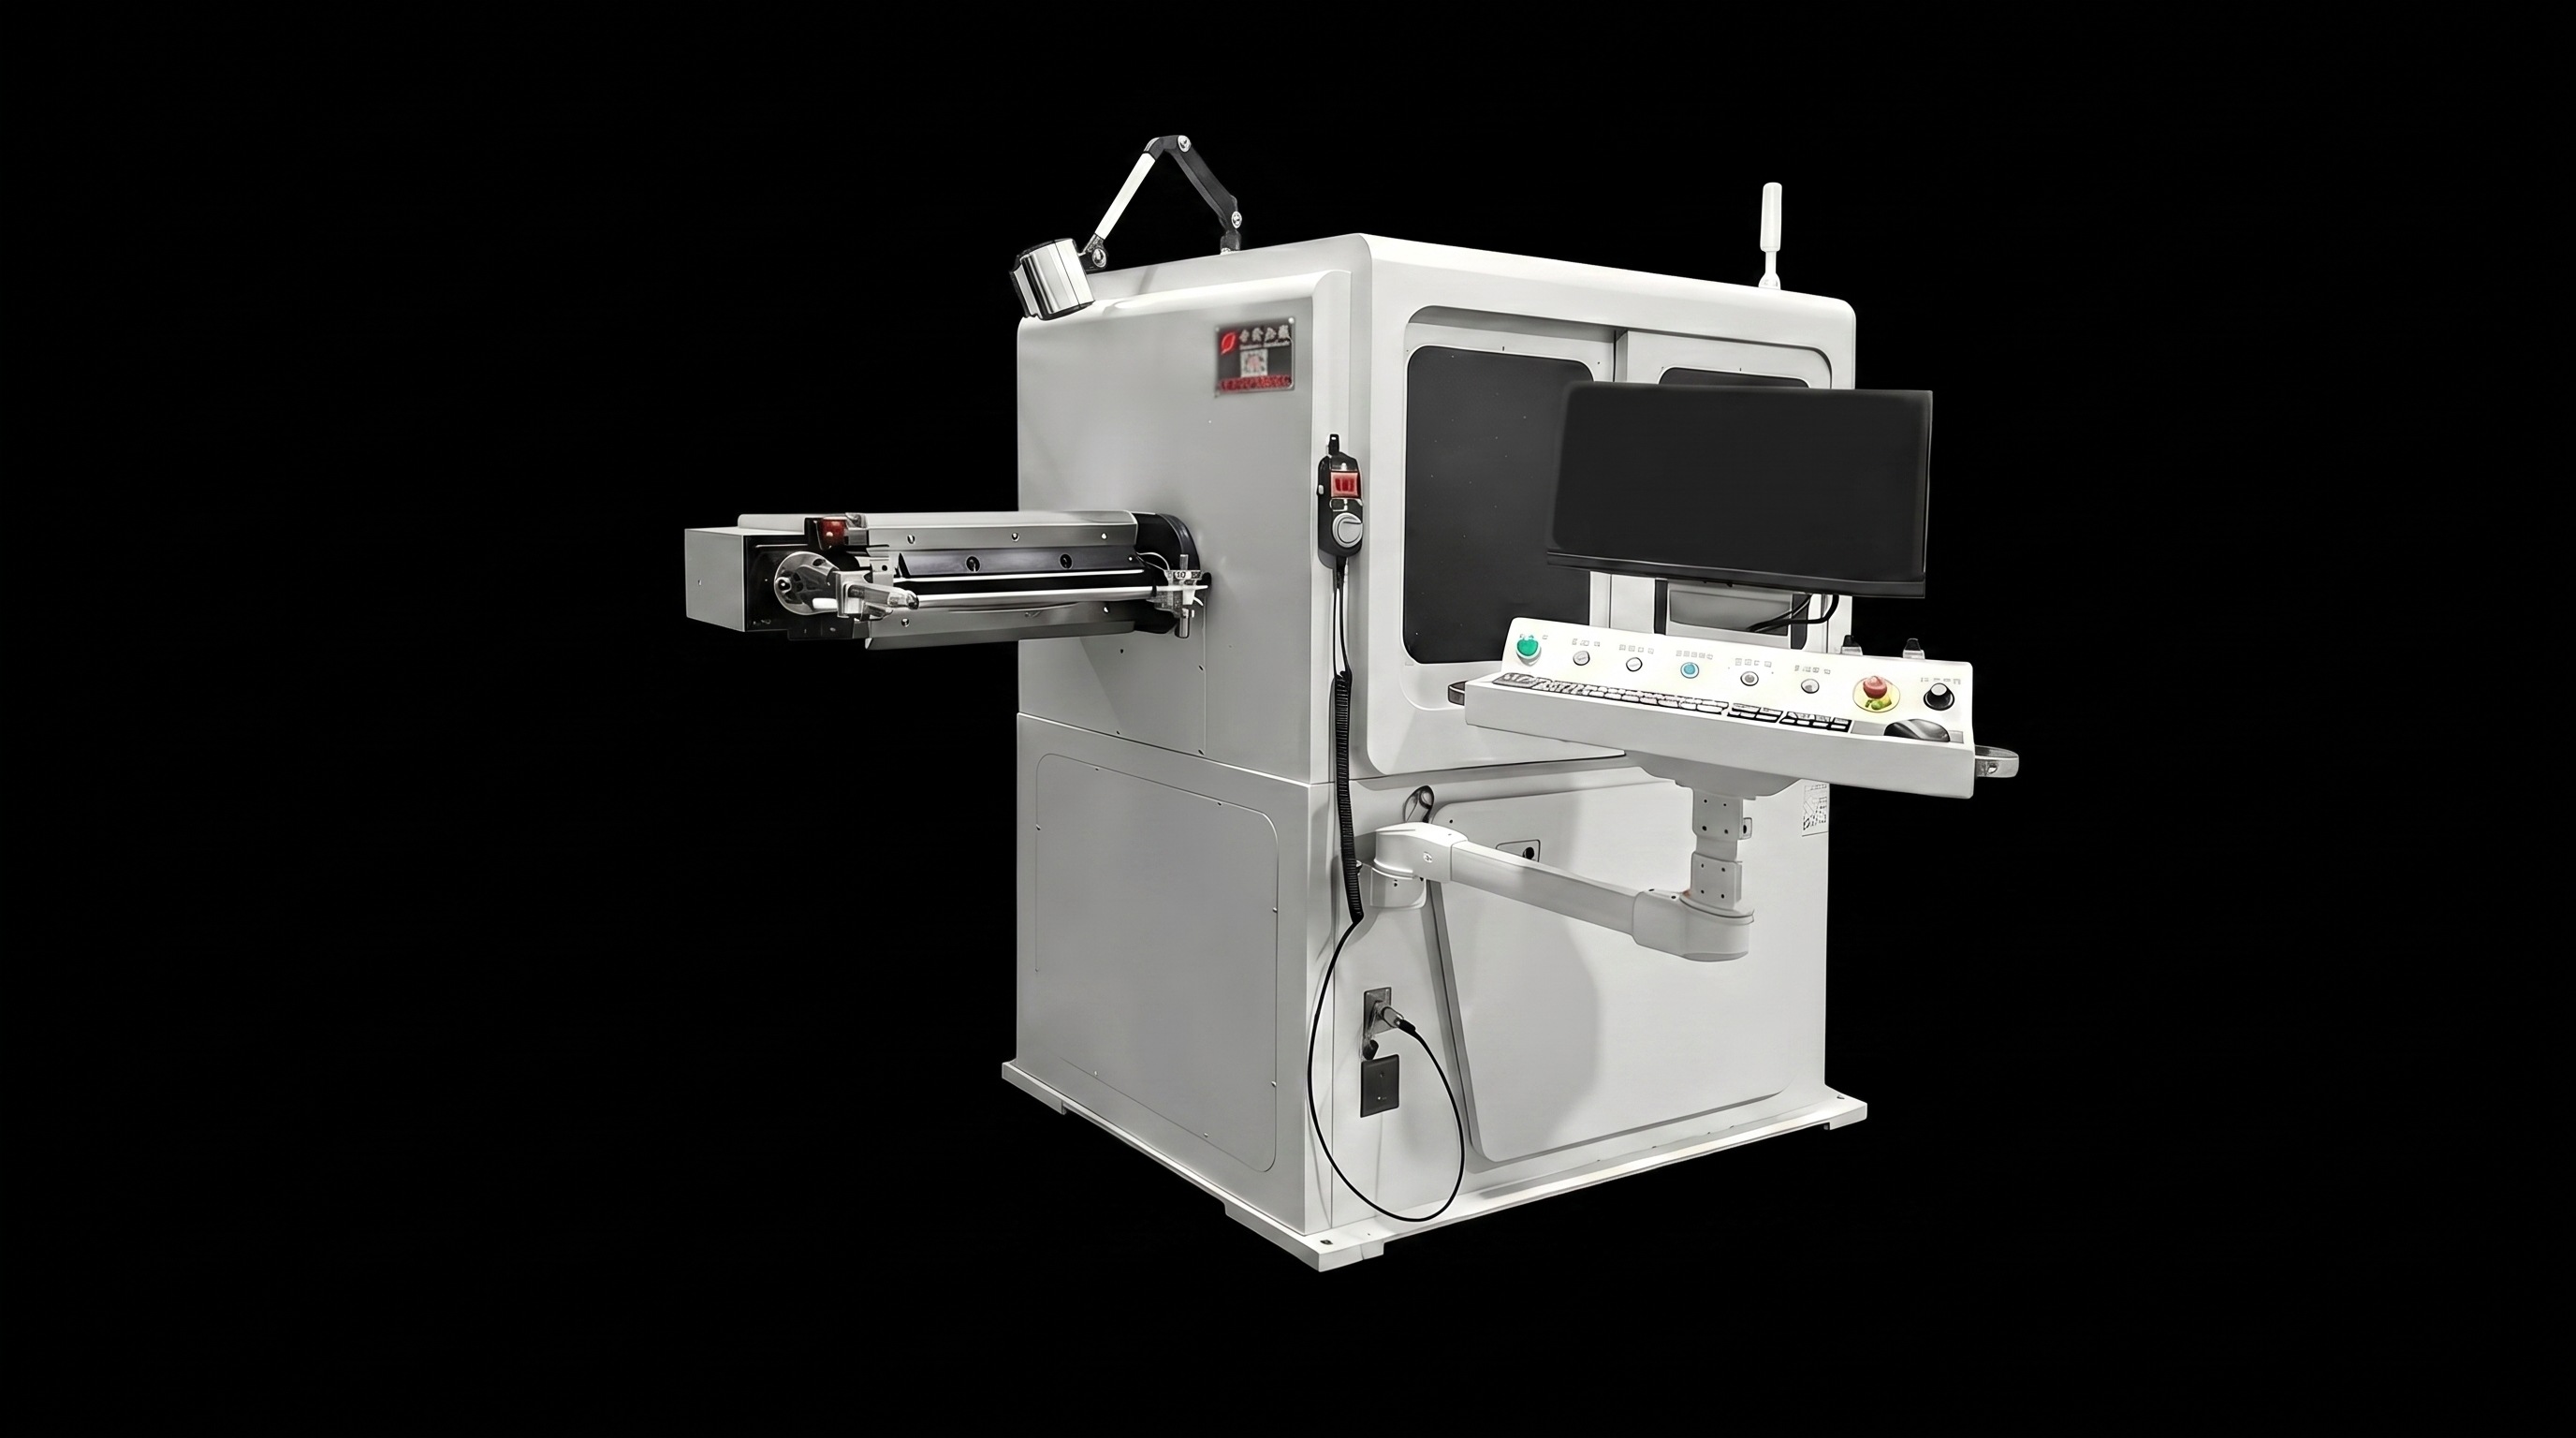
เครื่องรีดและตัด
ปรับให้ตรง ป้อน ตัด และทําเครื่องหมายบัสบาร์ที่ป้อนด้วยขดลวด
ความหนา 2–6 มม. | ความกว้าง 15–40 มม. | ความยาว 800–3000 มม.
เครื่องปอกเปลือกสองด้าน
มันจะให้ความร้อนและถอดออกทั้งสองด้านของบัสบาร์ทองแดง/อลูมิเนียม
ความหนา 2–6 มม. | ความกว้าง 15–40 มม. | ความยาวการลอก 10–100 มม.
เครื่องเจาะรูแบบสองปลาย
เจาะทั้งสองปลายและขอบของบัสบาร์ทองแดง/อะลูมิเนียม
ความหนาการเจาะ 2–6 มม. | ความกว้าง 15–40 มม. | กําลังการอัด 60 ตัน
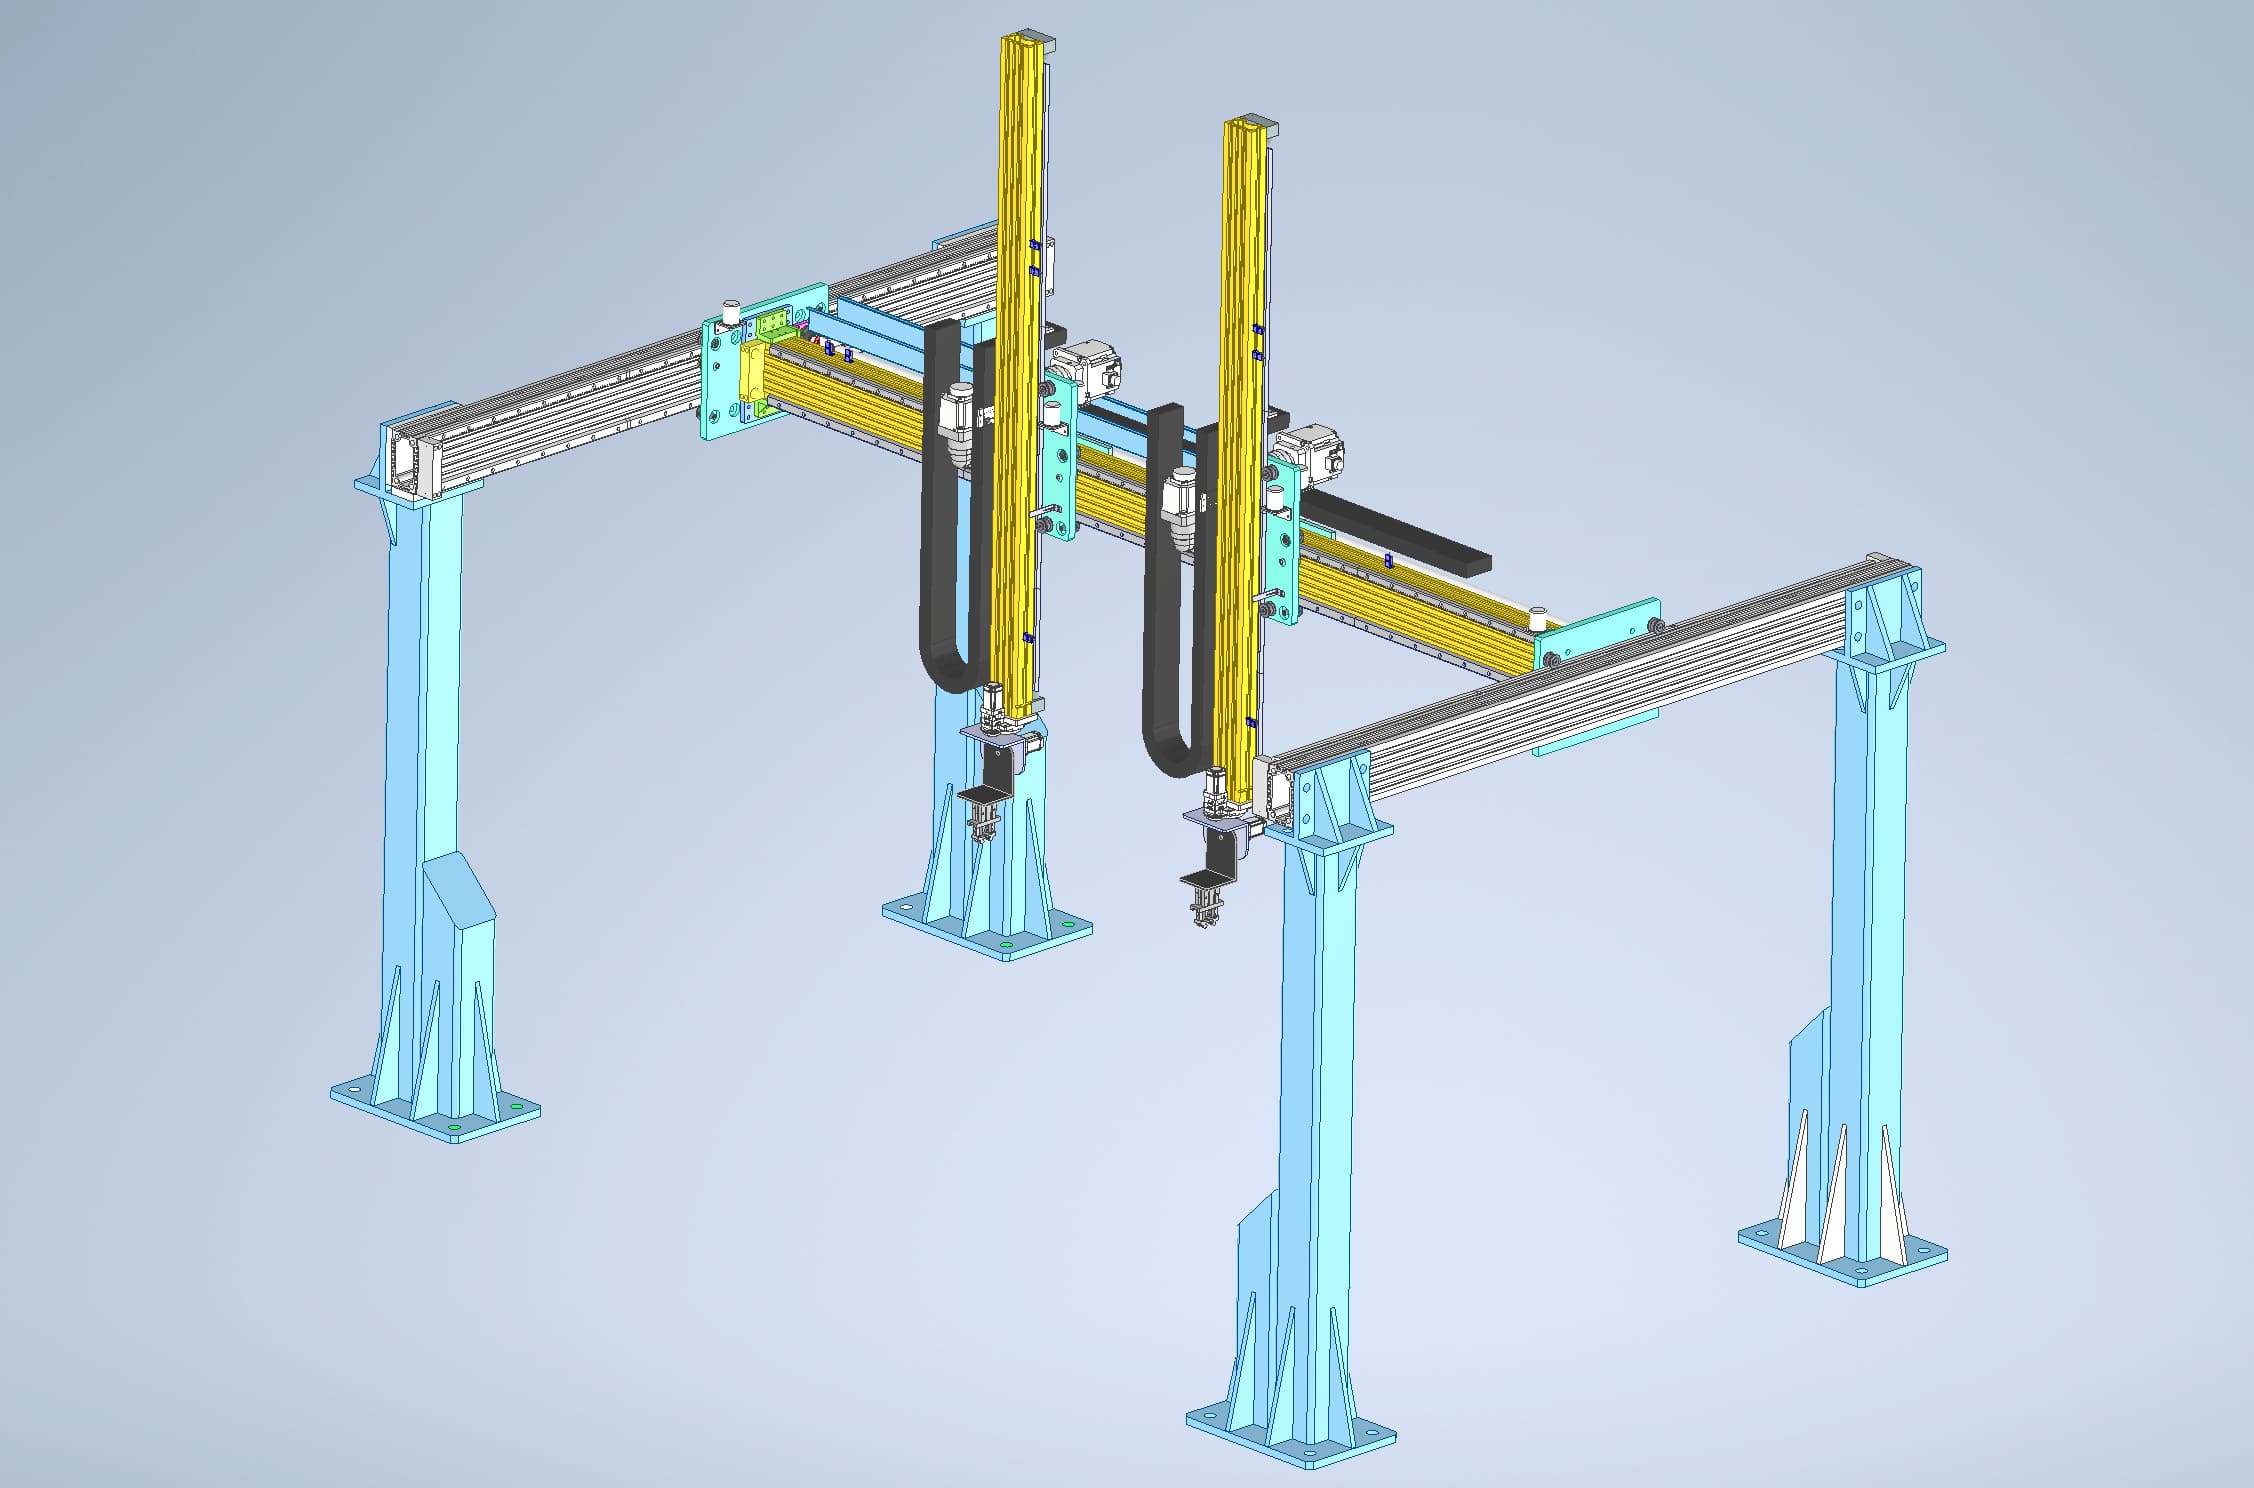
ระบบถ่ายโอนแกน
ใช้สําหรับการถ่ายโอนระหว่างเครื่องลบคมกับเครื่องทําความสะอาดน้ําแข็งแห้ง
ระยะการเคลื่อนที่: X 2500 มม. | Y 3200 มม.
เครื่องลบคมด้วยแปรง
การลบคมสี่ด้านที่ปลายทั้งสองด้านของบาร์ทองแดง/อลูมิเนียม
ช่วงการลบคม: ความกว้าง 20 มม. | ความหนา 60 มม.
อุปกรณ์ทําความสะอาด
มีการทําความสะอาดสี่ด้านที่ปลายทั้งสองของบาร์ทองแดง/อลูมิเนียม
ช่วงการทําความสะอาด: ความกว้าง 20 มม. | ความหนา 60 มม.
อุปกรณ์เชื่อมปลายทาง
เชื่อมขั้วต่อกับปลายทั้งสองของบัสบาร์ทองแดง/อลูมิเนียม
สามารถปรับแต่งฟิกซ์เจอร์ตามต้องการการเชื่อมได้
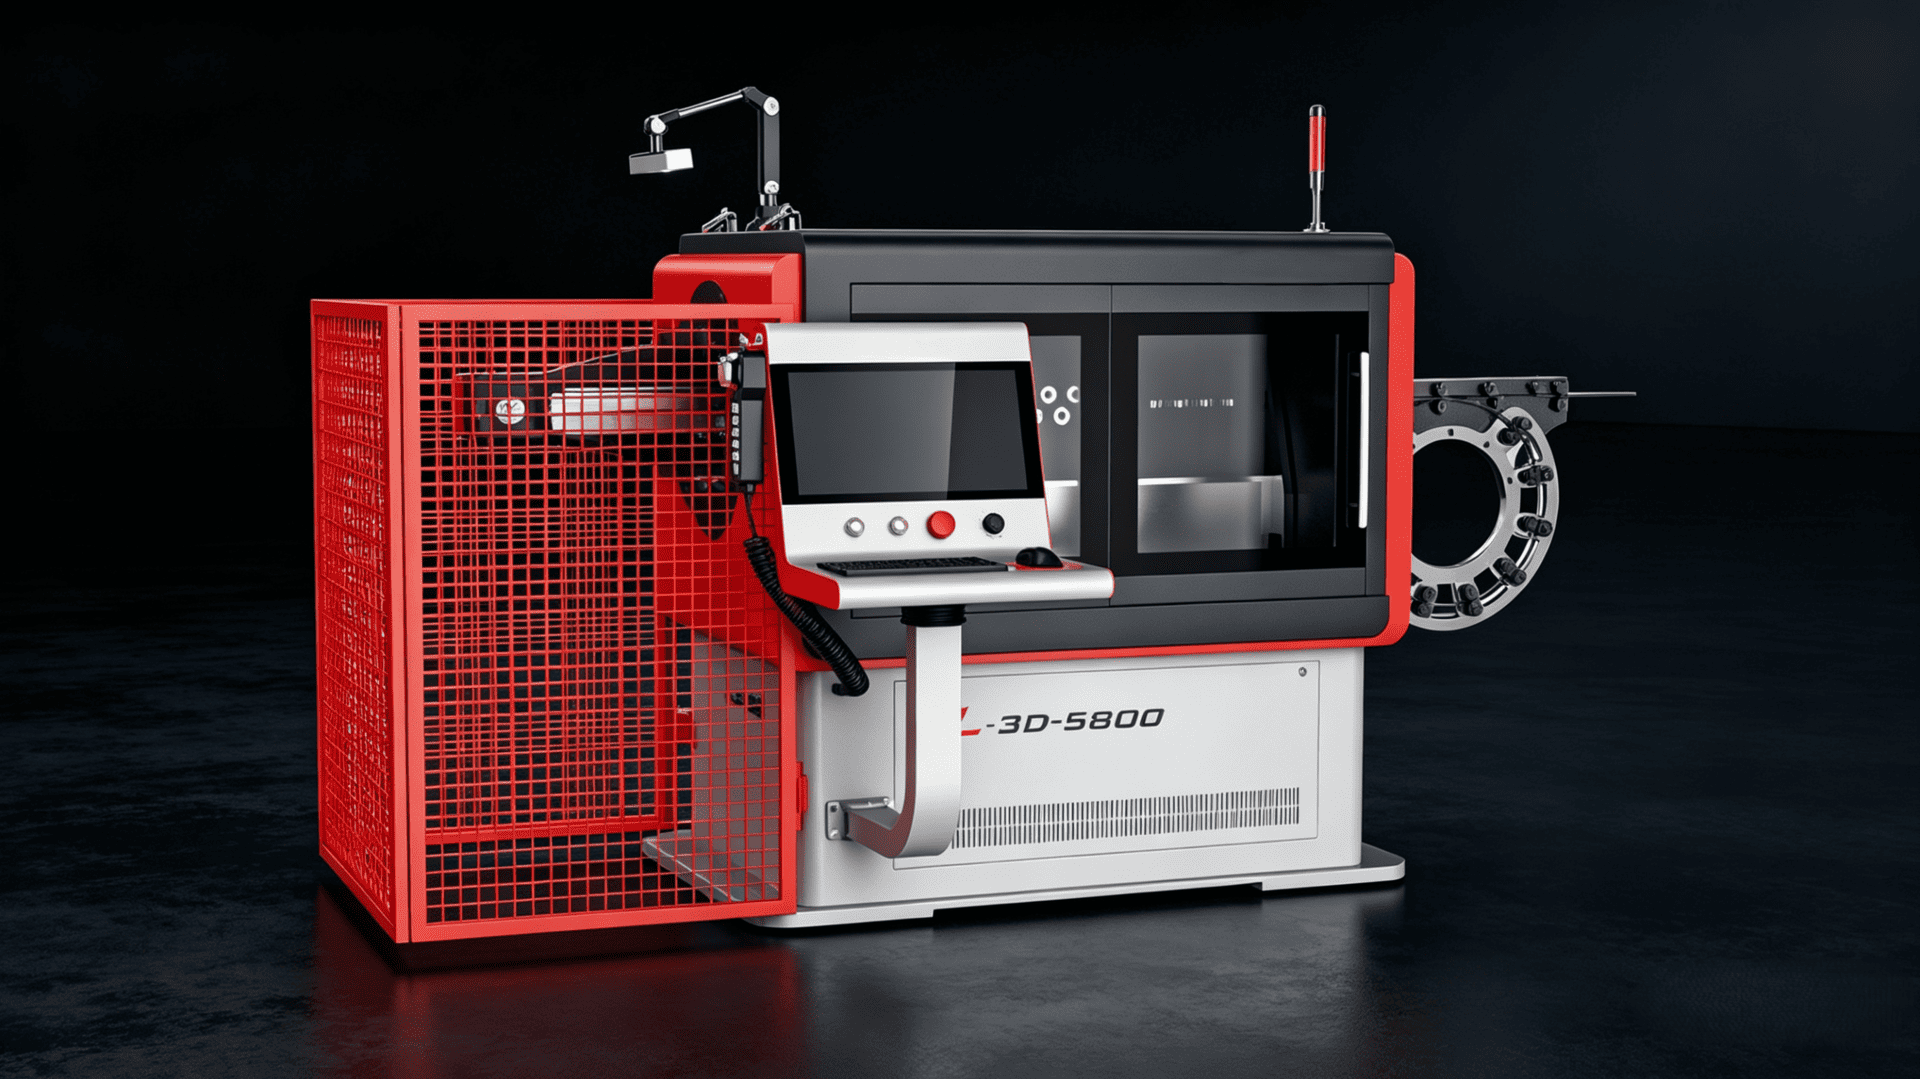
เครื่องดัด
ดัดส่วนบัสบาร์ทองแดง/อะลูมิเนียม
พื้นที่หน้าตัด 50–240 มม.² | ความหนา 2–6 มม. | ความกว้าง 15–40 มม.
การกําหนดค่าสาย
3. การกําหนดค่าอุปกรณ์สายการผลิตแบบบูรณาการ
| ไม่ | อุปกรณ์ | จํานวน | แกน | แบรนด์ | |
|---|---|---|---|---|---|
| 1 | เครื่องรีดและตัด | 1 | 6 แกน | เป่ยหลาง | |
| 2 | เครื่องปอกเปลือกสองด้าน | 1 | 4 แกน | เป่ยหลาง | |
| 3 | เครื่องเจาะรูแบบสองปลาย | 1 | 4 แกน | เป่ยหลาง | |
| 4 | เครื่องลบคมด้วยแปรง | 1 | 6 แกน | เซินเจิ้น ซีเคอ | |
| 5 | เครื่องซักน้ําแข็งแห้ง | 1 | 2 แกน | ฮงฉี อินเทอร์เนลติก | |
| 6 | ระบบถ่ายโอนแกน | 1 | 3 แกน | ลิไต แมชชีน | |
| 7 | อุปกรณ์เชื่อมปลายทาง | 2 | / | / | |
| 8 | เครื่องดัด | 2 | 13 แกน | เป่ยหลาง | |
| 9 | เครื่องแก้ไข | 2 | แกนเดียว | เป่ยหลาง | |
| 10 | หุ่นยนต์ | 5 | 6 แกน | ความไม่ทันสมัย | |
| 11 | ชั้นวางวัสดุ | 2 | / | เป่ยหลาง |
แหล่งที่มา: หน้า 19 ของ PPT, "จํานวนอุปกรณ์" และรายการอุปกรณ์สายการผลิตแบบบูรณาการ
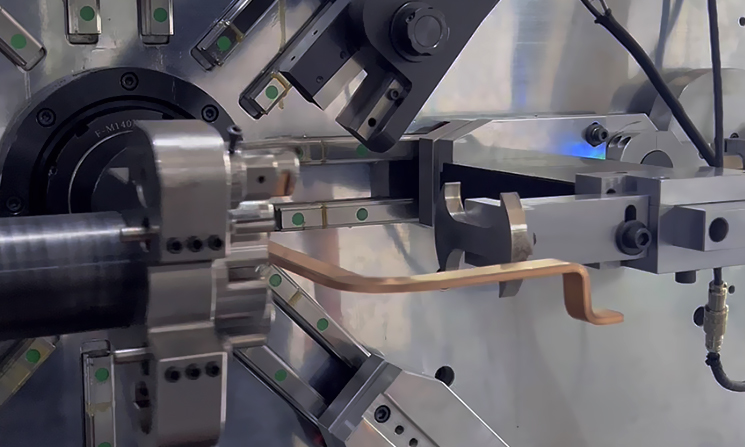
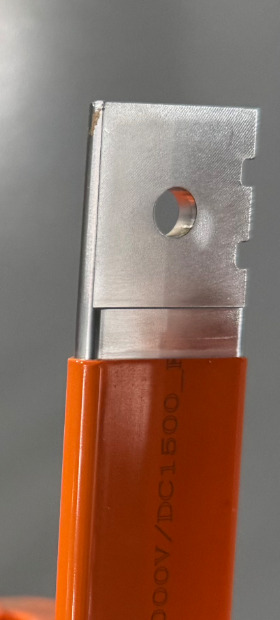
ผลิตภัณฑ์ขึ้นรูป
4. ตัวอย่างผลิตภัณฑ์ที่ขึ้นรูป
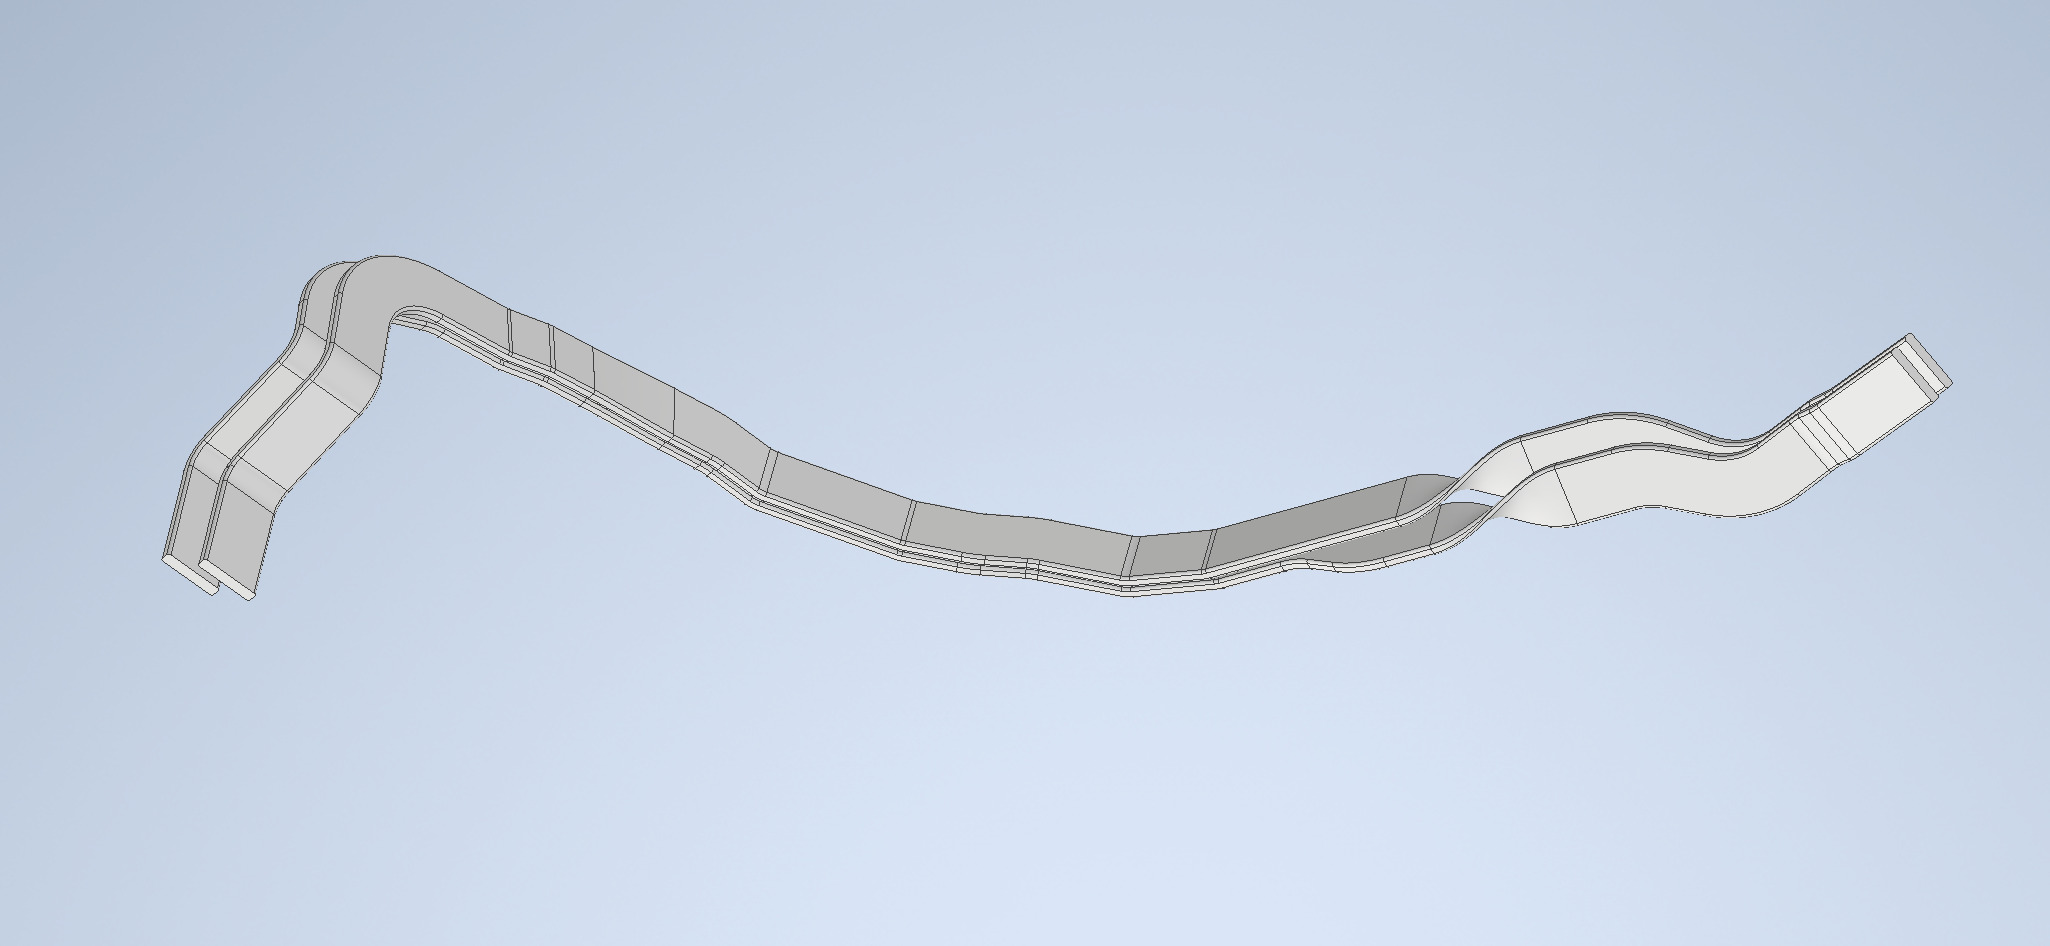
ประสิทธิภาพการผลิต
5. ประสิทธิภาพการผลิต
เครื่องหนีบตรง
30วินาที
หุ่นยนต์หมายเลข 1 การขนถ่าย
6วินาที
การเจาะรูแบบสองปลาย
40วินาที
การถ่ายโอนหุ่นยนต์หมายเลข 2
6วินาที
การเชื่อมแบบสองด้าน
50วินาที
หุ่นยนต์หมายเลข 2 กําลังขนถ่าย
8วินาที
บัฟเฟอร์และการทําความสะอาด
30วินาที
การดัด
75วินาที
การแก้ไขและการขนถ่าย
10วินาที
เวลาการผลิตรวม
เวลาการผลิตรวมต่อชิ้นงาน (เวลารอบสูงสุดโดยประมาณ)
75~85 วินาที/ส่วน
หมายเหตุ: ตัวเลขข้างต้นแสดงถึงเวลารอบสูงสุดโดยประมาณสําหรับข้อเสนอนี้ เวลาที่เกิดขึ้นจริงขึ้นอยู่กับผลการทดสอบใช้งาน แหล่งที่มา: หน้า 22–23 ของ PPT
ภาพทั้งหมดในหน้านี้นํามาจาก "New Energy Copper & Aluminum Bus Bar Section Forming Solution 0825.pptx" ที่ให้มา แต่ละภาพจะมีป้ายกํากับด้วยหน้า PPT และวัตถุประสงค์สําหรับการตรวจสอบเนื้อหาและตรวจสอบทรัพย์สิน
แคตตาล็อกสินค้า
สํารวจสินค้าทั้งหมด